Whatsapp
Biz müxtəlif sənaye sahələrində boru, çubuq və məftil materialları üçün nəzərdə tutulmuş düzəldici, soyuq çəkmə, işarələmə, paxlama, kəsmə, ip yayma maşınları və çəkmə kalıpları da daxil olmaqla hərtərəfli dəqiq metal emalı avadanlığı təklif edirik.
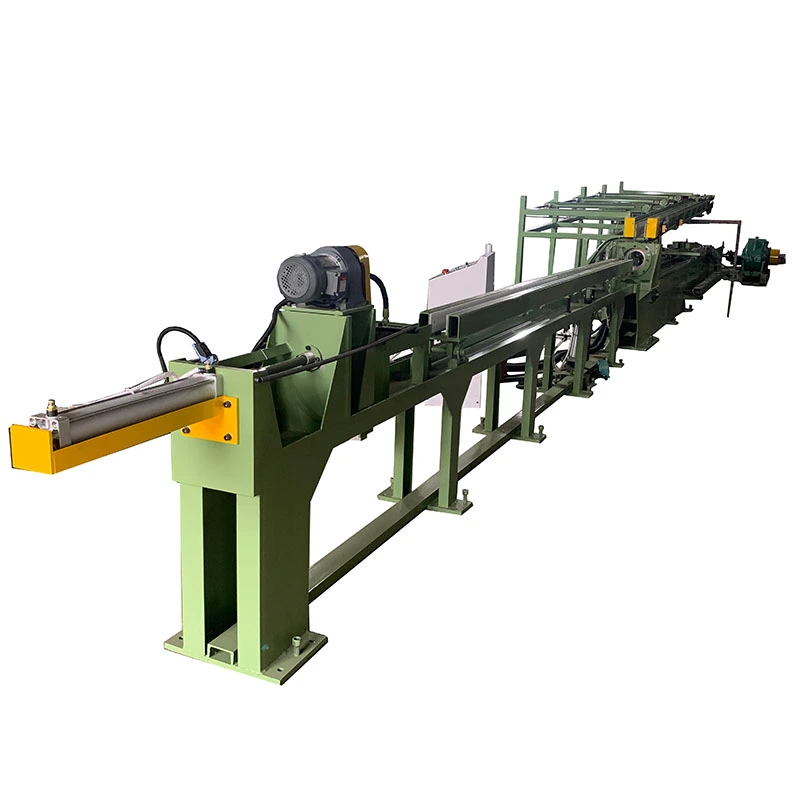
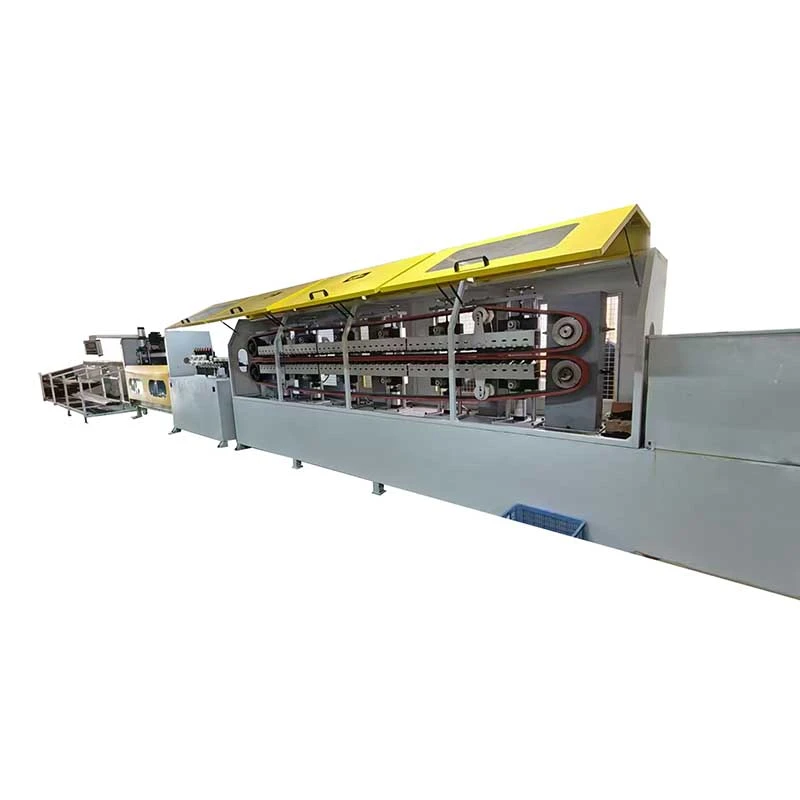
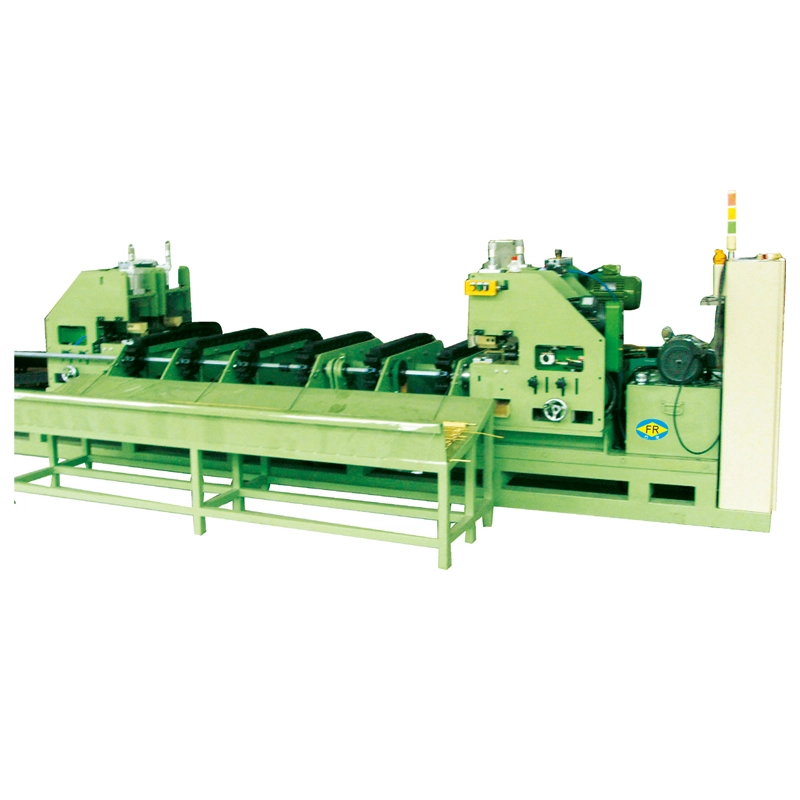
TheDüzensiz Zəncirli Soyuq Çəkmə Maşınıdəyirmi boruları və ya bərk çubuqları çevirirkvadrat, düzbucaqlı, altıbucaqlı, səkkizbucaqlı, oval, kanal, bucaq, T şəkilli və xüsusi asimmetrik profilləridarə olunan soyuq rəsm vasitəsilə. Zəncirlə idarə olunan dəzgah təmin edir7–1000 kN çəkmə qüvvəsi, qədər sürətləndirir28 m/dəq, və qədər vurur10 m. Çox telli konfiqurasiyalar eyni vaxtda 1-5 ədəd çəkə bilər, eyni zamanda dəqiq kalıplar profil ölçülərini, künc təyinatını və səthin bitməsini idarə edir. Karbon polad, paslanmayan polad, alaşımlı polad, mis, alüminium, titan və digər xüsusi ərintilər üçün uyğundur.
TheDüzensiz Zəncirli Soyuq Çəkmə MaşınıDairəvi olmayan boruların və bərk profillərin dəqiq bir kalıp vasitəsilə soyuq çəkilməsi üçün mexaniki dəzgahdır. O, kvadrat, düzbucaqlı, altıbucaqlı, səkkizbucaqlı, oval, kanal, bucaq, T-bölmə və daha sıx ölçülər, idarə olunan künc həndəsəsi və isti formalaşdırılmış materialın normal olaraq təmin edə biləcəyindən daha ardıcıl səth tələb edən digər xüsusi asimmetrik profillər üçün nəzərdə tutulmuşdur.
Bu maşının həll etdiyi əsas problem sadəcə metal bölmənin formasını dəyişdirmək deyil. İstehsalçılara uyğun yuvarlaq boru və ya çubuqla başlamağa və daha proqnozlaşdırıla bilən ölçülərə və səth vəziyyətinə malik bitmiş nizamsız profil əldə etmək üçün idarə olunan soyuq deformasiyadan istifadə etməyə imkan verir. Bu, xüsusilə hidravlik silindr boruları, konstruktiv profillər, dəqiq mexaniki hissələr, mis və alüminium bölmələr, avtomobil komponentləri və başqa cür emal əməliyyatının tələb olunduğu xüsusi ərinti məhsulları üçün faydalıdır.
FangRong-un FR seriyası FR-16-dan FR-250-yə qədər 10 standart modeli əhatə edir, maksimum çəkmə qüvvələri 7-dən 1000 kN-ə qədər və çəkmə sürəti 28 m/dəq. Modeldən, alətlərdən və məhsul ölçülərindən asılı olaraq, eyni vaxtda 1-dən 5-ə qədər boru və ya çubuq çəkilə bilər. Maşın həmçinin təkrar istehsal üçün avtomatik qidalanma, kəsmə və qəbul avadanlığı ilə konfiqurasiya edilə bilər.
İsti yayma və ekstruziya əsas profillərin istehsalı üçün effektivdir, lakin onlar dəqiq tətbiqlər üçün tələb olunan ölçülü dəqiqliyi, səth vəziyyətini və ya künc tərifini təmin etməyə bilər. Əgər hazır hissə sonradan emal edilirsə, istehsalçı əlavə materialın çıxarılmasını, emal vaxtını və qırıntıları da hesaba almalıdır.
Soyuq çəkmə, idarə olunan çəkmə qüvvəsi altında bir kalıp vasitəsilə bölməni dəyişdirir. Kalıp xarici profili müəyyənləşdirir, rəsm azaldılması isə ölçülü ölçü və işin bərkidilməsini təmin edir. İçi boş profillər üçün daxili ölçüləri və divar paylamasını idarə etmək üçün bir mandrel və ya fiş də istifadə edilə bilər.
Bu proses, müştərinin sadəcə kobud struktur formasına deyil, təkrarlana bilən hazır profilə ehtiyacı olduqda ən dəyərlidir. Məsələn, kvadrat hidravlik silindrli borular istehsal edən istehsalçı, honlama və ya digər bitirmə əməliyyatlarından əvvəl xarici ölçüləri və daxili həndəsəni son tələblərə yaxınlaşdırmaq üçün soyuq rəsmdən istifadə edə bilər. Əgər məhsul sadə, aşağı dəqiqlikli struktur bölmədirsə, isti formalaşdırma daha qənaətcil proses olaraq qala bilər.
Proses adətən hazırlanmış yuvarlaq boru və ya bərk çubuqla başlayır. Qabaqcıl ucu kiçildilmiş və ya ucludur ki, o, rəsm kalıbına daxil ola bilsin və vaqon tərəfindən tutula bilsin. Sonra iş parçası yuvarlaq olmayan kalıpdan keçir, zəncirlə idarə olunan vaqon isə onu dəqiqliklə idarə olunan relslər boyunca çəkir.
Material kalıpdan keçərkən onun en kəsiyi azalır və eyni vaxtda yenidən formalaşdırılır. Material lazımi kvadrat, düzbucaqlı, altıbucaqlı və ya xüsusi həndəsə meydana gətirərək kalıp boşluğuna axır. İçi boş hissələr üçün daxili mandrel və ya tıxac çuxura nəzarət edir və divar qalınlığının paylanmasını idarə etməyə kömək edir.
Zəncir ötürücü, reduktor sürət qutusu və vaqon bir sistem kimi işləməlidir. Əgər çəkmə qüvvəsi qeyri-sabitdirsə və ya vaqon pis uyğunlaşdırılıbsa, künc ölçüləri, düzlük və səth keyfiyyəti uyğunsuz ola bilər. Buna görə də maşının gücü yalnız hazır profil ölçülərindən deyil, faktiki materialdan və azalma cədvəlindən seçilməlidir.
Tipik istehsal ssenarisi:Dəqiq düzbucaqlı borular istehsal edən müştəri, bir neçə boru eyni materialı və rəsm cədvəlini paylaşdıqda çox telli konfiqurasiyadan istifadə edə bilər. Bu, hər rəsm vuruşunda çıxışı artırır. Müştəri tez-tez profil ölçülərini dəyişirsə, tək telli quraşdırma daha praktik ola bilər, çünki kalıp dəyişiklikləri və quraşdırma tənzimləmələri daha sadədir.
| İstehsal problemi | Soyuq rəsm necə kömək edir | Ən vacib olanda |
|---|---|---|
| İsti formalaşdırmadan sonra boş ölçülər | Rəsm kalıbı soyuq deformasiya zamanı kəsiyi ölçür. | Nəzarət olunan montaj boşluğu və ya emal ehtiyatı tələb edən komponentlər üçün vacibdir. |
| Düzensiz künc həndəsəsi | Kalıp xarici profili və künc formasını idarə edir. | Cütləşmə və ya struktur komponentlər kimi istifadə olunan kvadrat, düzbucaqlı və xüsusi profillər üçün vacibdir. |
| Formalaşdırdıqdan sonra əlavə emal | Daha yaxın bir profil sonrakı emalları azalda bilər. | Emal mövcud istehsal xərclərinin əhəmiyyətli bir hissəsi olduqda ən qiymətlidir. |
| İçi boş profillərdə uyğunsuz divar paylanması | Mandrel və ya tıxac alətləri rəsm zamanı daxili dəstəyi təmin edir. | Təzyiq boruları, silindr boruları və dəqiq boşluqlu bölmələr üçün vacibdir. |
| Tək parça emaldan aşağı məhsuldarlıq | Çox telli alətlər bir vuruşda bir neçə parça çəkə bilər. | Sabit ölçüləri və təkrarlanan alətləri olan yüksək həcmli məhsullar üçün faydalıdır. |
1. Qeyri-Dəyirmi Profillərin Dəqiq Nəzarəti
Kalıp və idarə olunan rəsm vaqonu material çəkiliş zonasından keçərkən profilə nəzarət edir. Bu, genişlik, hündürlük və künc ölçülərinin hamısının montaja təsir etdiyi düzbucaqlı və kvadrat bölmələr üçün xüsusilə faydalıdır. Tipik bir struktur və ya mexaniki komponent tətbiqində, daha sıx profil nəzarəti rəsmdən sonra düzəldici emalın miqdarını azalda bilər.
2. 28 m/dəq-ə qədər çəkmə sürəti
Zəncirlə idarə olunan dəzgahlar uyğun materiallarda və daha kiçik profillərdə yüksək çəkmə sürətini təmin edə bilər. Eyni məhsul davamlı olaraq böyük miqdarda istehsal edildikdə daha yüksək sürət faydalıdır. Yağlama, kalıp aşınması və deformasiya sabitliyinin praktiki çəkmə sürətini məhdudlaşdıra biləcəyi yüksək möhkəm ərintilər və ya çətin çəkilən materiallar üçün daha az əhəmiyyət kəsb edir.
3. 1-dən 5-ə qədər çəkmə
Məhsulun ölçüləri və kalıp quruluşu imkan verdiyi zaman bir vaqon vuruşu zamanı bir neçə profil çəkilə bilər. Minlərlə oxşar parçadan ibarət mis, alüminium və ya polad profil istehsalçısı üçün çox telli rəsm xətti çəkmə sürətini artırmadan çıxışı artıra bilər. Tez-tez ölçü dəyişikliyi olan az həcmli sifarişlər üçün tək ipli rəsm daha asan keçid təmin edə bilər.
4. Nəzarət olunan Səthin Vəziyyəti
Soyuq çəkmə, uyğun hazırlanmış iş parçasının səthinin vəziyyətini yaxşılaşdıra bilər, çünki material isti formada qalmaqdansa, dəqiq bir kalıpdan keçir. Bununla belə, hər bir çat, çuxur və ya qüsuru avtomatik olaraq aradan qaldıran kimi təsvir edilməməlidir. Çəkildikdən sonra səthin keyfiyyəti hələ də daxil olan materialın vəziyyətindən, turşu və ya səthin hazırlanmasından, yağlamadan, kalıp vəziyyətindən və seçilmiş azalmadan asılıdır.
5. Düzensiz Borular üçün Daxili Nəzarət
İçi boş profillər üçün mandrel və ya tıxac alətləri daxili həndəsəni idarə edir, xarici kalıp isə xarici formanı müəyyənləşdirir. Bu, daxili boşluq və divar paylanmasının sonrakı emal və əməliyyat performansına birbaşa təsir etdiyi hidravlik və pnevmatik silindrli borular üçün vacibdir.
6. Ağır Davamlı Zəncir və Sürət qutusu Sürücüsü
FR seriyası çəkmə gücü tələblərinə uyğun olaraq müxtəlif zəncir meydançaları və sürət qutusu konfiqurasiyalarından istifadə edir. Daha böyük zəncir sistemləri daha ağır yüklər üçün nəzərdə tutulub. Əhəmiyyətli çəkmə qüvvəsi tələb edən yüksək möhkəm polad profil üçün zəncir tutumu və sürət qutusu seçimi maksimum çəkmə sürətindən daha vacib olur.
7. Ayrı-ayrı Vaqon Geri Dönüş Sürücüsü
Qayıdıcı mühərrik rəsm vuruşundan sonra vaqonu başlanğıc vəziyyətinə qaytarır. Bu, maşının deformasiya qabiliyyətini artırmır, lakin çəkmə müddətini azaldır və buna görə də kiçik partiyalı istehsaldan daha çox təkrarlanan istehsal dövrlərində əhəmiyyət kəsb edir.
8. İstehsalın Opativ Avtomatlaşdırılması
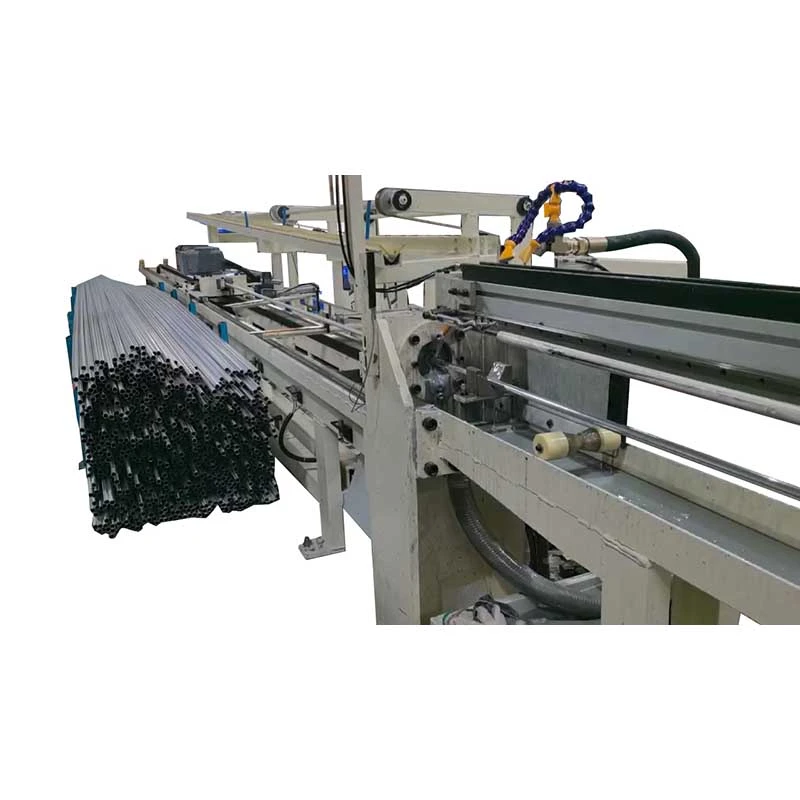
Avtomatik qidalanma, kəsmə və qəbuletmə sistemləri istehsal sxeminə uyğun olaraq birləşdirilə bilər. Avtomatlaşdırma məhsulun ölçüləri uzun istehsal dövrləri üçün sabit qaldıqda ən faydalıdır. Prototip işi və ya tez-tez profil dəyişikliyi üçün əl ilə yükləmə daha qənaətcil ola bilər.
Model seçərkən ən vacib parametrlər tələb olunan çəkmə qüvvəsi, məhsulun ölçüləri, materialın gücü, hər keçiddə azalma, çəkmə sürəti, vuruş uzunluğu və iplərin sayıdır. Çəkmə qüvvəsi yalnız sadə kəsikli sahə formulundan istifadə etməklə deyil, faktiki proses əsasında hesablanmalıdır, çünki kalıp sürtünməsi, materialın vəziyyəti, deformasiya həndəsəsi və yağlama tələb olunan qüvvəyə təsir göstərir.
| Model | Maks. Çəkmə Gücü (kN) | Maks. Rəsm Səyahəti (m) | Çəkmə Sürəti (m/dəq) | Dönüş mühərriki (kVt) | Reduktor | Zəncir meydançası | Əsas Motor (kVt) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3 "ikiqat | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" ikiqat | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" ikiqat | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Üçqat | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Üçqat | 132 |
Standart konfiqurasiya:boru çəkmə üçün mandrel sistemi, əsas ötürücü, reduksiya sürət qutusu, çəkmə vaqonu, kalıp tutucusu və idarəetmə sistemi. Avtomatik qidalandırıcı, kəsici və qəbuledici rəf isteğe bağlıdır. Tellərin sayı: 1-5. Çizim vuruşu və alətlər istehsal tələbinə uyğun olaraq fərdiləşdirilə bilər.
Maşın modeli müvafiq əməliyyat marjası ilə maksimum hesablanmış çəkmə qüvvəsinə uyğun seçilməlidir. Yalnız sahənin azalmasına və məhsuldarlığa əsaslanan sadə hesablama qeyri-müntəzəm profillər üçün kifayət deyil, çünki material həm də kalıp içərisində yenidən formalaşdırılır.
Məsələn, orta reduksiyaya malik aşağı karbonlu polad düzbucaqlı boru daha kiçik FR modelində rahat işləyə bilər, eyni ölçülərə malik paslanmayan polad və ya nikel ərintisi profili isə daha çox çəkmə qüvvəsi tələb edə bilər. Buna görə praktik seçim materialın möhkəmliyini, ilkin və son hissəni, kalıp həndəsəsini, sürtünməni, yağlamanı, azalma cədvəlini və istehsal sürətini nəzərə almalıdır.
Tipik müştəri ssenarisi:istehsalçı dairəvi düzbucaqlı rəsmdən daha mürəkkəb asimmetrik hissəyə dəyişdikdə, hətta hazır kəsik sahəsi oxşar olsa belə, maşın daha yüksək qüvvə tələb edə bilər. Bunun səbəbi, materialın daha da künclərə və dəyişən bölmə həndəsəsinin ətrafına axmasıdır.
Kvadrat, düzbucaqlı və digər dairəvi olmayan silindrli borular idarə olunan daxili və xarici ölçüləri tələb edir, çünki son boşluq və divar qalınlığı honlama, sızdırmazlıq və işləmə performansına təsir göstərir. Bu boruları istehsal edən müştəri, bitirmədən əvvəl tələb olunan korreksiyanın miqdarını azaltmaq üçün mandrel yardımlı rəsmdən istifadə edə bilər.
Düzbucaqlı, oval və xüsusi bölmələr struktur komponentlərdə, sükanla əlaqəli hissələrdə, akkumulyator soyutma sistemlərində və digər avtomobil tətbiqlərində istifadə olunur. Minlərlə eyni profil tələb olunduqda, çox telli rəsm və avtomatik qidalanma çıxışı yaxşılaşdıra bilər. Aşağı həcmli prototip istehsalı üçün bu avtomatlaşdırma variantları əlavə investisiyaya haqq qazandırmaya bilər.
Mis və alüminium düzbucaqlı bölmələr şinlər, birləşdiricilər və istilik idarəetmə komponentləri üçün istifadə olunur. Profilin əvvəlcədən müəyyən edilmiş elektrik və ya mexaniki birləşməyə uyğun olması lazım olduqda ölçü uyğunluğu vacibdir. Çəkmə sürəti adətən səthin vəziyyətindən, ölçülü təkrarlanma qabiliyyətindən və materialın deformasiyasına nəzarətdən daha az əhəmiyyət kəsb edir.
Kvadrat və düzbucaqlı çubuqlar bələdçi komponentlər, maşın strukturları, teleskopik hissələr və digər mexaniki birləşmələr üçün istifadə edilə bilər. Soyuq rəsm, profilin sadəcə kobud struktur spesifikasiyasına cavab verməkdənsə, uzun uzunluqda idarə olunan xarici ölçüləri saxlaması lazım olduqda faydalıdır.
Titan, nikel ərintiləri və yüksək möhkəmlikli poladlar diqqətlə idarə olunan azalma tələb edə bilər, çünki bir keçiddə həddindən artıq deformasiya işin bərkidilməsini artıra və alətlərin ömrünü təsir edə bilər. Bu tətbiqlərdə maşın yalnız bitmiş profil ölçüsü ilə deyil, kalıp dizaynı və keçid cədvəli ilə birlikdə seçilməlidir.
Paslanmayan polad və titan altıbucaqlı və ya xüsusi profillər sonrakı emal və ya formalaşdırma üçün təkrarlanan ölçülər və səth keyfiyyəti tələb olunduqda soyuq çəkilə bilər. Tibbi tətbiqlər üçün tələb olunan material sertifikatı və səth spesifikasiyası alıcının keyfiyyət şöbəsi ilə ayrıca təsdiq edilməlidir.
Mebel çərçivələri, displeylər və memarlıq komponentləri üçün xüsusi kvadrat, oval və asimmetrik profillərdən istifadə edilə bilər. Burada görünüş və ölçülü təkrarlanma maksimum çəkmə qüvvəsindən daha vacib ola bilər, bu da materialı çəkmək asan olduqda daha kiçik yüksək sürətli FR modelinə üstünlük verir.
Yüksək həcmli kvadrat borular üçün:bir neçə boru eyni ölçüləri və rəsm cədvəlini paylaşdıqda çox telli alətlərdən istifadə edin. Əsas məhsuldarlıq qazancı sadəcə maşın sürətini artırmaqdansa, hər vuruşda bir neçə parçanın emal edilməsindən əldə edilir.
Qalın divarlı paslanmayan polad profillər üçün:maksimum sürətdən əvvəl çəkmə qüvvəsinə, vaqonun sərtliyinə, kalıp materialına və yağlamaya üstünlük verin. Həddindən artıq aqressiv qaçış kalıp aşınmasını və səth qüsurlarını artıra bilər.
Hidravlik silindrli borular üçün:mandrel seçiminə, divar qalınlığının paylanmasına və çəkildikdən sonra qalan bitirmə ehtiyatının miqdarına xüsusi diqqət yetirin. Maşın təcrid olunmuş bir əməliyyat kimi deyil, tam boru bitirmə prosesinə uyğunlaşdırılmalıdır.
Alüminium və mis profillər üçün:daha yüksək çəkmə sürəti istehsal səmərəliliyi üçün faydalı ola bilər, lakin kalıp vəziyyəti və yağlama vacib olaraq qalır, çünki səth izləri hazır elektrik və ya dekorativ məhsullarda görünə bilər.
Maşın aşağıdakılarla təchiz edilə bilər:
Eyni profil davamlı olaraq istehsal edildikdə və əl ilə yükləmə əmək xərclərinin əhəmiyyətli bir hissəsinə çevrildikdə, tam avtomatik xətt normal olaraq əsaslandırılır. Müştəri kiçik partiyalarda çoxlu müxtəlif profillər istehsal edərsə, yarı avtomatik konfiqurasiya dəyişdirmə mürəkkəbliyini və ilkin investisiyanı azalda bilər.
Standart Düzensiz Zəncirli Soyuq Çəkmə Maşını paketi təsdiqlənmiş FR modelinə və layihə spesifikasiyasına uyğun olaraq konfiqurasiya edilmişdir. Əsas maşına çəkmə sürücüsü, reduksiya sürət qutusu, zəncir sistemi, vaqon, kalıp tutucusu və idarəetmə sistemi daxildir. Boru çəkmə konfiqurasiyalarına tələb olunan mandrel quruluşu daxildir.
Profilə xas kalıplar, xüsusi mandrellər, avtomatik qidalanma, kəsici və qəbuledici avadanlıqlar adətən müştərinin istehsal tələblərinə uyğun olaraq konfiqurasiya edilir. Göndərmədən əvvəl maşın yığılır və funksional sınaqdan keçirilir. Müştəri nümunələri mövcud olduqda, göndərilməzdən əvvəl seçilmiş proses konfiqurasiyasını yoxlamaq üçün sınaq rəsmləri təşkil edilə bilər.
İxrac göndərilməsi üçün əsas komponentlər nəmdən və korroziyadan qorunur və razılaşdırılmış daşıma üsuluna uyğun olaraq qablaşdırılır. Vəqf təsvirləri, quraşdırma məlumatları və istismara vermə tələbləri layihə sənədlərinin bir hissəsi kimi təqdim olunur.
FangRong-un istehsal prosesi tətbiq mühəndisliyi, xammal yoxlanışı, emal, mexaniki montaj, elektrik inteqrasiyası, PLC proqramlaşdırma, sınaq və yekun yoxlamanı əhatə edir. Uzun vuruşlu bir dəzgah üçün bələdçinin düzülməsi və vaqonun hərəkəti xüsusilə vacibdir, çünki kiçik hizalama səhvləri bütün rəsm uzunluğu boyunca profilə təsir göstərə bilər.
Zavod sınaqlarına boş işləmə, nominal yük sınağı, zəncir və vaqonun yoxlanılması, vibrasiya və səs-küyün monitorinqi, yağ temperaturunun yoxlanılması, elektrik təhlükəsizliyi yoxlanışı və nümunələr təqdim edildikdə sınaq məhsullarının ölçülərinin yoxlanılması daxil ola bilər.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.Dongguan şəhərinin Dalanq şəhərində yerləşir və soyuq rəsm və əlaqəli metal düzəldən avadanlıqlar üçün əsas istehsal bazası kimi xidmət edir.
Yangjiang Fangrong Machinery Co., Ltd.Yangjiang City, Yangdong rayonunda yerləşir və daha böyük və xüsusi avadanlıq layihələri üçün əlavə istehsal gücü təmin edir.
ISO 9001:2015— Keyfiyyət idarəetmə sistemi. Sertifikat No. UQ231211R1.
CE işarəsi— Müvafiq Avropa bazarı konfiqurasiyaları üçün avadanlığın müvafiq tələblərinə cavab vermək üçün təchiz oluna bilər.Maşınlar üzrə Direktiv 2006/42/EC, maşın konfiqurasiyasına uyğun olaraq daxil edilmiş müvafiq maşın təhlükəsizlik tədbirləri ilə.
SGS Təftişi— Satınalma müqaviləsi və ya layihə ilə tələb olunduqda üçüncü tərəf yoxlaması təşkil edilə bilər.
Patentlər— FangRong, zəncirvari gərginləşdirmə, çox telli kalıp sahibləri və mandrel sistemləri kimi sahələri əhatə edən ixtira və faydalı model patentləri haqqında məlumat verdi. Patent sənədləri tələb olunduqda yoxlama üçün təqdim edilə bilər.
UL:UL sertifikatı bu maşın üçün standart iddia kimi daxil edilmir. Əgər təyinat bazarı üçün UL siyahısına daxil edilmiş elektrik komponentləri və ya xüsusi UL uyğunluq paketi tələb olunursa, tələb kotirovkadan əvvəl təsdiqlənməlidir ki, elektrik konfiqurasiyası buna uyğun tərtib oluna bilsin.
| MOQ | 1 dəst |
|---|---|
| Tier 1 Qiymət | 1 dəst — standart kotirovka vahidinin qiyməti |
| Tier 2 Qiymət | 2-4 dəst — kəmiyyətə əsaslanan endirimli qiymət kotirovka yolu ilə mövcuddur |
| Tier 3 Qiymət | 5+ dəst — layihə/həcm təklifi mövcuddur |
| Ödəniş şərtləri | 30% depozit; Satış müqaviləsində başqa hal nəzərdə tutulmayıbsa, fabrikdə qəbul testindən sonra göndərilmədən əvvəl 70% qalıq. |
| FOB | Dəqiq gediş limanı dərc edilməzdən əvvəl kommersiya kotirovkası və alqı-satqı müqaviləsində təsdiqlənməlidir. |
| Standart sifariş müddəti | Standart FR-16 - FR-100 konfiqurasiyaları üçün təxminən 30-60 gün; daha böyük və ya fərdiləşdirilmiş maşınlar təxminən 90-120 gün tələb edə bilər. |
| Sürətli Sifariş Təqdimat Vaxtı | Sürətli istehsal mövcud fabrik gücü, maşın modeli və komponentlərin mövcudluğuna uyğun olaraq mövcuddur. Təsdiqlənmiş sürətli çatdırılma tarixi sifarişə baxıldıqdan sonra kotirovkada göstərilir. |
| Zəmanət | Razılaşdırılmış zəmanət şərtləri altında istismara verildikdən sonra 12 ay. |
| Quraşdırma | Layihənin əhatə dairəsinə uyğun olaraq quraşdırmaya nəzarət, istismara vermə və operator təlimi təmin edilə bilər. |
Düzensiz Zəncirli Soyuq Rəsm Maşını kvadrat, düzbucaqlı, altıbucaqlı, səkkizbucaqlı, oval, kanal, bucaq, T-bölmə və xüsusi asimmetrik profillər üçün konfiqurasiya edilə bilər. Faktiki profil diapazonu mövcud çəkmə gücündən, kalıp ölçülərindən, materialdan və alət dizaynından asılıdır.
Bəli. Bərk çubuqlar bərk profilli kalıplardan və müvafiq tutma qurğularından istifadə edir, borular isə tələb olunan mandrel və ya tıxac konfiqurasiyası ilə birlikdə matrisdən istifadə edir. Alət başlanğıc və bitmiş ölçülərə görə seçilməlidir.
Materialın dərəcəsini, başlanğıc ölçülərini, bitmiş profil rəsmini, hər keçiddə azalma, məhsulun uzunluğunu və hədəf çıxışını təmin edin. FangRong tələb olunan çəkmə gücünü hesablaya və uyğun modeli tövsiyə edə bilər. Dəqiq maşın seçimi üçün yalnız bitmiş profil ölçüsü kifayət deyil.
Maşın modelinin, vaqonun eninin, kalıp quruluşunun və məhsulun ölçülərinin imkan verdiyi yerdə beşə qədər tel konfiqurasiya edilə bilər. Çox telli rəsm eyni material və proses cədvəli ilə yüksək həcmli məhsullar üçün ən qənaətcildir.
Universal azalma faizi yoxdur. Materialın gücü, kəsik həndəsəsi, kalıp dizaynı, yağlama və işin bərkidilməsi icazə verilən azalmaya təsir göstərir. Yüksək möhkəmlikli paslanmayan polad, titan və ya nikel ərintiləri üçün konservativ çox keçid cədvəli tələb oluna bilər.
Adi zəncirvari çəkmə, normal olaraq, ön ucunun kalıp girişi və vaqonun tutması üçün kifayət qədər azaldılmasını tələb edir. İstehsal xətti başqa təsdiq edilmiş son hazırlıq metodundan istifadə etmədiyi halda, buna görə də ayrıca işarə maşını tələb oluna bilər. Zəruri hallarda işarə avadanlığı avtomatlaşdırılmış xəttə inteqrasiya oluna bilər.
Standart təchizata normal olaraq əsas çəkmə maşını, sürücülük sistemi, sürət qutusu, zəncir, vaqon, matris tutucusu, idarəetmə sistemi və müvafiq hallarda boru mandrel quruluşu daxildir. Profilə xas kalıplar, xüsusi mandrellər və avtomatik qidalanma, kəsici və ya qəbuledici avadanlıqlar layihəyə uyğun olaraq ayrıca konfiqurasiya edilir.
Standart FR-16 - FR-100 maşınları ümumiyyətlə təxminən 30-60 gün tələb edir. FR-150 və daha böyük maşınlar, fərdiləşdirilmiş konfiqurasiyalar və xüsusi avtomatlaşdırma təxminən 90-120 gün tələb edə bilər. Sürətli çatdırılma istehsal gücünə və komponentlərin mövcudluğuna görə fərdi olaraq qiymətləndirilir.
Zəhmət olmasa materialın dərəcəsini, başlanğıc hissəsini, hazır profil rəsmini və ya ölçülərini, borular üçün divar qalınlığını, məhsulun uzunluğunu, tələb olunan çıxışı, iplərin sayını və üstünlük verilən avtomatlaşdırma səviyyəsini göstərin. Profil asimmetrik olduqda və ya sıx künc tələbləri olduqda nümunə və ya CAD rəsmi faydalıdır.
Bəli. Maşın konfiqurasiyası və elektrik sistemi təyinat bazarına uyğunlaşdırıla bilər. 2006/42/EC Maşın Direktivinə əsasən CE tələbləri müvafiq Avropa konfiqurasiyaları üçün nəzərdə tutula bilər. UL ilə əlaqəli elektrik tələbləri tətbiq olunarsa, onlar istehsaldan əvvəl dəqiqləşdirilməlidir ki, nəzarət komponentləri və elektrik dizaynı müvafiq olaraq seçilə bilsin.
Layihə şərtləri icazə verdikdə, nümunə əsasında prosesin qiymətləndirilməsi təşkil edilə bilər. Faktiki materialın və hazır profil tələblərinin təmin edilməsi, yalnız nəzəri hesablamalara əsaslanmaqdansa, çəkmə gücünü, alətləri və keçid cədvəlini daha dəqiq qiymətləndirməyə imkan verir.
Alıcı bünövrənin möhkəmliyini, maşının ayaq izini, çəkmə-stroke klirensini, elektrik tutumunu, materialın qidalanma yerini, məhsulun qəbul sahəsini və kran və ya qaldırıcı girişi təsdiq etməlidir. FangRong, son maşın konfiqurasiyasına uyğun olaraq təməl və quraşdırma məlumatlarını təmin edə bilər.
Dəqiq qiymət təklifi üçün göndərinmaterial dərəcəsi, başlanğıc profili, bitmiş profil, uyğun olduqda boru divarının qalınlığı, məhsulun uzunluğu, tələb olunan çıxış və iplərin sayı. FangRong daha sonra maşını yalnız profil ölçüsündən seçmək əvəzinə tələb olunan çəkmə gücünü, FR modelini, kalıp və mandrel konfiqurasiyasını, vuruş və avtomatlaşdırma səviyyəsini qiymətləndirə bilər.
Ünvan
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Çin
Tel
E-poçt