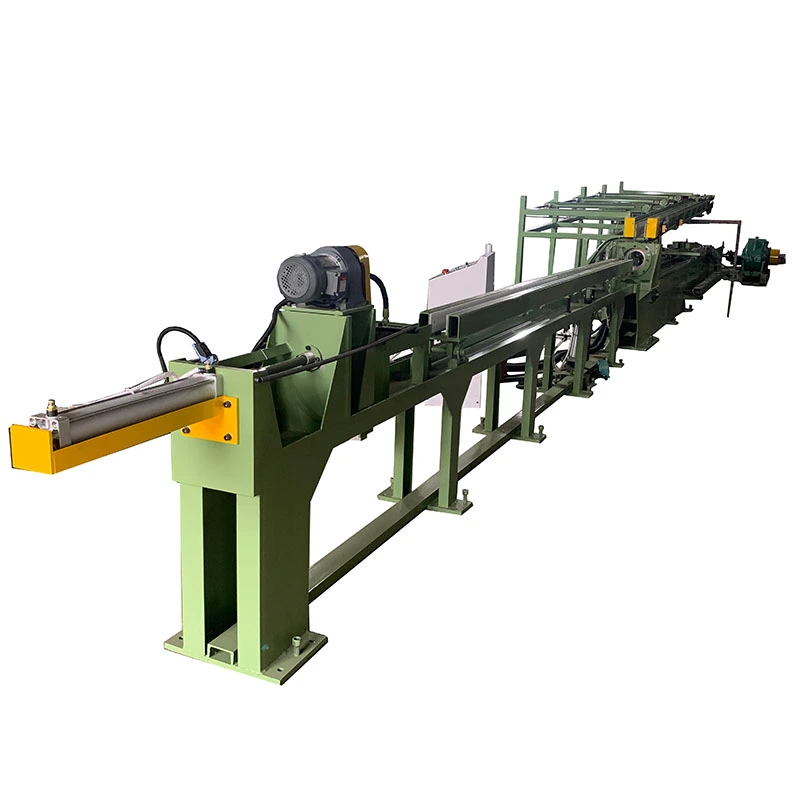
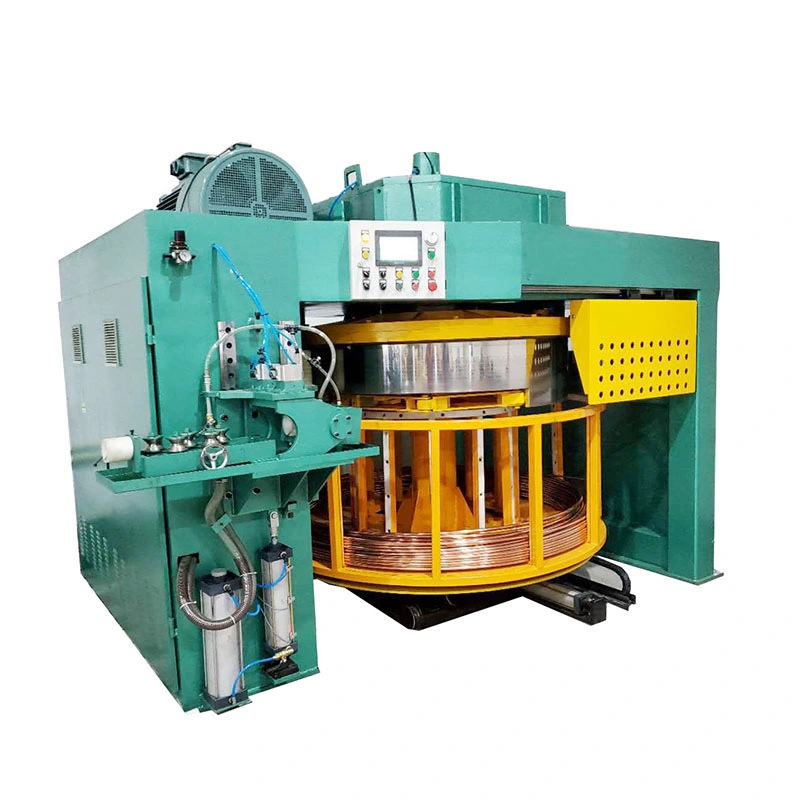
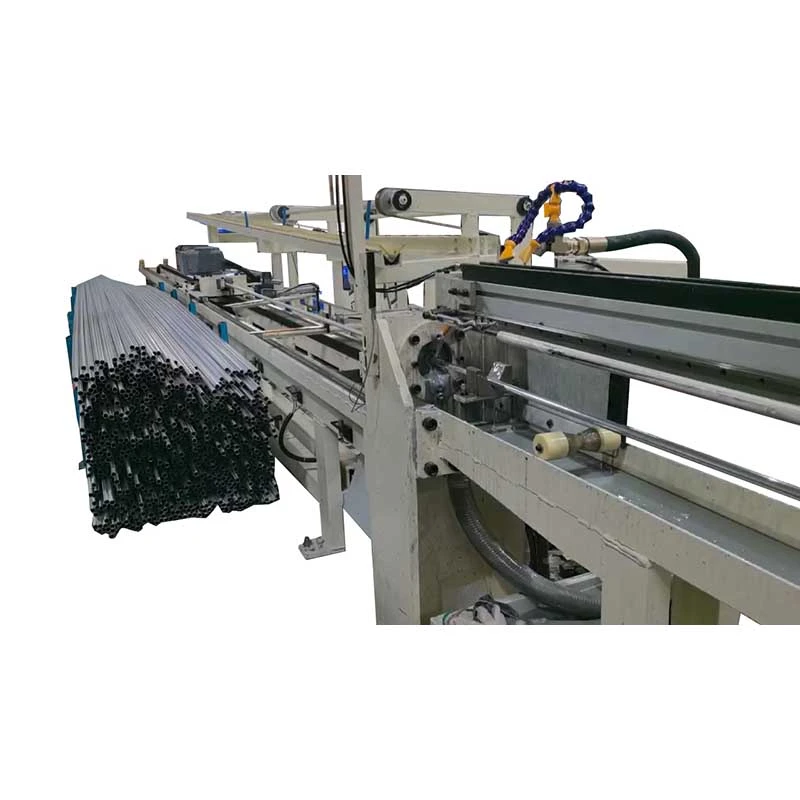
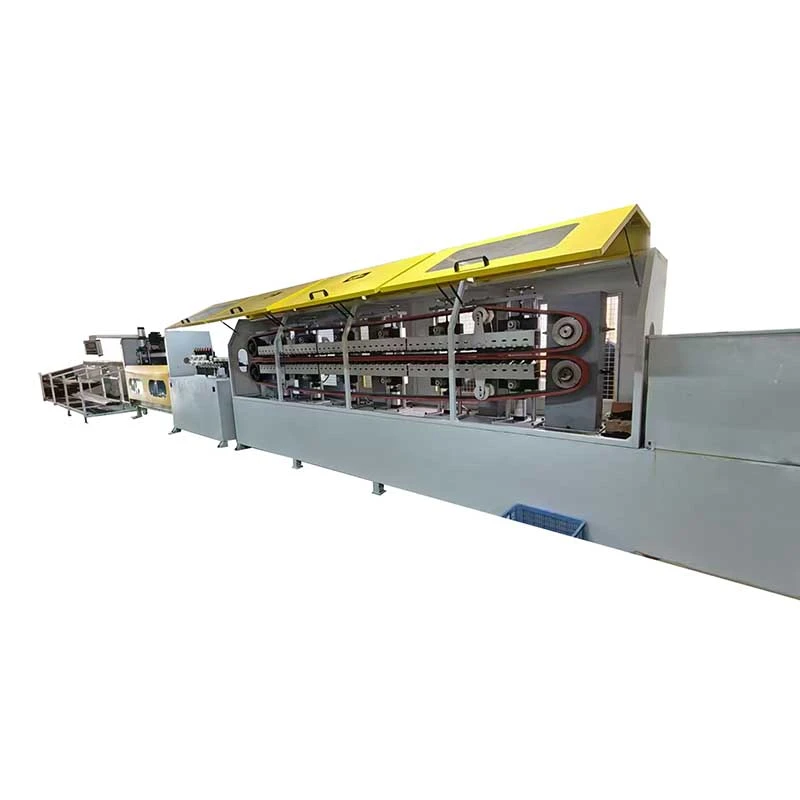
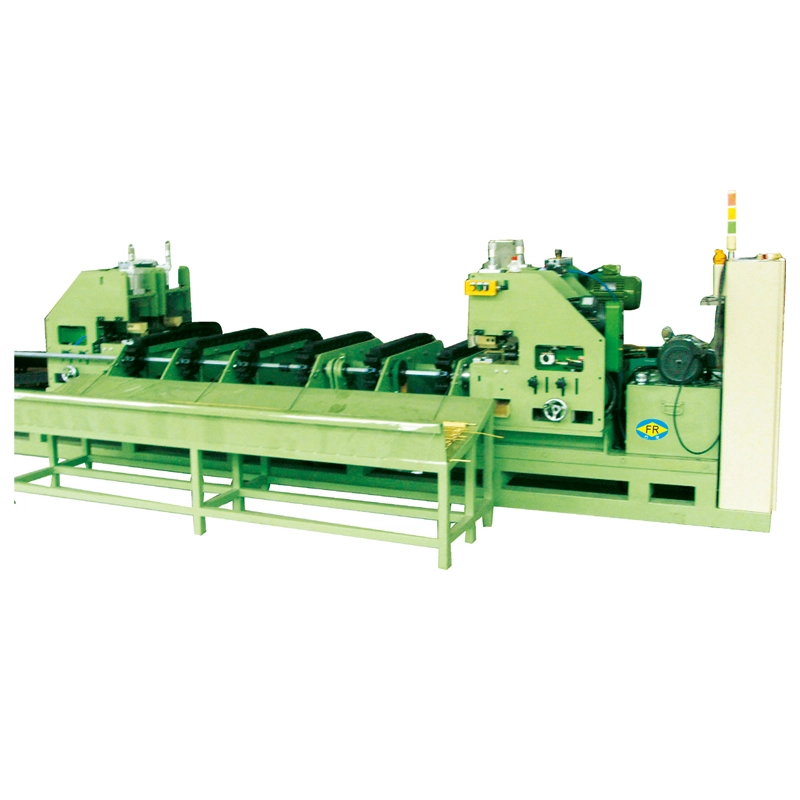
FangRong-unTam Avtomatik Xəttişarələmə, soyuq çəkmə, düzəltmə, kəsmə və pah kəsməni bir əlaqəli istehsal xəttinə birləşdirir. Yarımfabrikat çubuqlarını ayrı-ayrı maşınlar arasında hərəkət etdirmək əvəzinə, material qidalanma sonunda daxil olur və ardıcıl olaraq tələb olunan proseslərdən keçir. Bu konfiqurasiya xüsusilə əl ilə ötürülmə və təkrar yerləşdirmənin darboğaza çevrildiyi çoxlu miqdarda sabit uzunluqlu çubuqlar və ya borular istehsal edən fabriklər üçün faydalıdır.
Raw Bardan Bitmiş Uzunluğa qədər bir xətt
Proses materialı rəsm üçün hazırlayan hidravlik təkan başlığı ilə başlayır, ardınca əsas rəsm qurğusu, çox rulonlu düzəldici, uçan qayçı və avtomatik paxlama stansiyası. Hər bir mərhələnin müəyyən bir işi var: itələyici başlıq materialı kalıpdan keçir, rəsm kəsiyi azaldır, düzəldmə qalıq əyriliyi düzəldir, kəsmə bitmiş uzunluğu müəyyənləşdirir və ucları növbəti montaj və ya emal əməliyyatına hazırlayır.
İşarə → Soyuq çəkmə → Düzləşdirmə → Kəsmə → Paxlama
Bu əməliyyatları bağlı saxlamaq azalda biləraralıq rəftar, əllə düzülmə və iş prosesində saxlama. Bu, bir məhsul dəfələrlə eyni spesifikasiyaya uyğun istehsal edildikdə daha nəzərə çarpır və operatorlar əks halda maşınlar arasında materialın ötürülməsi və sıfırlanması üçün xeyli vaxt sərf edərlər.
Fayda sadəcə emalatxananın döşəməsində daha az maşın deyil. Birləşdirilmiş istehsal marşrutu, həmçinin proseslər arasında materialın işlənməsinin miqdarını azalda və ümumi iş axınının idarə edilməsini asanlaşdıra bilər.
Rəsm Yükü ətrafında qurulmuşdur
Avtomatik xətt diapazonu:FR-5T-dən FR-200T-ə qədər
Hidravlik Başlıq Gücü:10T - 300T
Başlıqlı silindr:φ63×200mm - φ300×300mm
Əsas Çəkmə Motor Gücü:22 kVt-dan 400 kVt-a qədər
Hidravlik Yağ Pompası Gücü:5,5 kVt-dan 160 kVt-a qədər
Tətbiq edilə bilən çubuğun diametri:konfiqurasiyadan asılı olaraq təxminən 13-100 mm
Bu rəqəmlər müstəqil variantlar deyil. Başlanğıc diametri, material dərəcəsi, çəkmə azaldılması, bitmiş ölçü və istehsal dövrü tələb olunan çəkmə qüvvəsini, hidravlik tutumu və mühərrik gücünü müəyyən edir. Məsələn, daha kiçik dəqiqlikli çubuqlar üçün nəzərdə tutulmuş bir xətt, daha böyük yüksək möhkəmlikli polad bölmələrin çəkilməsi ilə eyni konfiqurasiyaya ehtiyac duymur.
Buna görə də FangRong hər modulu nominal maşın gücünə görə seçməkdənsə, faktiki rəsm prosesi ətrafında xətt qurur. Bu, lazım olmayan gücü əlavə etmədən avadanlıqları material və istehsal tələblərinə uyğunlaşdırmağa kömək edir.
Sinxronizasiya daha çox avtomatlaşdırma əlavə etməkdən daha vacibdir
Bir neçə maşın birləşdirildikdən sonra çətin tərəf onları bir proses kimi işləməyə məcbur edir. Materialın hər bir stansiyaya düzgün vaxtda və mövqedə gəlməsi lazımdırsa, çəkmə qurğusu, düzəldici, kəsici və paxlama stansiyaları müstəqil işləyə bilməz.
FangRong mərkəzi istifadə edirMitsubishi PLC idarəetmə sistemiservo ötürücüləri, hidravlik qurğuları və avtomatik idarəetməni əlaqələndirmək. İdarəetmə sistemi stansiyalar arasında əməliyyat ardıcıllığını idarə edir, sürət və gərginlik isə lazımsız dayanmaların, material yığılmasının və uyğunsuz hərəkətlərin azaldılması üçün əlaqələndirilir.
Tez-tez məhsul dəyişikliyi ilə əlaqəli istehsal üçün saxlanılan proses parametrləri operatorlar tərəfindən tələb olunan təkrar düzəlişlərin miqdarını da azalda bilər. Bu, eyni xətt bir neçə müəyyən edilmiş istehsal spesifikasiyasına cavab verdikdə xüsusilə faydalıdır.
Tam Avtomatik Xəttin Məntiqli Olduğu Yer
İstehsal marşrutu təkrarlanan və hazır məhsul bir neçə ardıcıl əməliyyat tələb etdikdə bu növ xətt ən uyğundur. Tipik tətbiqlərə daxildiravtomobil sürücü valları, velosiped çərçivəsi boruları, mebel ayaqları və elektrik boruları.
Çox müxtəlif ölçüləri olan aşağı həcmli istehsal üçün tam inteqrasiya olunmuş xətt həmişə ən yaxşı seçim deyil. Məhsullar tez-tez dəyişdikdə, ayrıca maşınlar daha çox çeviklik təmin edə bilər. Sabit spesifikasiyalar, yüksək məhsuldarlıq və azaldılmış əl idarəetməsi maksimum proses çevikliyindən daha vacib olduqda avtomatik xətt daha cəlbedici olur.
Niyə Tam Xətt üçün FangRong seçin
FangRong yalnız xəttdəki fərdi maşınları təmin etmir. Bizim təcrübəmiz tam ardıcıllığı əhatə edirişarələmə, çəkmə, düzəltmə, kəsmə və paxlama, avadanlığın yerləşdirilməsi və idarəetmə məntiqinin əvvəldən birlikdə nəzərdən keçirilməsinə imkan verir.
Müştəri üçün bir Tam Avtomatik Xətt layihəsi avadanlığın seçimini, xəttin düzülməsini, elektrik və hidravlik koordinasiyanı, quraşdırmanı, istismara verməsini və operator təlimini əhatə edə bilər. İstehsal tələbi daha sonra dəyişərsə, ayrı-ayrı stansiyalar da əlaqəli olmayan avadanlıq kimi deyil, mövcud prosesin bir hissəsi kimi qiymətləndirilə bilər.
Guangdongdakı metal formalaşdırma avadanlığı və fabriklərində 30 ildən çox təcrübəyə malik FangRong, müştərinin materialı, ölçüləri, çıxışı və aşağı axın tələbləri ətrafında rəsm və bitirmə xətlərinin qurulmasına diqqət yetirir.
Məqsəd sadədir:proseslər arasında daha az idarəetmə və daxil olan materialdan hazır hissələrə qədər daha ardıcıl marşrut.


 Whatsapp