Whatsapp
Biz müxtəlif sənaye sahələrində boru, çubuq və məftil materialları üçün nəzərdə tutulmuş düzəldici, soyuq çəkmə, işarələmə, paxlama, kəsmə, ip yayma maşınları və çəkmə kalıpları da daxil olmaqla hərtərəfli dəqiq metal emalı avadanlığı təklif edirik.
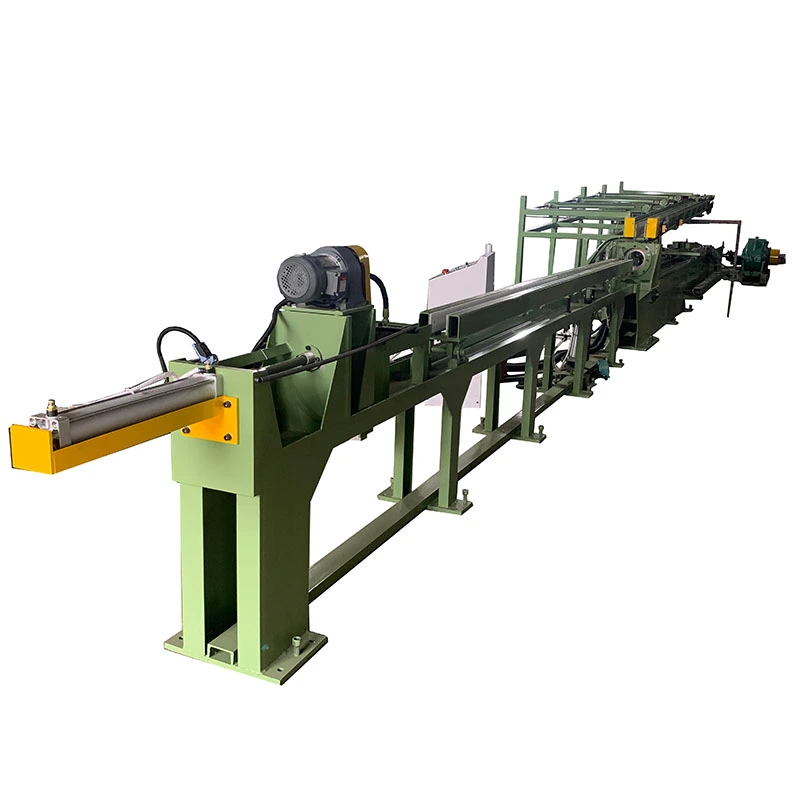
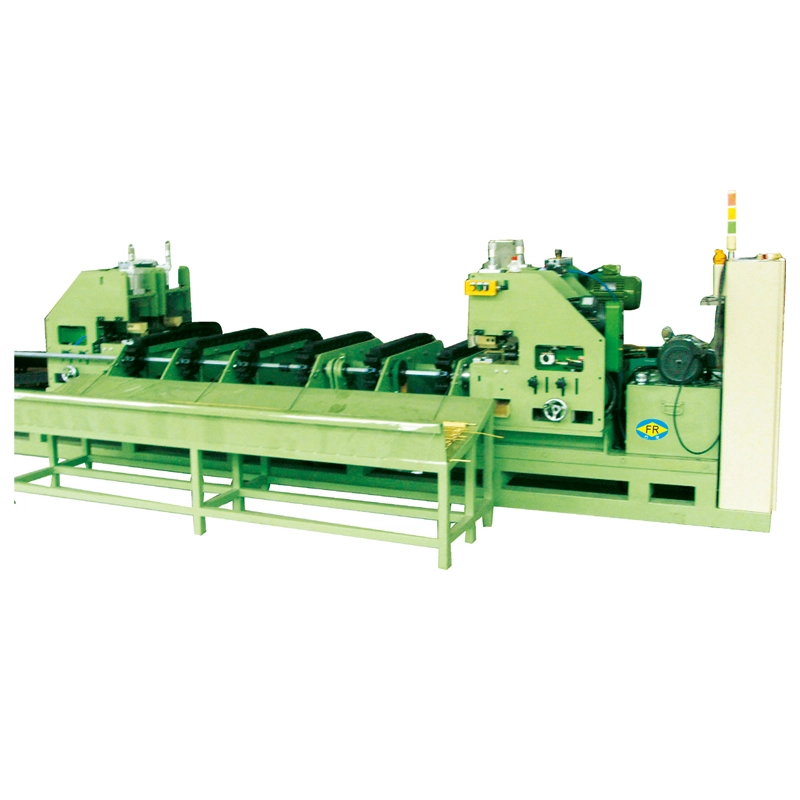
FR-50 Avtomatik Raf-Pinion Soyuq Çəkmə Maşını, dəqiq boru və çubuq çəkmə üçün 50 kN-lik servo idarə olunan çəkmə dəzgahıdır. O, sabit sürətə nəzarəti və azaldılmış vibrasiyanı təmin edən 30 kVt gücündə İnovance servo mühərriki ilə dayaq və dişli ötürücüdən istifadə edir. Mis, alüminium, paslanmayan polad və karbon polad tətbiqləri üçün uyğundur.
FR-50 Avtomatik Raf-Pinion Soyuq Çəkmə Maşındır50 kN-lik servo idarəedici dəzgahkiçik və orta diametrli boruların və bərk çubuqların dəqiq çəkilməsi üçün. Adi zəncir və ya hidravlik ötürücü əvəzinə adayaq və dişli ötürücüa tərəfindən təchiz edilmişdir30 kVt Inovance servo motorvə a1:15 planetar düzbucaqlı sürət qutusu.
Mashinda var4 m effektiv rəsm uzunluğu, 2 m mandrel vuruşu, çəkmə sürəti0–40 m/dəqvə vaqonun qayıtma sürətinə qədər30 m/dəq. Siyahıda göstərilən maksimum boru OD-dirφ40 mm. Faktiki rəsm qabiliyyəti materialın dərəcəsindən, başlanğıc ölçülərindən, divar qalınlığından, hər keçiddə azalmadan və kalıp dizaynından asılıdır.


FR-50 üçün nəzərdə tutulubkiçik və orta diametrli boru və çubuq çəkmə. Tipik materiallara mis, alüminium, paslanmayan polad və karbon polad daxildir, lakin eyni maşın ölçüsü hər materiala və azalma cədvəlinə tətbiq edilə bilməz.
Məsələn, yumşaq mis ərintisindən hazırlanmış daha böyük bir boru, ağır reduksiyaya malik daha kiçik paslanmayan polad borudan daha az çəkmə qüvvəsi tələb edə bilər. Bu səbəbdən,Çəkmə dəzgahını seçmək üçün tək boru OD istifadə edilməməlidir.
Maşını təsdiq etməzdən əvvəl təmin edin:
Material dərəcəsi
Başlanğıc borusu və ya çubuğun ölçüsü
Bitmiş ölçü
Divar qalınlığıborular üçün
Hər keçiddə azalma
Tələb olunan rəsm uzunluğu
Hədəf istehsal məhsulu
Bu parametrlər tələb olunan çəkmə gücünü, alətlərin təşkilini və dövrə vaxtını qiymətləndirmək üçün istifadə olunur. Hesablanmış yük praktiki diapazonu 50 kN-dən çox olarsa, daha böyük bir dəzgah nəzərə alınmalıdır.
Vaqon a tərəfindən idarə olunurservo idarə olunan pinionmaşın yatağı boyunca sabitlənmiş dəqiq bir rəfin işə salınması. Bu ötürmə zəncirlə idarə olunan dəzgahlarla bağlı zəncirin dartılmasını və uzanmasını aradan qaldırır və hidravlik sistemlər üçün tələb olunan silindr, nasos və hidravlik yağ dövrəsindən yayınır.
Əsas prosesin üstünlüyü nəzarət etmək qabiliyyətidirçəkmə sürəti, sürətlənmə, yavaşlama və daşıma mövqeyiservo sistem vasitəsilə. İstehsal prosesi müxtəlif materiallar və azalmalar üçün təkrarlanan rəsm dövrləri və ya fərqli sürətlər tələb etdikdə bu faydalıdır.
Rack-and-pinion ötürülməsi öz-özünə hazır məhsulun keyfiyyətini müəyyən etmir. Die həndəsəsi, mandrel düzülməsi, yağlama, material vəziyyəti və rəsm cədvəli son boru və ya çubuq ölçüləri və səth vəziyyəti üçün kritik olaraq qalır.
Nominal çəkmə qüvvəsi50 kN. İstifadə edilə bilən diapazon materialın gücündən, kəsişmənin azalmasından, sürtünmədən və alətlərdən asılıdır. Maşın nominal tutumunun həddində davamlı işləmək əvəzinə kifayət qədər güc marjası ilə seçilməlidir.
Boru rəsmində a ilə birlikdə bir matris istifadə olunurmandrel və ya əsas çubuqdaxili ölçüyə nəzarət etmək. FR-50 ID-si olan borular üçün daxili yağlamağı dəstəkləyir16 mm və ya daha böyük, seçilmiş alət konfiqurasiyasına tabedir.
Möhkəm çubuqlar üçün mandrel sistemi tələb olunmur. Buna görə də, məhsulun ölçüləri, alətlər və çəkmə yükü maşın diapazonu daxilində olduqda, eyni çəkmə dəzgahı boru və çubuq tətbiqləri üçün konfiqurasiya edilə bilər.
Avtomatik Raf-Pinion Soyuq Çəkmə Maşını təchiz oluna biləryarı avtomatik və ya tam avtomatikkonfiqurasiyalar. İstehsal ardıcıllığından asılı olaraq, avtomatlaşdırma qidalanma, mandrelin yivlənməsi, daxili və xarici yağlama, çəkmə, boşaltma və vaqonun qaytarılmasını əhatə edə bilər.
| Parametr | Spesifikasiya |
| Model | FR-50 |
| Çəkmə Gücü | 50 kN |
| Rəsm forması | Tək xətt (1 tel) |
| Effektiv Rəsm Uzunluğu | 4 m |
| Əsas çubuq vuruşu | 2 m |
| Maks. Boru OD | φ40 mm, materialdan və azalmadan asılı olaraq |
| Rəsm Sürəti | 0–40 m/dəq, sonsuz dəyişən |
| Vaqonun Dönüş Sürəti | 0–30 m/dəq |
| Dövr vaxtı (İtək/Geri) | 9 s |
| Mərkəzi Hündürlük | 800 mm |
| Servo Motor | 30 kVt, 2000 rpm, Yenilik |
| Reduktor | Planet düzbucaqlı, nisbət 1:15, Newgear |
| Servo Nəzarətçi | 30 kVt, İnnovance |
| Enerji təchizatı | 380 V, 50 Hz |
| Bələdçi relsləri | 35# xətti rels, 4 m, ENSC |
| Çərçivə tikintisi | C28 kanal polad, A3 polad lövhə qaynaqlanır |
| Die Sahibi | 45# polad boşqab, sferik kalıp lövhəsi, montaj çuxuru φ100 mm, fərdiləşdirilə bilər |
| Yağlama | Pnevmatik diafraqma nasosu, ID ≥16 mm üçün xarici + daxili yağlama |
Spesifikasiyalar material, rəsm cədvəli, kalıp dizaynı və əlavə avadanlıqla fərqlənə bilər. Maşının son gücü faktiki istehsal parametrləri ilə təsdiqlənməlidir.
Dəqiq mis borular üçün istifadə olunurHVAC, soyuducu və istilik ötürmə avadanlığı, həmçinin elektrik və ümumi mühəndislik tətbiqləri üçün mis çubuqlar. Mis, azalma və yağlama düzgün seçildiyi təqdirdə daha sərt polad markalarından daha yüksək çəkmə sürətləri üçün ümumiyyətlə uyğundur.
üçün uyğunduravtomobil soyutma boruları, istilik dəyişdirici komponentləri və ümumi alüminium borularrəsmdən sonra idarə olunan xarici ölçülər və divar qalınlığı tələb olunur.
Tələb olunan çəkmə yükü 50 kN diapazonunda olduqda dəqiq paslanmayan polad borular üçün istifadə edilə bilər. Azaltma və çəkmə sürətini təyin edərkən paslanmayan poladdan bərkidilmə, kalıp həndəsəsi və yağlama nəzərə alınmalıdır.
Tətbiqlərə mühəndislik komponentləri üçün dəqiq borular, çubuqlar və çubuqlar daxildir. Daha yüksək möhkəmlikli materiallar və ya böyük azalmalar daha böyük çəkmə qüvvəsi sinfi və ya bir neçə rəsm keçidi tələb edə bilər.
TheAvtomatik rəf-pinion soyuq çəkmə maşınıavtomatlaşdırma funksiyalarını müstəqil əlavə etməkdənsə, faktiki istehsal ardıcıllığı ətrafında konfiqurasiya edilə bilər. Xətt birdən çox boru ölçüsünü və ya tez-tez alət dəyişikliklərini idarə edərkən bu vacibdir.
Yarı avtomatik konfiqurasiya materialın yüklənməsini və seçilmiş quraşdırma əməliyyatlarını operatorun nəzarəti altında saxlayır. Tam avtomatik konfiqurasiya inteqrasiya edə bilərqidalanma, mandrel dişləmə, yağlama, çəkmə, boşaltma və vaqonun qaytarılması.
PLC və HMI sistemi tələb olunan maşın funksiyalarına, istehsal ardıcıllığına və avtomatlaşdırma səviyyəsinə uyğun olaraq konfiqurasiya edilə bilər.
FangRong o vaxtdan soyuq çəkmə avadanlığının istehsalı ilə məşğuldur1998. Onun istehsal müəssisələriDongguan və Yangjiangmaşın istehsalı, emal, montaj, elektrik inteqrasiyası və sınağı əhatə edir.
Şirkət illik istehsal gücündən çox olduğunu bildirir650 maşıniki obyekt arasında və daha çox müştərilərə avadanlıq təmin etmişdir70 ölkə.
Çərçivə istehsalı:C28 kanallı polad və A3 polad təbəqə qaynaqlanır və emal üçün hazırlanır.
Emal:Bələdçi-rels və rəf quraşdırma səthləri tələb olunan həndəsə ilə işlənir.
Sürücü montajı:Servo motor, planetar sürət qutusu, pinion və rəf son inteqrasiyadan əvvəl yığılır və yoxlanılır.
Sistem inteqrasiyası:Mexanik, pnevmatik, yağlama və elektrik sistemləri qoşulub istismara verilir.
PLC proqramlaşdırması:Rəsm dövrləri və HMI funksiyaları seçilmiş maşın spesifikasiyasına uyğun olaraq konfiqurasiya edilir.
Maşın sınağı:Daşınmazdan əvvəl vaqonun hərəkəti, elektrik funksiyaları, yağlama və çəkmə performansı yoxlanılır. Müştəri nümunələri tədarük edildikdə sınaqların çəkilməsi üçün istifadə edilə bilər.
ISO 9001:2015— Dizayn, istehsal, quraşdırma və xidməti əhatə edən keyfiyyət idarəetmə sistemi. Sertifikat No. UQ231211R1.
CE sənədləri— Təyinat bazarının tələblərinə uyğun olaraq müvafiq maşın konfiqurasiyaları üçün mövcuddur.
SGS yoxlaması— Müştəri və ya layihə tələb etdikdə müstəqil yoxlama təşkil edilə bilər.
FangRong, həmçinin rəsm maşınının ötürülməsi və alət sistemləri də daxil olmaqla, soyuq rəsm avadanlığı ilə bağlı çoxsaylı ixtira və faydalı model patentlərinə malikdir.
Tələb olunan qüvvə ilə müəyyən edilirmaterial dərəcəsi, başlanğıc və bitmə ölçüləri, divar qalınlığı, azalma, kalıp həndəsi və yağlama şərtləri. φ40 mm maksimum boru OD maşın istinadıdır və hər bir material üçün maksimum ölçü kimi qəbul edilməməlidir.
Bəli. Boruların çəkilməsi kalıp və mandrel sistemindən istifadə edir, bərk çubuqlar isə mandrelsiz çəkilir. Ayrı-ayrı kalıplar və müvafiq alətlər tələb olunur və çəkmə yükü maşının nominal diapazonunda qalmalıdır.
Sürücü zəncirin uzanmasını və adi zəncirin gərginliyinin tənzimlənməsini aradan qaldırır. Daha da əhəmiyyətlisi, servo sistem proqramlaşdırıla bilirsürət, sürətlənmə, yavaşlama və vaqonun yerləşdirilməsi, təkrarlanan avtomatlaşdırılmış rəsm dövrləri üçün faydalıdır.
Bəli, o şərtlə ki, material və azalma cədvəli maşının çəkmə gücü imkanları daxilində olsun. Paslanmayan polad daha yüksək gücü və sərtləşdirmə davranışına görə ümumiyyətlə reduksiya, alətlər və yağlamaya daha yaxından nəzarət tələb edir.
təmin edinmaterial dərəcəsi, başlanğıc ölçüsü, bitmiş ölçü, divar qalınlığı, hər keçiddə azalma, rəsm uzunluğu, istehsal hədəfi və avtomatlaşdırma tələbləri. Boru çəkmə üçün ID tələbləri və mandrel məlumatları alət konfiqurasiyasını təsdiqləmək üçün də faydalıdır.
Mənalı bir FAT yoxlamalıdırvaqonun hərəkəti, çəkmə sürəti, güc qabiliyyəti, kalıp və mandrelin düzülməsi, yağlama, avtomatik dövr funksiyaları və təhlükəsizlik funksiyaları. Müştəri materialı varsa, faktiki rəsm sınağına üstünlük verilir, çünki bu, göndərilməzdən əvvəl prosesin nəticəsini yoxlamağa imkan verir.
FangRong təmin edirquraşdırmaya nəzarət, istismara vermə, operator təlimi, ehtiyat hissələrinin təchizatı və uzaqdan texniki dəstək. Standart zəmanət müddəti istismara verildikdən sonra 12 aydır.
Ünvan
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Çin
Tel
E-poçt