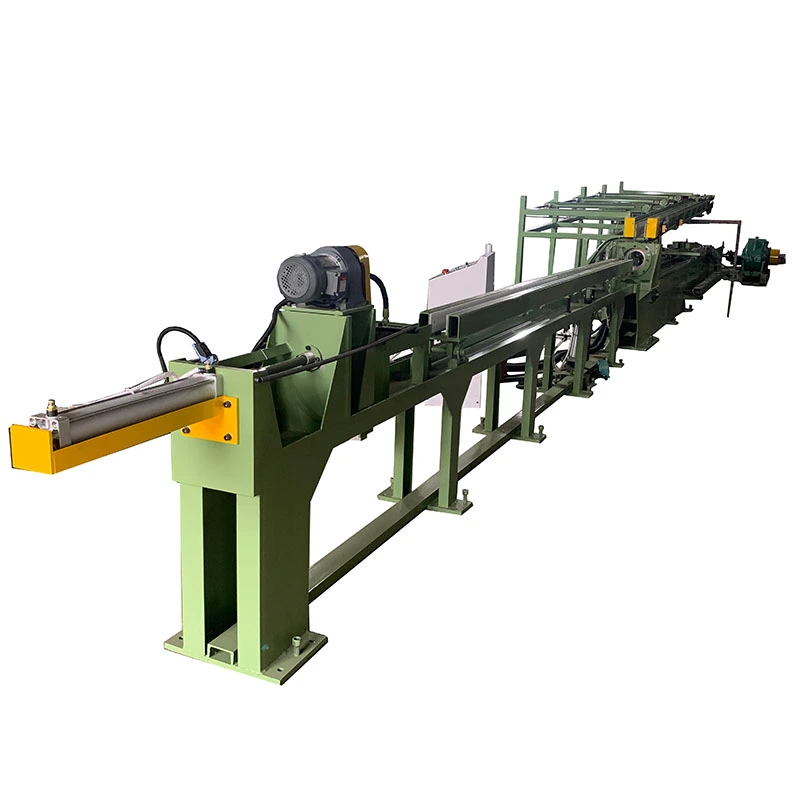
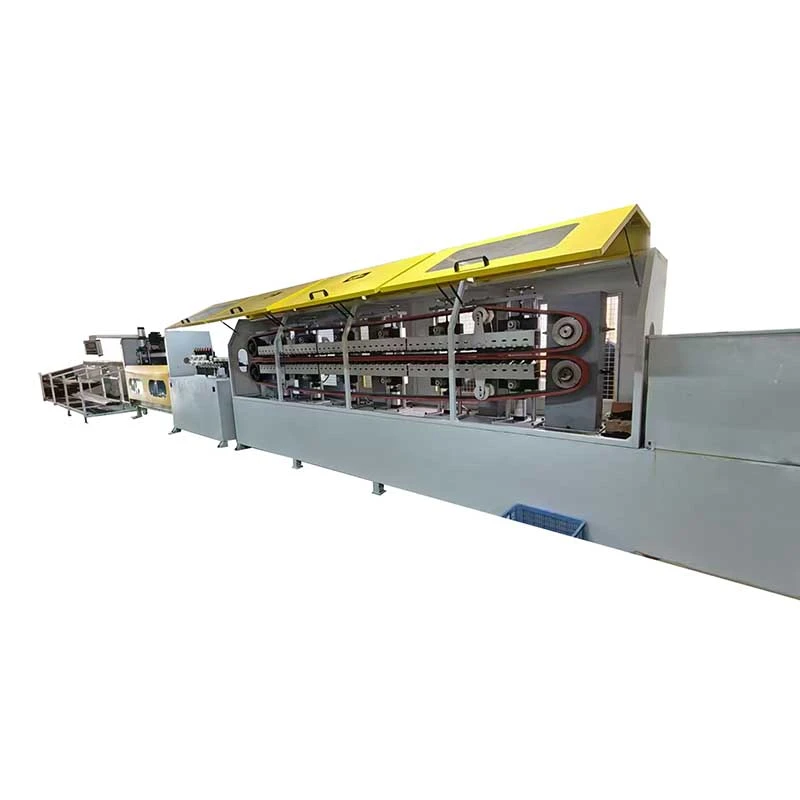
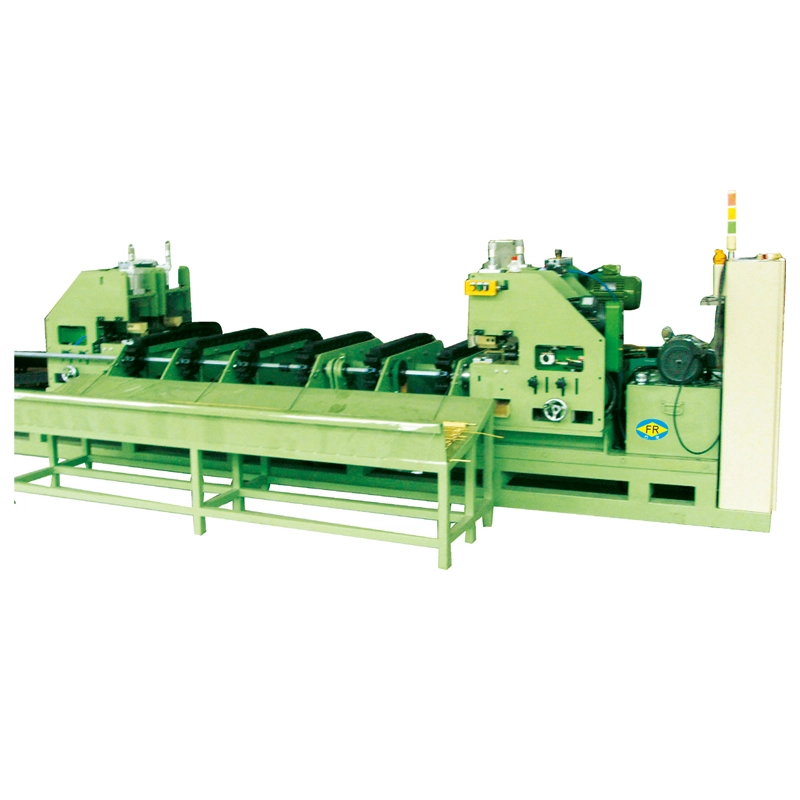
FangRong-unCrawler tipli soyuq çəkmə maşınımaterialı davamlı olaraq tutmaq və çəkmək üçün sonsuz bir yoldan istifadə edir. İrəli-geri hərəkət edən vaqona əsaslanan adi zəncirli dəzgahdan fərqli olaraq, sürünən sistem çəkmə zonası boyunca iş parçası ilə əlaqə saxlayır. Bu, onu xüsusilə uyğun ediruzun rulonlar, davamlı material və daha yüksək çəkmə sürəti.
Uzun Material üçün Davamlı Tutuş
Sürünən hər rəsm vuruşundan sonra materialı buraxmağa və karetanı geri qaytarmağa ehtiyac duymur. Çoxlu cüt silindrlər aşınmaya davamlı rezin yastıqları iş parçasına sıxaraq, çəkmə üçün uzun təmas sahəsi yaradır. Hidravlik yol gərginliyi material maşından keçərkən tutma təzyiqini nisbətən sabit saxlayır, sürüşməni və qeyri-bərabər qidalanmanı azaltmağa kömək edir.
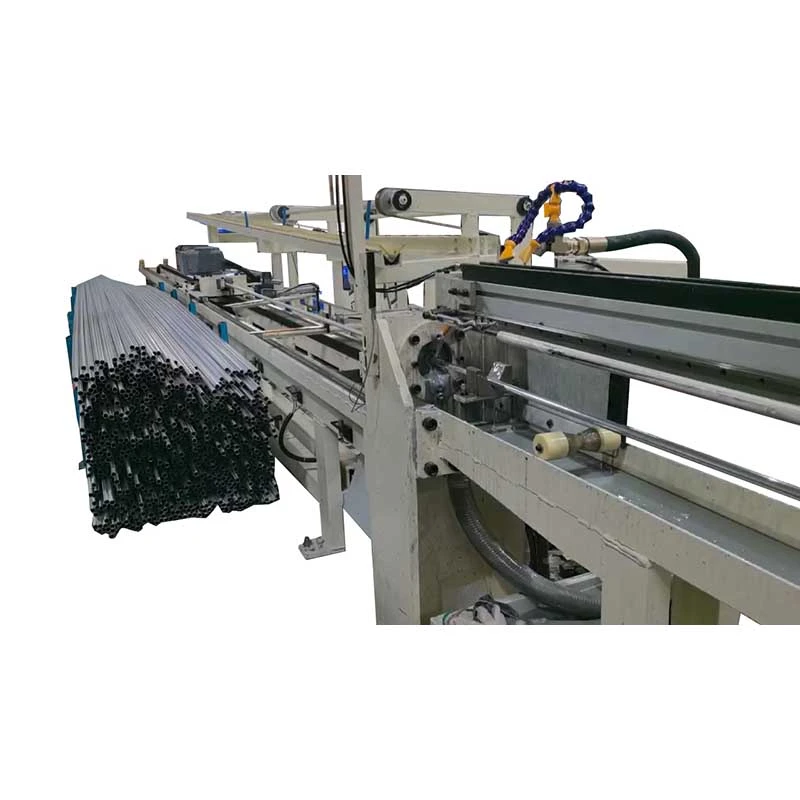
Bu tənzimləmə istehsal uzun uzunluqlu naqil, boru və ya zolaqdan ibarət olduqda faydalıdır və adi pistonlu dəzgahın kəsilməsi məhsulu məhdudlaşdırır. Xüsusilə aiddirelektrik naqili, qaynaq məftilləri və kabel qoruyucu borular, burada davamlı qidalanma fərdi qısa çubuqların işlənməsinin çevikliyindən daha qiymətlidir.
Davamlı rəsm əsas üstünlükdür.Daxil olan material davamlı olaraq qidalana bildikdə və aşağı axın prosesi də çəkmə sürəti ilə ayaqlaşa bildikdə tarama sistemi ən faydalıdır. Qısa çubuqlar və ya tez-tez ölçü dəyişikliyi üçün adi zəncir və ya hidravlik çarx hələ də daha praktik ola bilər.
FR-16, FR-25 və FR-38
Üç sürünən model təxminən φ5-dən φ40mm-ə qədər olan material diametrlərini əhatə edir.10-50kNvə maksimum çəkmə sürəti təxminən 80-100 m/dəq. Əsas mühərrikin gücü 15 kVt ilə 37 kVt arasında dəyişir.
FR-16φ5-16 mm material
10kN çəkmə qüvvəsi
15 kVt mühərrik
FR-25φ10-25 mm material
30kN çəkmə qüvvəsi
22 kVt mühərrik
FR-38φ10-40 mm material
50kN çəkmə qüvvəsi
37 kVt mühərrik
TheFR-168 cüt silindr, 80 mm tarama eni və 1800 mm kontakt uzunluğu istifadə edir. TheFR-2510 silindr cütü, 100 mm yol eni və 2500 mm kontakt uzunluğu istifadə edir. Daha böyük material üçünFR-3812 silindr cütü, 120 mm tarama eni və 3500 mm kontakt uzunluğu istifadə edir.
| Model |
Materialın diametri |
Çəkmə Gücü |
Əsas Motor |
Silindr cütləri |
Əlaqə Uzunluğu |
| FR-16 |
φ5-16 mm |
10kN |
15 kVt |
8 cüt |
1800 mm |
| FR-25 |
φ10-25 mm |
30kN |
22 kVt |
10 cüt |
2500 mm |
| FR-38 |
φ10-40 mm |
50kN |
37 kVt |
12 cüt |
3500 mm |
Crawler vs. Chain Drawing
| Maddə |
Crawler Tipli Rəsm |
Zəncir Dəzgahı |
| Materialın qidalanması |
Davamlı |
Fasiləli |
| Çəkmə üsulu |
Davamlı yol tutuşu |
Hərəkətli vaqon və zəncir |
| Uyğun material |
Uzun rulonlar, tel, davamlı boru |
Barlar, borular və kəsilmiş uzunluqlar |
| Rəsm Sürəti |
Təxminən 80-100 m/dəq qədər |
Maşın və prosesdən asılıdır |
| İstehsal xarakteri |
Yüksək sürətli davamlı istehsal |
Çevik partiya istehsalı |
| Ən Yaxşı İstifadə Edilən Zaman |
Davamlı qidalanma və yüksək məhsuldarlıq tələb olunur |
Müxtəlif ölçülü, qısa çubuqlar və ya daha yüksək çəkmə qüvvələri iştirak edir |
Sürünən avtomatik olaraq zəncir dəzgahını əvəz etmir. Məhsul qısa fərdi çubuqlar şəklində verilirsə və ya çox yüksək çəkmə qüvvəsi tələb olunursa, zəncir və ya hidravlik çarx daha praktik seçim ola bilər. Crawler avadanlığının açıq üstünlüyü olduqdadavamlı material və dövr sürətiəsas istehsal məhdudiyyətləridir.
Tutma Təzyiqləri Davamlı Qalmalıdır
At high line speeds, slipping between the track and material can quickly affect surface quality and dimensional consistency. FangRong a istifadə edirhidravlik gərginlik sistemipaylanmış əlaqəni təmin etmək üçün yol təzyiqini və aşınmaya davamlı rezin yastıqları saxlamaq. Uzun tutma bölməsi eyni zamanda bir nöqtədə həddindən artıq yerli təzyiqə güvənmək ehtiyacını da azaldır.
Materialın səthi və tutma qüvvəsi birlikdə nəzərə alınmalıdır.Yastığın vəziyyəti, hidravlik təzyiq və daxil olan materialın vəziyyəti hamısı dartma qabiliyyətinə təsir göstərir. Daha yumşaq mis və ya alüminium üçün tutma qüvvəsini diqqətlə idarə etmək lazımdır ki, materialı işarələmədən kifayət qədər dartma əldə edilsin.
Davamlı Tel və Boru Emalı üçün
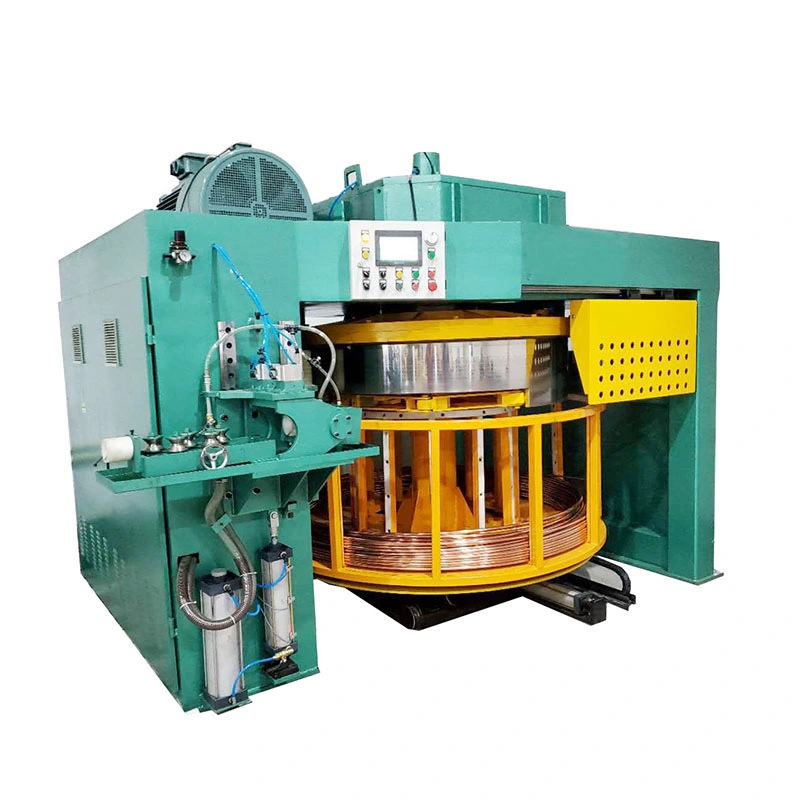
Crawler rəsm adətən hesab olunurelektrik naqillərinin çəkilməsi, qaynaq məftillərinin istehsalı və kabel qoruyucu borular. Çəkilmiş materialın davamlı olaraq toplanması lazım olduqda, aGeri sarma maşınıtam çəkmə-və-spooling prosesi yaratmaq üçün rəsm vahidindən sonra yerləşdirilə bilər.
Fasiləli rəsmdən davamlı istehsala keçən fabriklər üçün əsas sual sadəcə maşının nə qədər çəkmə qüvvəsi təmin etməsi deyil. Daha vacib olan məsələ daxil olan materialın, tələb olunan azalmanın, hədəf sürətin və aşağı axının sarım prosesinin davamlı olaraq işləyə biləcəyidir. Məhz burada sürünən tipli xəttin adi geriyə doğru hərəkət edən dəzgahdan praktiki üstünlüyü təklif edə bilər.


 Whatsapp