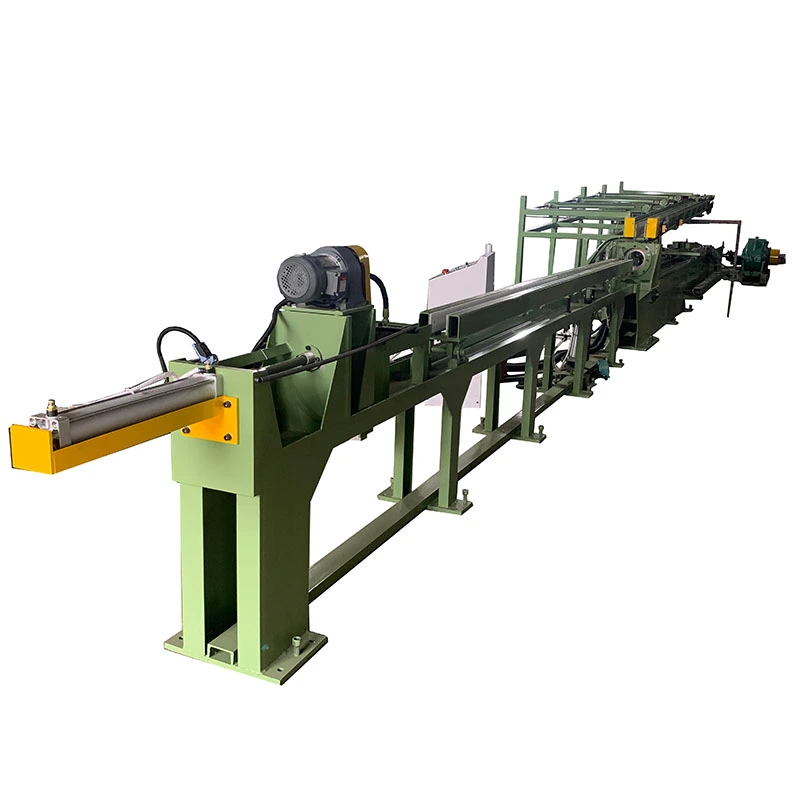
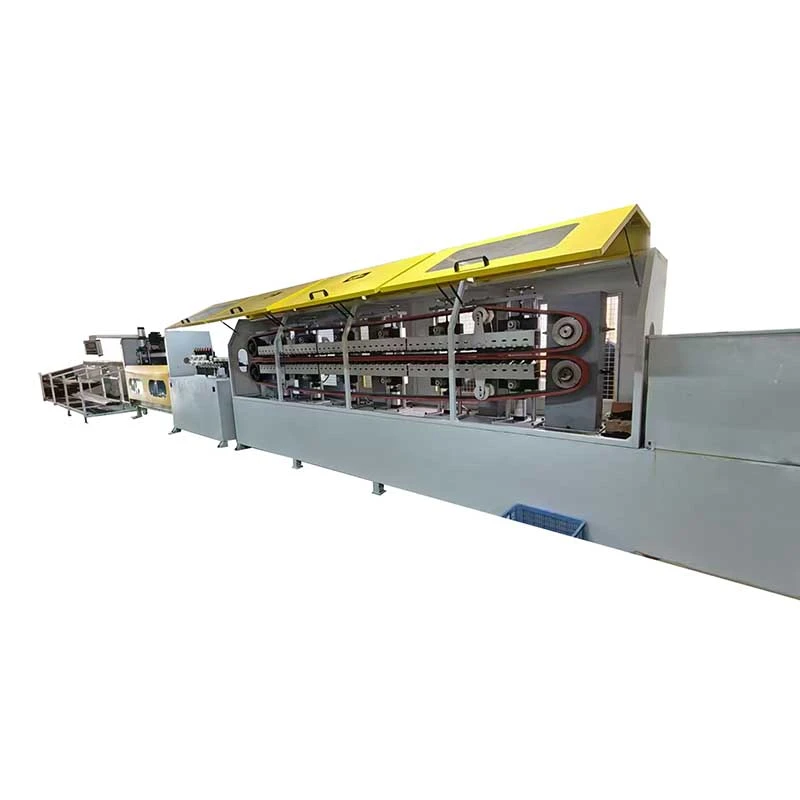
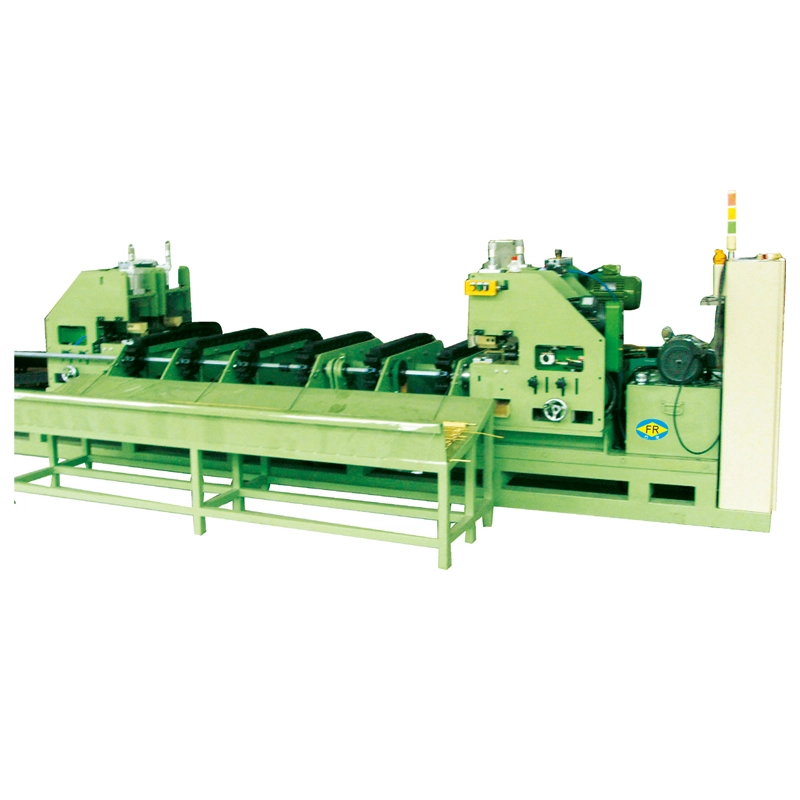
FangRong-unRack-pinion soyuq çəkmə maşınıqısa iş uzunluqlarının, sürətli sürətlənmənin və dəqiq yerləşdirmənin çox uzun rəsm vuruşlarından daha vacib olduğu dəqiq rəsm üçün qurulmuşdur. Raf və dişli ötürücü servo motorun hərəkətini birbaşa çəkmə vaqonuna ötürür, aşağı mexaniki oyun və təkrarlanan yerləşdirmə ilə idarə olunan hərəkəti təmin edir.
Qısa, Dəqiq Rəsm Dövrləri üçün hazırlanmışdır
TheFR-50təmin edir50kN çəkmə qüvvəsi4 m effektiv çəkmə uzunluğu və 2 m əsas çubuq vuruşu ilə. 30 kVt gücündə İnovance servo mühərriki 1:15 nisbətində planetar düzbucaqlı sürət qutusunu idarə edir. Çəkmə sürəti davamlı olaraq 0-40 m/dəq arasında tənzimlənir, vaqonun qayıtma sürəti isə 0-30 m/dəq-ə çatır.
Bu konfiqurasiya maşın mövqe dəqiqliyini itirmədən dəfələrlə sürətləndirməli, dayanmalı və geriyə getməli olduqda faydalıdır. Raf və dişli ötürücü adi zəncirvari dəzgahlarda tapılan uzun çevik zəncir yolundan qaçır, əvvəlcədən yüklənmiş podşipniklər və arxa zərbəyə qarşı ötürmə komponentləri isə mexaniki boşluğa nəzarət etməyə kömək edir. Mövqeləşdirmə təkrarlanabilirliyinə çata bilər±0,05 mmuyğun iş şəraitində.
FR-50 əsas spesifikasiyası:50kN çəkmə qüvvəsi, 4m effektiv çəkmə uzunluğu, 2m əsas çubuq vuruşu, 0–40m/dəq çəkmə sürəti və 0–30m/dəq-a qədər vaqonun geri qayıtma sürəti.
Əsas çubuqla işləmə maşının bir hissəsidir
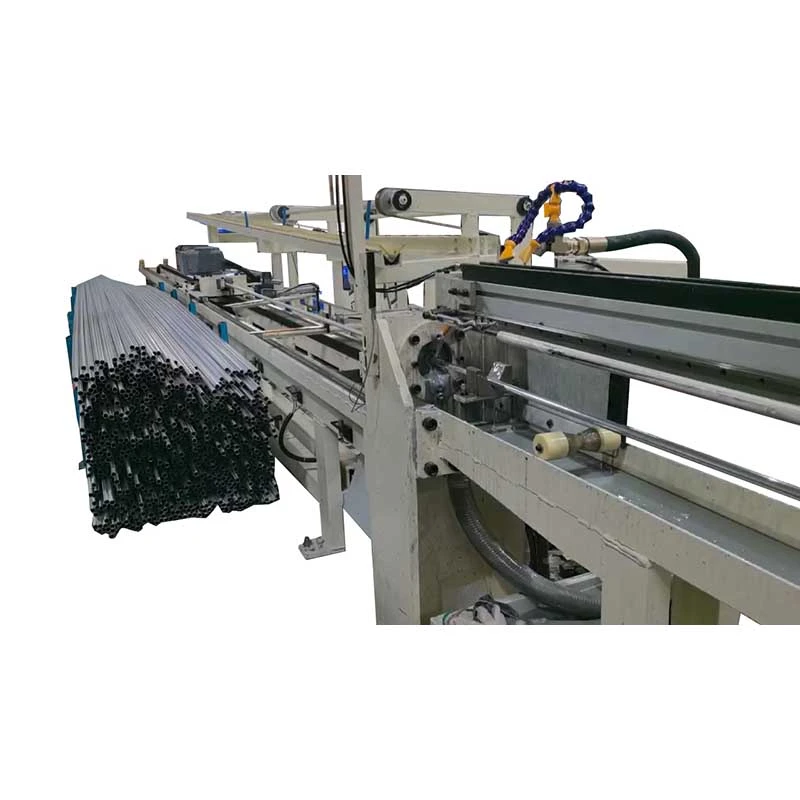
Boru çəkmə üçün məhsuldarlığa yalnız çəkiliş vuruşu deyil, həm də əsas çubuğun növbəti dövrə nə qədər tez hazırlana biləcəyi təsir göstərir. FR-50 daxildiravtomatik özək-çubuq dişləməvə yükləmə və sıxma zamanı əl ilə müdaxiləni azaltmaq üçün pnevmatik paz tipli çənə sistemi.
Daxili və xarici yağlama, daxili diametri ≥16 mm olan boruların çəkilməsi üçün də konfiqurasiya edilə bilər. Bu, tıxac və ya mandrel istifadə edən tətbiqlər üçün vacibdir, burada yağlama şəraiti çəkmə yükü, kalıp aşınması və boru səthinin keyfiyyətinə birbaşa təsir göstərir.
FR-50 Texniki Konfiqurasiya
Çəkmə Gücü50kN
Effektiv Rəsm Uzunluğu4m
Əsas çubuq vuruşu2m
Rəsm Sürəti0-40m/dəq
Vaqonun Dönüş Sürəti0–30m/dəq
Əsas Servo Motor30kW İnnovance
Sürət qutusuPlanetar düzbucaqlı sürət qutusu
Sürət qutusu nisbəti 1:15
Mövqeləşdirmə Təkrarlanma qabiliyyəti±0,05 mm
Mərkəzi Hündürlük800 mm
Əsas-çubuq dişləməAvtomatik
YağlamaDaxili və xarici yağlama mövcuddur
Rack-pinion üstünlüyü olan yerdə
Maşın xüsusilə uyğun gəlirtibbi borular, aerokosmik hidravlik xətlər və dəqiq avtomobil komponentləri, burada ardıcıl hərəkət və təkrarlanan yerləşdirmə maksimum çəkmə qabiliyyətindən daha vacib ola bilər. Mövcud atelye sahəsi məhdud olduqda bu həm də praktik seçimdir; FR-50 mərkəzi hündürlüyü 800 mm olan kompakt dizayna malikdir.
Uzadılmış çəkmə vuruşlarını və ya çox yüksək çəkmə qüvvələrini tələb edən uzun məhsullar üçün zəncir və ya hidravlik dəzgah daha uyğun ola bilər. İstehsal dövrü nisbətən qısa olduqda və proses servo idarə olunan sürət və yerləşdirmədən bəhrələnirsə, raf-pinion avadanlığı daha mənalı olur.
Rack-pinion vs. Adi Zəncir Çəkisi
| Maddə |
Raf-pinion |
Zəncir növü |
| Sür |
Servo motorlu dayaq və pinion |
Zəncir və reduktor |
| Tipik Güc |
Yerləşdirmə, sürətləndirmə və sürətə nəzarət |
Ağır çəkmə və uzun çəkmə vuruşları |
| Rəsm Sürəti |
FR-50-də 0–40m/dəq |
Maşın modelindən asılıdır |
| Rəsm Uzunluğu |
FR-50-də 4m effektiv uzunluq |
Bir çox modeldə daha uzun vuruşlar mövcuddur |
| Ən yaxşı uyğunluq |
Dəqiq borular və qısa dövrəli istehsal |
Ümumi bar və boru çəkmə, daha yüksək yük istehsalı |
Müqayisə əsasən istehsal prosesinə aiddir, hansı ötürmənin universal olaraq daha yaxşı olduğuna deyil. Əgər iş 4 m-lik cizgi uzunluğu, tez-tez sürət dəyişikliyi və sıx yerləşdirmə tələb edirsə, rəf-pinion quruluşunun açıq üstünlüyü var. Prioritet maksimum çəkmə qabiliyyəti və ya daha uzun vuruşdursa, adi zəncir və ya hidravlik maşın daha yaxşı uyğunluq təmin edə bilər.
Servo Hərəkət vasitəsilə Çəkmə Dövrünü idarə edin
HMI ilə Mitsubishi PLC rəsm ardıcıllığını koordinasiya edir, servo sürücü isə vaqon üçün dəyişən sürət nəzarətini təmin edir. Bu, maşını bir sabit sürətlə işlətməkdənsə, çəkmə və geri qayıtma sürətlərini materiala və alətə uyğun olaraq təyin etməyə imkan verir.
Servo nəzarət rəsm dövrü tez-tez sürətlənmə, yavaşlama və geri dönmə hərəkətlərini ehtiva etdikdə faydalıdır.Sürət material, azalma və alət şərtlərinə uyğun olaraq tənzimlənə bilər, PLC isə ardıcıllığı və yerləşdirmə tələblərini idarə edir.
Dəqiq Boru Çəkmə Prosesini tamamlayın
Dəqiq boru xətti üçün maşın FangRong ilə birləşdirilə bilərÇizim ölür, o cümlədən almaz alətləri və aİşarə maşınımaterial hazırlamaq üçün. Yaranan quraşdırma alət, qidalanma və çəkmə hərəkətini bitmiş borunun və ya çubuğun ölçü tələblərinə uyğun saxlayır.
Buna görə də, dayaq və dişli konfiqurasiyası hər növ çəkmə dəzgahı üçün ümumi əvəzetmə deyil, dəqiqliyə yönəlmiş rəsm həlli kimi ən yaxşı hesab olunur. Düzgün seçim tələb olunan çəkmə gücünə, iş uzunluğuna, materiala, istehsal dövrünə və yerləşdirmə dəqiqliyinə bağlıdır.


 Whatsapp