Whatsapp
Biz müxtəlif sənaye sahələrində boru, çubuq və məftil materialları üçün nəzərdə tutulmuş düzəldici, soyuq çəkmə, işarələmə, paxlama, kəsmə, ip yayma maşınları və çəkmə kalıpları da daxil olmaqla hərtərəfli dəqiq metal emalı avadanlığı təklif edirik.
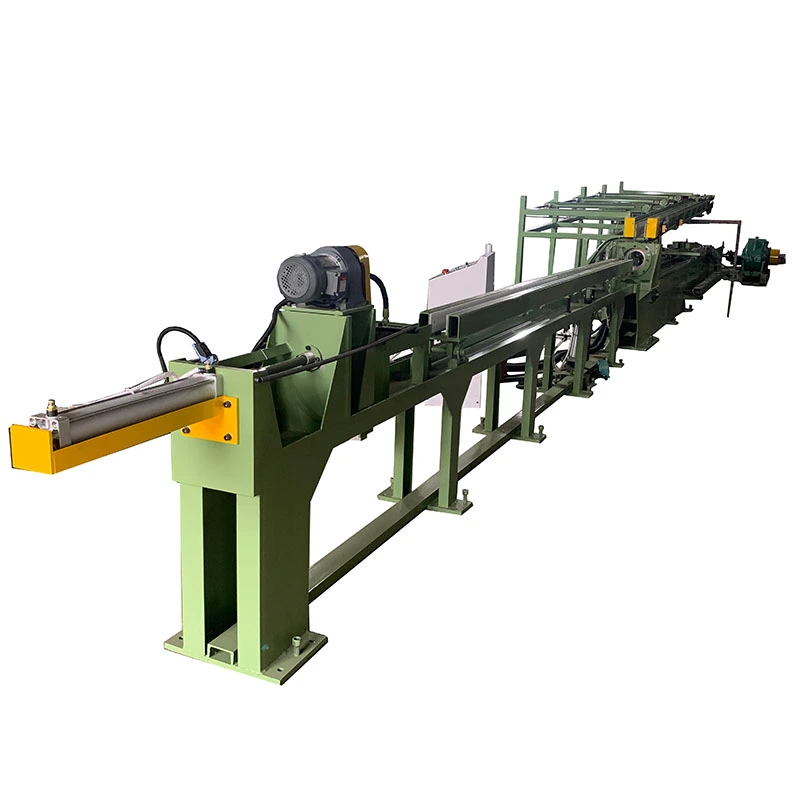
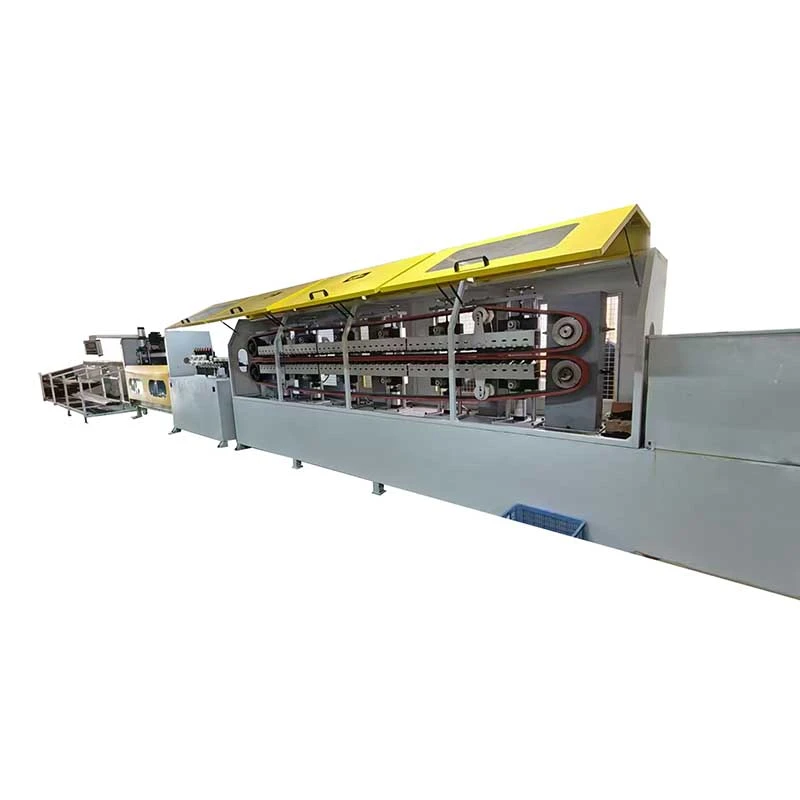
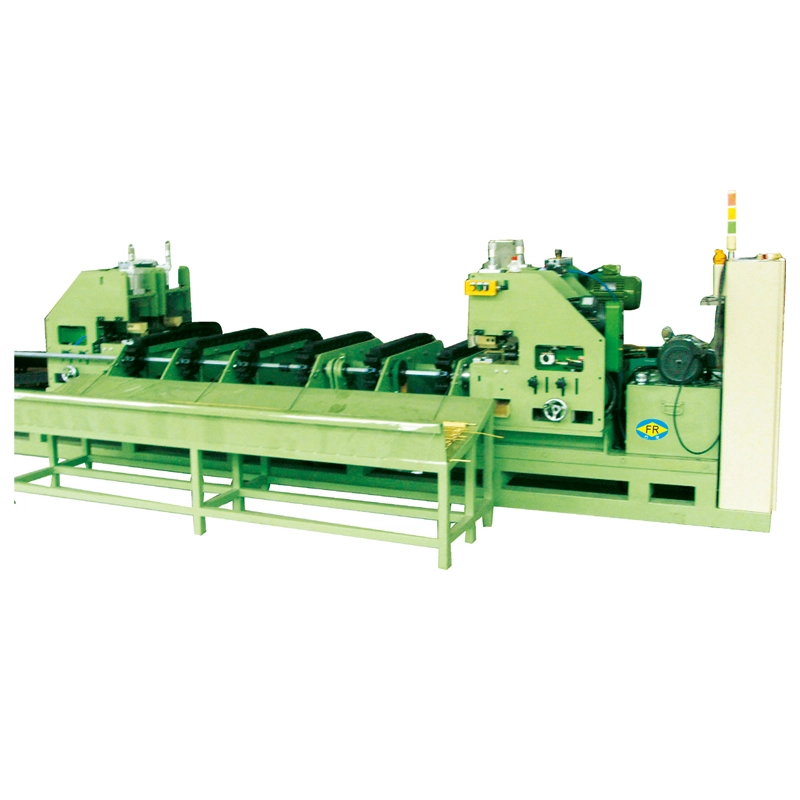
TheAvtomatik Paletli Tipli Soyuq Çəkmə Maşınıfasiləsiz çəkmək və bükmək üçün nəzərdə tutulmuşdurkiçik diametrli metal borular. -nin çəkmə qüvvələri ilə10-50 kNvə sürətləndirir100 m/dəq, sürünən yol sürücüsü sabit çəkmə və davamlı işləməyi təmin edir. Boru diametrini idarə edirφ5–40 mmvə çəkilmiş materialı birbaşa sarımçıya verir, azaldırkəsmə, emal və saxlama. İstifadə olunan mis, alüminium, paslanmayan polad və karbon polad borular üçün uyğundurHVAC, avtomobil, elektrik və ümumi mühəndislik.
TheAvtomatik Paletli Tipli Soyuq Çəkmə Maşınıdavamlı olaraq kiçik diametrli metal boruları çəkməli və hazır məhsulu düz uzunluqlar yerinə rulonlarda qəbul etməli olan istehsalçılar üçün nəzərdə tutulmuşdur. Birləşdirir asürünən tipli rəsm sistemi, dəqiq kalıp sahibi, PLC nəzarəti və avtomatik sarma stansiyasıçəkmə və bükmə əməliyyatları arasında təkrar dayandırma, boşaltma, kəsmə və əllə ötürməni aradan qaldıraraq bir istehsal xəttində.
Bu konfiqurasiya, məhsulun aşağı axın borularının əyilməsi, kəsilməsi, istilik dəyişdiricisinin istehsalı və ya sonrakı çəkilməsi üçün uzun davamlı uzunluqlarla təchiz edildikdə xüsusilə faydalıdır. FR seriyası boruların diametrini əhatə edirφ5 ilə φ40 mm arasında, -dən çəkən qüvvələrlə10 ilə 50 kN arasındavə maksimum çəkmə sürətləri80-100 m/dəq, modeldən və proses şəraitindən asılı olaraq.


Ənənəvi zəncir və ya hidravlik çarxlar borunu fərdi vuruşlarda çəkir. Avtomatik Paletli Tip Soyuq Çəkmə Maşını hər vuruşdan sonra dayanmalıdır ki, operator iş parçasını yenidən qura, boşalta və ya köçürə bilsin. Bu əməliyyat üsulu qısa düz borular üçün məqbuldur, lakin müştəri ehtiyac duyduqda səmərəsiz oluryüzlərlə və ya minlərlə metr davamlı kiçik diametrli borular.
Tarama sistemi çəkmə üsulunu aralıq vuruş hərəkətindən dəyişirdavamlı sürtünmə çəkmə. Yuxarı və aşağı sürtgəc izləri borunu uzun təmas sahəsi üzərindən tutur və onu davamlı olaraq çəkmə kalıbı ilə qidalandırır. Daha sonra hazır boru birbaşa sarımçıya daxil olur.
Nəticə sadəcə daha yüksək çəkmə sürəti deyil. Əsas istehsal üstünlükləri daha az idarəetmə addımları, daha az aralıq saxlama, azaldılmış operator müdaxiləsi və birbaşa növbəti prosesə ötürülə bilən hazır məhsul formatıdır.
Davamlı rəsm vacib olduqda:İstehsal həcminin və rulonun çatdırılmasının fərdi düz çubuqların istehsalından daha vacib olduğu uzun uzunluqlu mis, alüminium və polad borular üçün ən qiymətlidir.
Daha az əhəmiyyət kəsb edəndə:Əgər məhsulunuz həmişə qısa düz uzunluqlar şəklində verilirsə və çox fərqli boru ölçüləri arasında tez-tez dəyişiklik tələb olunursa, adi bir dəzgah daha uyğun ola bilər. Buna görə də maşın seçimi sürətə deyil, materiala, hər keçiddə azalmaya, hazır diametrinə, tələb olunan uzunluğa və çatdırılma formatına əsaslanmalıdır.
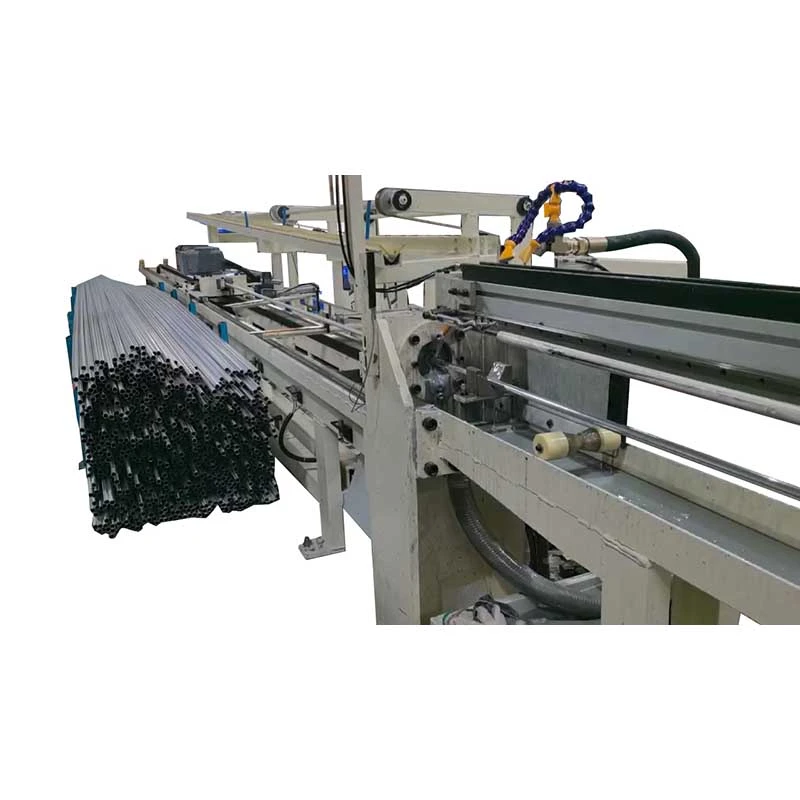
1. Boru ilə qidalanma:Daxil olan boru sökücü və ya düz uzunluqlu qidalanma sistemindən təmin edilir və giriş bələdçisi vasitəsilə maşına daxil olur.
2. Çəkmə forması:Boru, xarici diametrini azaldan və bitmiş ölçülü profilə nəzarət edərək, dəqiq bir rəsm kalıbından keçir. Kalıbın dizaynı və yağlanması çəkmə qüvvəsinə, səthin vəziyyətinə və alətin xidmət müddətinə birbaşa təsir göstərir.
3. Davamlı sürünən çəkmə:Çəkmə əməliyyatından əvvəl və ya ətrafında iki paralel sürünən iz borunu tutur. Bir neçə cüt pnevmatik silindr izlər və boru arasında sürtünməni saxlamaq üçün idarə olunan təzyiq tətbiq edir. Zəncirli dəzgahdan fərqli olaraq, sürünən hər vuruşdan sonra sərbəst buraxılmalı və sıfırlanmalıdır.
4. Dəyişən sürətli rəsm:Rəsm sürəti nominal diapazonda davamlı olaraq tənzimlənir. Faktiki istehsal sürəti, maksimum sürətlə işləməkdənsə, materialın gücünə, boru ölçüsünə, azalma nisbətinə, yağlamaya və tələb olunan səthə uyğun seçilməlidir.
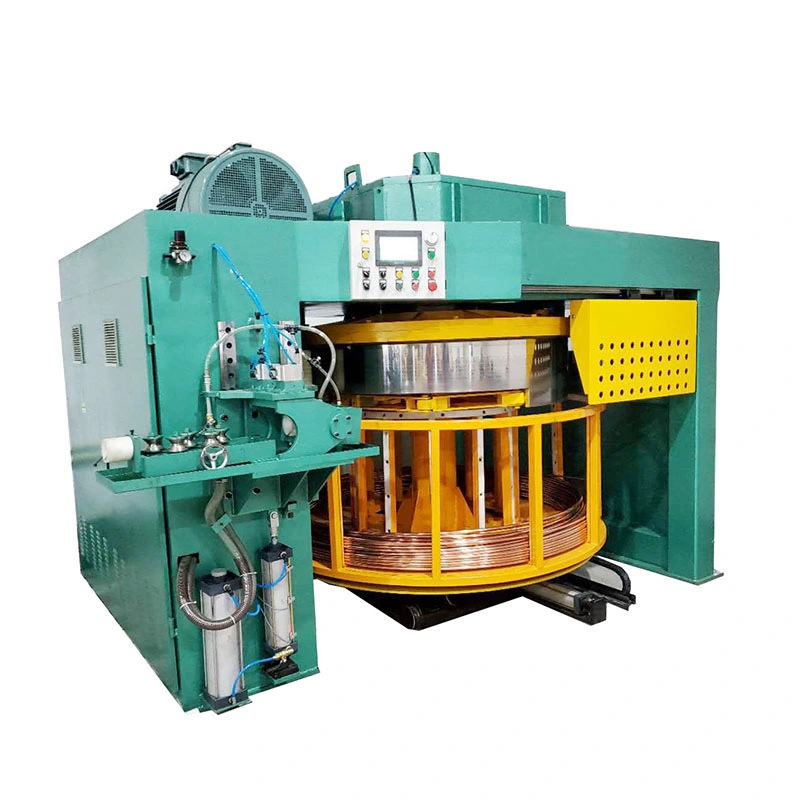
5. Sinxron sarğı:Çəkilmiş boru rəsm bölməsindən çıxdıqdan dərhal sonra qıvrım stansiyasına daxil olur. Bükmə sürəti xətt gərginliyini idarə etmək və sabit rulon yaratmaq üçün çəkmə sürətini izləyir.
6. Bobin dəyişdirilməsi:Əvvəlcədən təyin edilmiş rulon uzunluğuna və ya istehsal miqdarına çatdıqda, idarəetmə sistemi rulonun dəyişdirilməsi üçün xətti dayandırır və növbəti makara və ya baraban istehsal üçün yerləşdirilə bilər.
7. PLC və HMI nəzarəti:Nəzarət sistemi çəkmə sürətini, uzunluğun hesablanmasını, bükülmə əməliyyatını və sarğı dəyişdirmə ardıcıllığını idarə edir, operatora tam prosesi bir idarəetmə stansiyasından izləməyə imkan verir.
Sürətli sürücü təkrarlanan çəkmə-stop dövrləri əvəzinə davamlı çəkmə təmin edir. FR-16 və FR-25 çəkmə sürətini təklif edir80 m/dəq, FR-38 isə qədər çatır100 m/dəq.
For a high-volume copper tube producer supplying long coils to HVAC manufacturers, this operating principle can remove the downtime associated with repeated drawbench strokes. However, maximum speed is not automatically the best production speed. For difficult stainless steel grades or high reduction ratios, a lower speed with appropriate lubrication may provide better tool life and surface quality.
Tarayıcı kontakt uzunluğu arasında dəyişir1800 ilə 3500 mm arasında. Daha uzun təmas sahəsi çəkmə gücünü daha böyük boru uzunluğuna paylamağa imkan verir, daha yüksək çəkmə qüvvəsi tələb olunduqda sürünən sürüşmə riskini azaldır.
Bu parametr daha sərt materialların, daha böyük boru diametrlərinin və ya daha yüksək azalmaların işlənməsi zamanı xüsusilə vacib olur. Təvazökar bir azalma ilə yumşaq mis boru üçün ən uzun sürünən mütləq tələb olunmur.
FR seriyası paletli sıxma təzyiqini idarə etmək üçün çoxlu hava silindr cütlərindən istifadə edir. FR-16-da 8 cüt, FR-25-də 10 cüt, FR-38-də isə 12 cüt istifadə olunur.
Məqsəd, bir nöqtədə həddindən artıq təzyiqə əsaslanmadan, çəkmə zonası boyunca kifayət qədər sürtünmə tutuşunu saxlamaqdır. Düzgün təzyiq tənzimlənməsi vacibdir, çünki qeyri-kafi təzyiq sürüşməyə səbəb ola bilər, həddindən artıq təzyiq isə borunun səthini işarələyə və ya deformasiya edə bilər.
Hazır boru çəkildikdən sonra birbaşa makaraya və ya tambura sarılır. Bu, aşağı axın proseslərinin tez-tez uzun davamlı material tələb etdiyi HVAC, soyuducu və avtomobil boruları üçün faydalıdır.
Kondisioner boruları üçün FR-38 istifadə edən bir mis boru istehsalçısı buna görə də materialı əvvəlcə düz uzunluqlara kəsmək, bağlamaq və sonra başqa bir prosesə qidalandırmaq əvəzinə hazır rulonu birbaşa sonrakı kəsmə, əyilmə və ya istilik dəyişdirici istehsalına ötürə bilər.
Üç standart model müxtəlif diametr və çəkmə gücü tələblərini əhatə edir. Sadəcə olaraq daha yüksək maksimum sürət təklif etdiyi üçün daha böyük modelin seçilməsi, tələb olunan boru ölçüsü və azalma kiçik olduqda, istehsalı yaxşılaşdırmadan avadanlıq və enerji xərclərini artıra bilər.
| Model | FR-16 | FR-25 | FR-38 |
| Tube Diameter Range | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Çəkmə Gücü | 10 kN | 30 kN | 50 kN |
| Əsas Motor Gücü | 15 kVt | 22 kVt | 37 kVt |
| Rəsm Sürəti | 0-80 m/dəq | 0-80 m/dəq | 0-100 m/dəq |
| Hava Silindr Cütləri | 8 cüt | 10 cüt | 12 cüt |
| Crawler Eni | 80 mm | 100 mm | 120 mm |
| Crawler Kontakt Uzunluğu | 1800 mm | 2500 mm | 3500 mm |
| Sarma stansiyası | İnteqrasiya edilmiş | İnteqrasiya edilmiş | İnteqrasiya edilmiş |
Model seçimi:FR-16 φ16 mm-ə qədər kiçik boru ölçüləri üçün uyğundur; FR-25 φ10-φ25 mm tətbiqlər üçün daha yüksək çəkmə qüvvəsini təmin edir; FR-38 φ40 mm-ə qədər daha böyük boru ölçüləri və 50 kN-a qədər çəkmə qüvvəsi tələb edən tətbiqlər üçün nəzərdə tutulub. Yekun seçim başlanğıc diametri, bitmiş diametri, material dərəcəsi, hər keçiddə azalma, yağlama üsulu və tələb olunan istehsal məhsulu ilə təsdiqlənməlidir.
Tipik materiallar:Kondisioner rulonları, soyuducu sistemlər, kondensatorlar və buxarlandırıcılar üçün mis və alüminium borular.
Müştəri ssenarisi:Mis boru istehsalçısı, uzun kondisioner boruları istehsal etmək üçün inteqrasiya edilmiş qıvrımlı FR-38 sürtgəcli dəzgahdan istifadə edir. Davamlı çəkmə prosesi çəkilmiş borunun birbaşa sarımçıya daxil olmasına imkan verir, növbəti istehsal əməliyyatından əvvəl aralıq kəsmə və əllə ötürmə ehtiyacını azaldır.
Bu tətbiq üçün çəkmə sürəti və rulonun sabitliyi adətən maksimum çəkmə qüvvəsindən daha vacibdir. Yağlama, kalıp vəziyyəti və son ölçüyə dözümlülük çıxış tələbləri ilə birlikdə qiymətləndirilməlidir.
Tipik materiallar:Əyləc xətləri, yanacaq sistemləri və avtomobilin kondisioner sistemləri üçün karbon polad, paslanmayan polad, mis və alüminium borular.
Müştəri ssenarisi:Avtomobil boru təchizatçısı qıvrılmış kiçik diametrli boruların davamlı istehsalı üçün FR-25 istifadə edir. Sürətli çəkmə sistemi fasilələrlə çəkmə ilə bağlı təkrarlanan sürətlənmə və yavaşlamanın qarşısını alır, istehsalçıya aşağı axın kəsmə və formalaşdırmadan əvvəl daha sabit davamlı prosesi saxlamağa kömək edir.
Avtomobil boruları üçün səthin vəziyyəti və ölçülərin uyğunluğu mümkün olan ən yüksək xətt sürətinə nail olmaqdan daha vacib ola bilər, çünki qüsurlar əyilmə, məşəldə yandırma və ya montajdan sonra baha başa gələ bilər.
Tipik materiallar:Paslanmayan polad və kiçik diametrli borular və cihaz komponentləri üçün istifadə olunan digər dəqiq ərintilər.
Müştəri ssenarisi:Tibbi cihaz istehsalçısı sonrakı kəsmə və montaj üçün kiçik diametrli paslanmayan polad boru çəkmək üçün FR-16 istifadə edir. Davamlı proses, materialın fərdi komponentlərə kəsilməsindən əvvəl uzun, ardıcıl boru uzunluqları tələb olunduqda uyğundur.
Tibbi və cihaz tətbiqləri üçün maksimum sürət adətən ölçülü nəzarət, səthin vəziyyəti, alətlərin sabitliyi və izlənilə bilən keyfiyyət yoxlamasından daha az əhəmiyyət kəsb edir.
Kiçik mis, alüminium və polad borular elektrik komponentləri, cihazları, istilik ötürmə komponentləri və digər mühəndislik məhsulları üçün çəkilə və bükülə bilər. İnteqrasiya edilmiş qıvrım konfiqurasiyası, sonrakı prosesin davamlı rulon materialını qəbul edə biləcəyi yerlərdə ən faydalıdır.
Standart maşın paketinə daxildirpaletli çəkmə sistemi, əsas mühərrik, sürət qutusu, kalıp tutucusu, pnevmatik sıxma sistemi, inteqrasiya edilmiş sarğı stansiyası, HMI və standart maşın komponentləri ilə PLC idarəetmə şkafı.
Müəyyən boru ölçüləri üçün çəkiliş kalıpları adətən müştərinin materialına və keçid cədvəlinə uyğun seçilir və ayrıca sitat gətirilə bilər. Açıcılar, əlavə qidalanma avadanlığı, xüsusi qıvrım barabanları, fərdiləşdirilmiş avtomatlaşdırma və digər yuxarı və ya aşağı axın avadanlıqları istehsal xəttinə uyğun olaraq konfiqurasiya edilə bilər.
| MOQ | 1 komple maşın dəsti |
| Kəmiyyətə əsaslanan qiymət | 1 dəst / 2-4 dəst / 5+ dəst; son vahid qiyməti modelə, konfiqurasiyaya və sifariş miqdarına uyğun olaraq müəyyən edilir |
| Ticarət müddəti | FOB Shenzhen Limanı, Çin; razılaşma yolu ilə əldə edilə bilən digər Incoterms |
| Ödəniş müddəti | Sifariş təsdiqləndikdən sonra 30% depozit; Zavod qəbul testindən sonra göndərilmədən əvvəl 70% balans |
| Standart sifariş müddəti | FR-16 / FR-25: təxminən 30-60 gün; FR-38 və xüsusi konfiqurasiyalar: təxminən 60-90 gün |
| Sürətli Sifariş | Prioritet istehsal fabrik gücünə və konfiqurasiyaya uyğun olaraq təşkil edilə bilər. Sürətli çatdırılma tarixi sifariş verilməzdən əvvəl kommersiya təklifində təsdiqlənməlidir. |
| Zəmanət | İstifadəyə verildiyi andan 12 ay |
Əhəmiyyətli:Texniki spesifikasiyalar, rəsm tələbləri və kommersiya şərtləri təsdiq edildikdən sonra çatdırılma vaxtı başlayır. Xüsusi kalıplar, xüsusi avtomatlaşdırma, idxal olunan elektrik komponentləri və müştərinin xüsusi sınaq tələbləri son çatdırılma cədvəlinə təsir göstərə bilər.
Qıvrımlı Avtomatik Paletli Tipli Soyuq Çəkmə Maşını yalnız nominal boru diametri ilə seçilməkdənsə, müştərinin faktiki boru çəkmə prosesi ətrafında hazırlanmışdır. İstehsaldan əvvəl texniki qrup qiymətləndirə bilərmaterial dərəcəsi, başlanğıc ölçüsü, bitmiş ölçü, azalma nisbəti, tələb olunan çəkmə qüvvəsi, istehsal sürəti və bükülmə tələbləri.
1. Proses mühəndisliyi:Boru materialını, ölçülərini, kalıp quruluşunu, sürünən konfiqurasiyanı və sarma tələblərini təsdiqləyin.
2. Materialın yoxlanılması:Emal etməzdən əvvəl açar poladı, valları, dişli çarxları, sürünən komponentləri və digər yükdaşıyan hissələri yoxlayın.
3. Dəqiq emal:Mühəndislik çertyojlarına və tələb olunan dözümlülüklərə uyğun olaraq maşın sürən çərçivələri və əsas mexaniki komponentlər.
4. Mexanik montaj:Sürətli sürücüsünü, sürət qutusunu, pnevmatik sıxma sistemini, kalıp tutucusunu və qıvrım sistemini yığın.
5. Elektrik inteqrasiyası:PLC, HMI, sensorlar, mühərriklər və idarəetmə komponentləri və tam maşın naqillərini quraşdırın.
6. PLC-nin istismara verilməsi:Çəkmə sürətinə nəzarəti, uzunluq hesabını, qıvrım sinxronizasiyasını və sarğı dəyişdirmə ardıcıllığını yoxlayın.
7. Zavod sınaqları:Maşın boş işləmə və yük testinə məruz qalır. Müştəri boru nümunələrinin mövcud olduğu yerlərdə rəsm və bükmə performansı faktiki materialdan istifadə etməklə yoxlanıla bilər.
8. Yekun yoxlama:Maşının ölçülərini, elektrik funksiyalarını, pnevmatik işini, yağlamasını, təhlükəsizlik cihazlarını və bitmiş rulonun vəziyyətini yoxlayın.
9. İxrac qablaşdırması:Maşın xaricə daşınma tələblərinə uyğun olaraq nəmdən, korroziyadan və idarəetmə zədələrindən qorunmaqla qablaşdırılır.
1998-ci ildən Drawbench mühəndisliyi.FangRong iyirmi ildən artıqdır ki, soyuq rəsm və əlaqəli metal formalaşdırma avadanlıqlarına diqqət yetirir. Şirkətin mühəndislik təcrübəsinə Tayvanlı rəsm-avadanlıq tərəfdaşlığı və sonrakı müstəqil istehsalın inkişafı daxildir.
İki istehsal obyekti.Dongguan və Yangjiang istehsal müəssisələri müxtəlif sifariş həcmləri üçün mexaniki istehsal, montaj, sınaq və avadanlıqların çatdırılmasını dəstəkləyir.
Beynəlxalq quraşdırma təcrübəsi.FangRong avadanlığı müxtəlif boru materialları, istehsal tələbləri və zavod şərtləri ilə praktiki təcrübə təmin edən 70-dən çox ölkədə müştərilərə təqdim edilmişdir.
Zavod qəbulu sınağı.Göndərmədən əvvəl əsas əməliyyat funksiyaları yoxlanılır. Müştəri nümunələrinin əvvəlcədən tədarük edildiyi layihələr üçün rəsm və bükmə prosesi faktiki istehsal materialına qarşı sınaqdan keçirilə bilər.
Tətbiq əsaslı mühəndislik dəstəyi.Texniki komanda kalıp seçimində, çəkmə gücünün hesablanmasında, keçid cədvəlinin planlaşdırılmasında, sürünən konfiqurasiyada, maşının düzülüşündə və bükülmə tələblərində kömək edə bilər. Bu, fasiləsiz çəkiliş xəttini fasiləsiz çəkmə xətti ilə əvəz edərkən xüsusilə vacibdir.
ISO 9001:2015— Dizayn, istehsal, quraşdırma və xidməti əhatə edən keyfiyyət idarəetmə sistemi. Sertifikat No. UQ231211R1.
CE işarəsi— Standart FR maşınları maşının konfiqurasiyasına və müvafiq AB tələblərinə tətbiq edilən CE uyğunluq sənədləri ilə təchiz edilir. Maşınların təhlükəsizliyinin qiymətləndirilməsi müvafiq tələblərə əsaslanırDirektiv 2006/42/ECvə əlaqəli uyğunlaşdırılmış standartlar.
SGS Təftişi— Razılaşdırılmış maşın spesifikasiyası, performans və təhlükəsizlik tələbləri üçün üçüncü tərəf yoxlaması təşkil edilə bilər.
Patent portfeli— FangRong rəsm avadanlığı, kalıp tutucular, gərginlik mexanizmləri və digər metal əmələ gətirən komponentlərlə bağlı patentləşdirilmiş texnologiyalar işləyib hazırlayıb.
Qeyd:CE uyğunluğu konfiqurasiyaya xasdır. Maşın Aİ-yə idxal ediləcəksə, təchiz edilmiş dəqiq maşın üçün yekun texniki fayl, uyğunluq bəyannaməsi, təhlükəsizlik cihazları və elektrik konfiqurasiyası təsdiqlənməlidir. UKCA sənədləri və digər bazara xas tələblər istehsaldan əvvəl müzakirə oluna bilər.
Avtomatik Crawler Tipli Soyuq Çəkmə Maşını, mexaniki, elektrik və pnevmatik komponentlər üçün ixracyönümlü qablaşdırma və mühafizə ilə beynəlxalq daşınma üçün hazırlanmışdır. Son qablaşdırma üsulu maşının ölçülərindən, daşınma marşrutundan və avadanlığın tam maşın şəklində və ya ayrı-ayrı bölmələrdə göndərilməsindən asılıdır.
Xaricdəki layihələr üçün qablaşdırma siyahısı, maşın ölçüləri, ümumi çəki və yükləmə təşkili göndərilməzdən əvvəl təsdiqlənir ki, alıcı əvvəlcədən gömrük rəsmiləşdirilməsini, daxili daşıma və zavodun boşaltma avadanlığını hazırlaya bilsin.
Maksimum sürətdən çox, faktiki borunun diametri və çəkmə qüvvəsi ilə başlayın. FR-16 φ5-φ16 mm əhatə edir və 10 kN təmin edir; FR-25 φ10-φ25 mm əhatə edir və 30 kN təmin edir; FR-38 φ10-φ40 mm əhatə edir və 50 kN təmin edir. Materialın gücü, başlanğıc diametri, bitmiş diametri və hər keçiddə azalma da nəzərə alınmalıdır.
Bəli, FR seriyası mis, alüminium, paslanmayan polad, karbon polad və seçilmiş xüsusi ərintilər üçün konfiqurasiya edilə bilər. Bununla belə, eyni maşının hər bir material üçün eyni kalıplardan, yağlamadan və ya çəkmə parametrlərindən istifadə etməsi nəzərdə tutulmamalıdır. Daha sərt materiallar ümumiyyətlə daha çox çəkmə qüvvəsi və azalma və yağlamaya daha yaxından nəzarət tələb edir.
100 m/dəq uyğun proses şəraitində FR-38-in maksimal nominal sürətidir. Faktiki istehsal sürəti materialdan, boru ölçülərindən, kiçilmədən, kalıp dizaynından, yağlamadan, səth tələblərindən və bükülmə şəraitindən asılıdır. Maksimum sürətlə qaçmaq yalnız tam proses bu sürətlə sabit keyfiyyəti saxlaya bildikdə faydalıdır.
Əsas fərq çəkmə üsuludur. Adi çəkmə dəzgahı vuruşlarda çəkir, sürünən sistem isə sürtünməyə əsaslanan davamlı çəkmə təmin edir. Bu, uzun fasiləsiz borular üçün sərfəlidir, çünki dayanma-başlama dövrlərini azaldır və çəkilmiş məhsulun birbaşa rulona daxil olmasına imkan verir.
Düzgün sürtgəc təzyiqi, yolun vəziyyəti, hizalanması və prosesin yağlanması vacibdir. Həddindən artıq sıxma təzyiqi həssas səthlərə zərər verə bilər, qeyri-kafi təzyiq isə sürüşməyə səbəb ola bilər. Buna görə sıxma sistemi maksimum təzyiq tətbiq etməkdənsə, boru materialına və səth tələblərinə uyğun olaraq tənzimlənməlidir.
Zəhmət olmasa təqdim edinmaterial dərəcəsi, başlanğıc borunun diametri, bitmiş diametri, müvafiq olduqda boru divarının qalınlığı, tələb olunan çəkmə sürəti, hədəf istehsal çıxışı, rulon ölçüləri və mövcud enerji təchizatı. Rəsm nümunəsi və ya mövcud keçid cədvəli də faydalıdır. Bu parametrlər kotirovkadan əvvəl tələb olunan çəkmə qüvvəsini və maşın modelini yoxlamağa imkan verir.
Standart maşına rəsm sistemi və kalıp tutucusu daxildir. Müəyyən boru ölçüləri üçün kalıplar müştərinin materialına və ölçülərinə uyğun olaraq seçilir və adətən tələb olunan rəsm prosesinə uyğun olaraq kotirovka edilir.
Bəli. FR seriyalı konfiqurasiyaya inteqrasiya olunmuş sarğı stansiyası daxildir. Bobin çəkmə xəttinin sürətini izləyir və bitmiş borunu müəyyən edilmiş makaraya və ya tambura sarır. Bobin uzunluğu, gərginliyi və dəyişdirmə tələbləri texniki spesifikasiya zamanı təsdiqlənməlidir.
Standart MOQ belədir1 komple maşın dəsti. Kəmiyyətə əsaslanan kotirovkalar hazırlana bilər1 dəst, 2-4 dəst və 5+ dəst. Vahidin son qiyməti yalnız kəmiyyətdən deyil, həm də seçilmiş modeldən, alətlərdən, sarğı konfiqurasiyasından, avtomatlaşdırmadan və müştərinin xüsusi tələblərindən asılıdır.
Standart FOB kotirovkası buna əsaslanırShenzhen Limanı, Çin. Əgər logistika tənzimləməniz başqa Çin limanını tələb edirsə, göndərmə müddəti və daxili daşınma qiyməti kotirovkada yenidən hesablana bilər.
Standart FR-16 və FR-25 sifarişləri ümumiyyətlə tələb olunur30-60 gün. FR-38 və xüsusi konfiqurasiyalı maşınlar ümumiyyətlə tələb edir60-90 gün. Təsdiq edilmiş çatdırılma müddəti texniki spesifikasiyalar və sifariş detalları yekunlaşdırıldıqdan sonra başlayır.
Təcili layihələr üçün prioritet istehsal müzakirə oluna bilər. Sürətli sifariş hazırkı zavod gücünə, komponentlərin mövcudluğuna və maşın konfiqurasiyasına tabedir. Sürətli çatdırılma tarixi sifariş verilməzdən əvvəl kommersiya təklifində yazılı şəkildə təsdiqlənməlidir.
Standart ödəniş sxemiSifarişin təsdiqindən sonra 30% depozit və zavod qəbul testindən sonra göndərilmədən əvvəl 70% qalıq. Müvafiq layihələr üçün alternativ şərtlər müzakirə oluna bilər.
Maşın mexaniki əməliyyat, elektrik funksiyaları, pnevmatik sıxma, çəkmə sürətinə nəzarət, qıvrım sinxronizasiyası, təhlükəsizlik funksiyaları və ümumi montaj üçün yoxlanılır. Müştəri boru nümunələri təmin edildikdə, göndərilməzdən əvvəl faktiki rəsm və qıvrım testləri təşkil edilə bilər.
Bəli. FangRong quraşdırma təlimatı, istismara vermə dəstəyi və operator təlimini təmin edə bilər. Təlim maşının istismarını, kalıbın dəyişdirilməsini, müntəzəm texniki xidmətini, sürünənlərin tənzimlənməsini və əsas nasazlıq diaqnostikasını əhatə edə bilər. Dəqiq xidmət təşkili layihəyə və təyinat yerinə uyğun olaraq təsdiqlənir.
Standart zəmanət müddətiİstifadəyə verildiyi andan 12 ay. Sürətli komponentlər, dişlilər, möhürlər və sensorlar kimi ümumi əvəzedici hissələr maşın konfiqurasiyasına uyğun olaraq təmin edilə bilər. İstismar və texniki xidmət məsələləri üçün uzaqdan texniki dəstək də mövcuddur.
Bəli, burada müştəri əvvəlcədən nümayəndəsi boru materialını və tələb olunan rəsm məlumatını təqdim edə bilər. Faktiki materialla sınaq yeni tətbiqlər üçün xüsusilə faydalıdır, çünki o, çəkmə qüvvəsini, sürəti, yağlanmanı, səthin vəziyyətini və qıvrılma performansını çatdırılmadan əvvəl qiymətləndirməyə imkan verir.
Alıcı maşının son sxeminə uyğun olaraq tələb olunan bünövrəni, lövbər mövqelərini, elektrik enerjisi təchizatını, sıxılmış havanı, yağlama sistemini və material daşıma avadanlığını hazırlamalıdır. FangRong daşınmazdan əvvəl təməl təsvirlərini, anker-bolt məlumatlarını və quraşdırma tələblərini təmin edə bilər.
Ünvan
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Çin
Tel
E-poçt