Məhsullar
Məhsullar

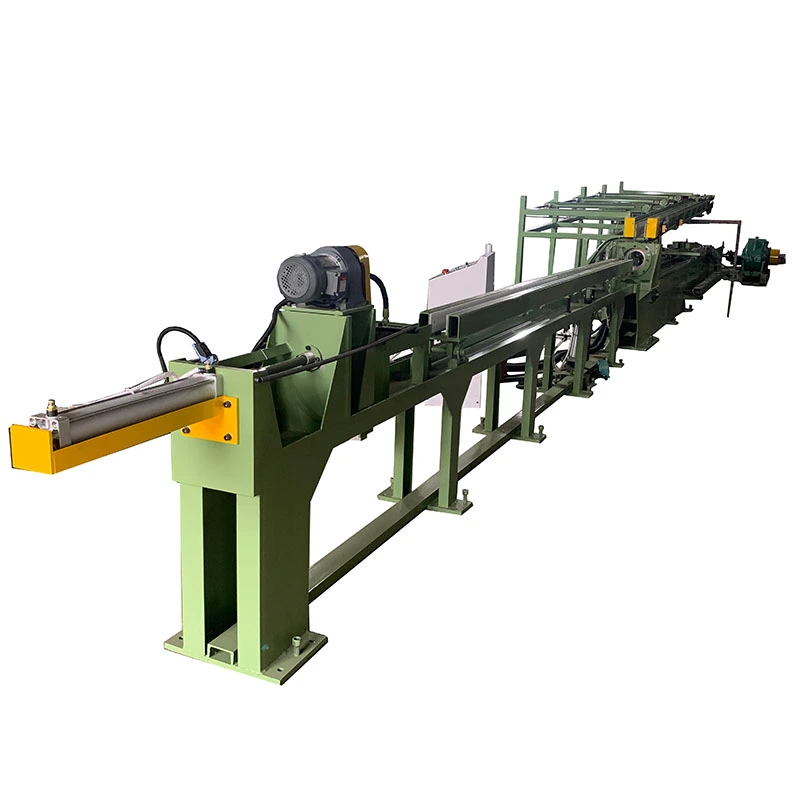
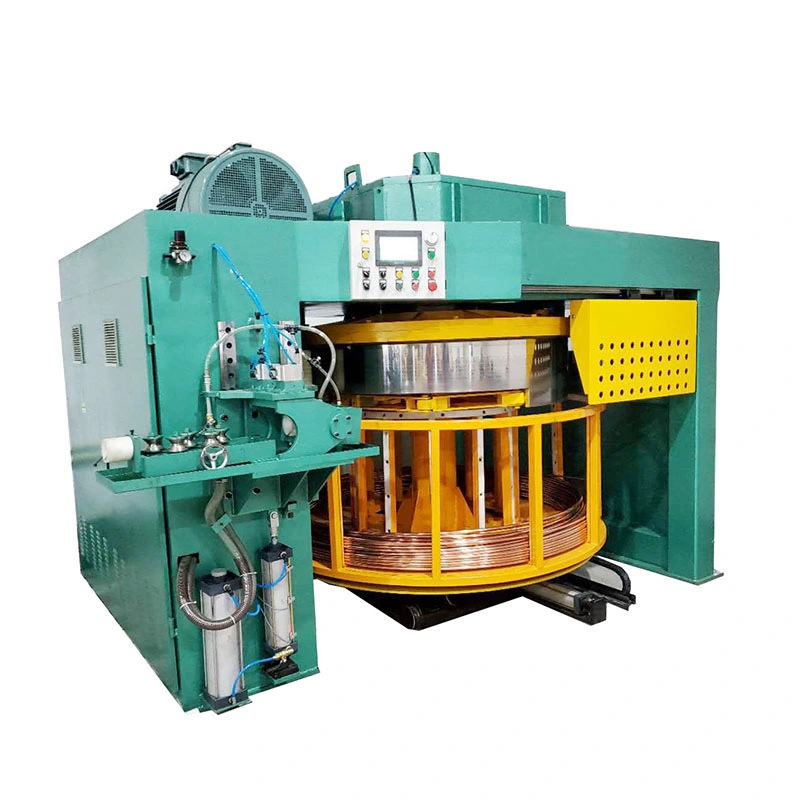
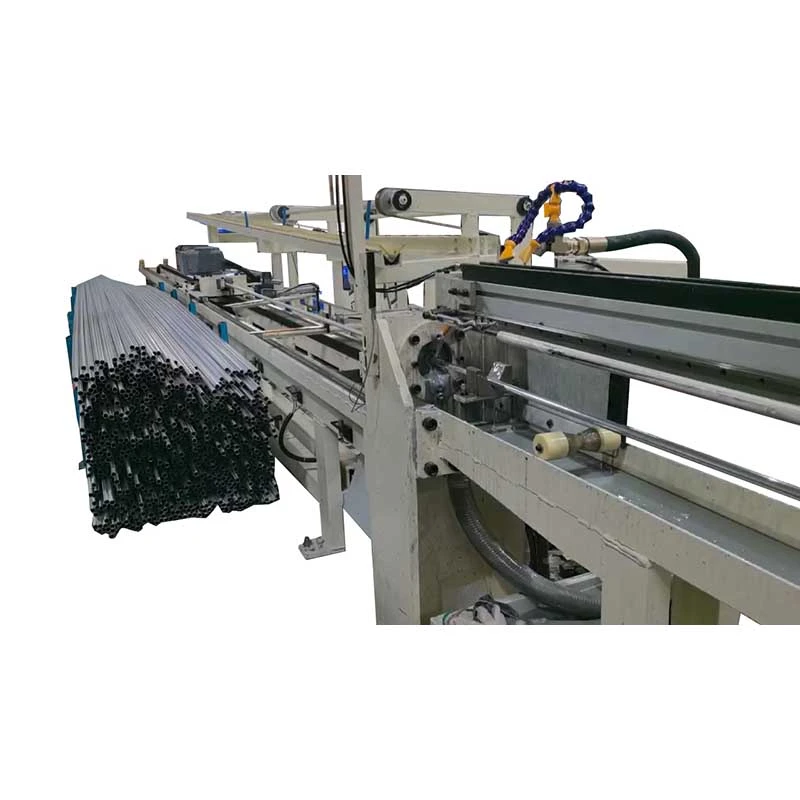
Biz müxtəlif sənaye sahələrində boru, çubuq və məftil materialları üçün nəzərdə tutulmuş düzəldici, soyuq çəkmə, işarələmə, paxlama, kəsmə, ip yayma maşınları və çəkmə kalıpları da daxil olmaqla hərtərəfli dəqiq metal emalı avadanlığı təklif edirik.

Busbar Hidravlik Çəkmə Maşını
  • Busbar Hidravlik Çəkmə MaşınıBusbar Hidravlik Çəkmə Maşını
  • Busbar Hidravlik Çəkmə MaşınıBusbar Hidravlik Çəkmə Maşını

Busbar Hidravlik Çəkmə Maşını

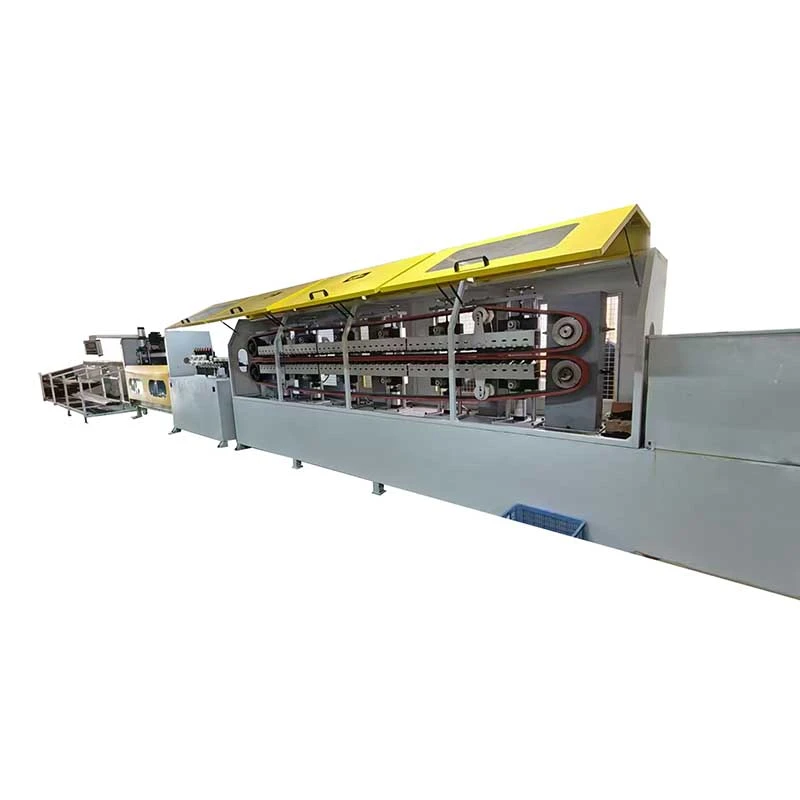
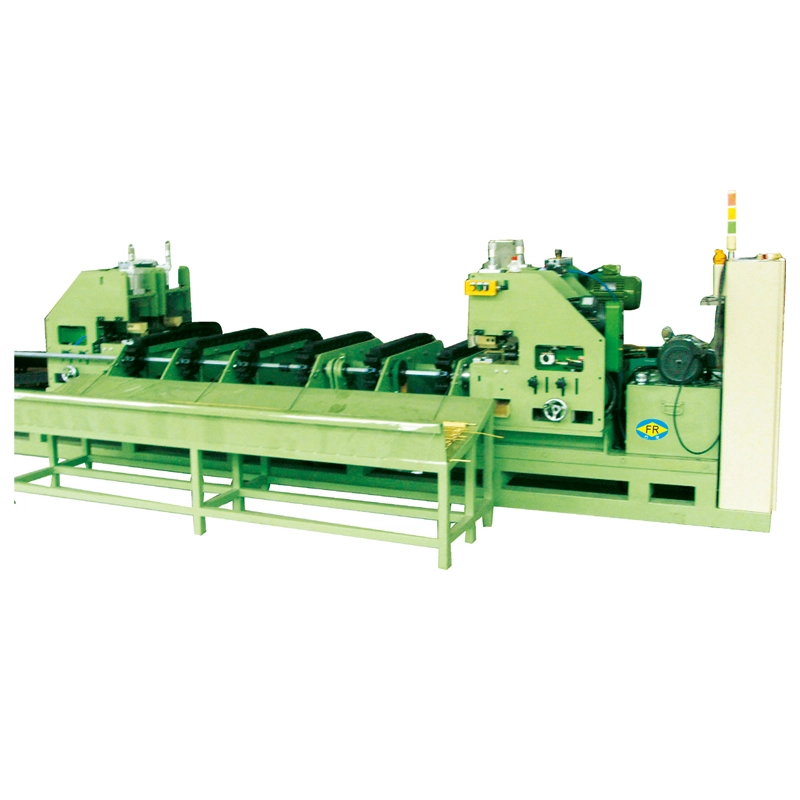
TheBusbar Hidravlik Çəkmə Maşınısoyuq rəsm üçün nəzərdə tutulmuşdurmis və alüminium şinlər, ölçü dəqiqliyini, səthi bitirməni və sərtliyi yaxşılaşdırmaq. Çəkmə qüvvələri arasında dəyişir10-100 ton, rəsm uzunluqları ilə6-12 mvə sürətləri2–12 m/dəq. O, mis şinləri idarə edir40×2 mm-dən 400×30 mm-ə qədər. Hidravlik gücə nəzarət və dəyişən sürət azaldılmış səth qüsurları ilə sabit çəkmə təmin edir. üçün uyğundurpower distribution, transformers, switchgear, and electrical equipment.

Reytinq: 5.0
(Reytinq sayı: 1)

TheBusbar Hidravlik Çəkmə Maşını, həmçinin mis şin çəkmə dəzgahı və ya hidravlik şin çəkmə maşını adlanır, ekstruziya və ya tökmədən sonra mis və alüminium düz çubuqların soyuq çəkilməsi üçün nəzərdə tutulmuşdur. Hidravlik silindr, eni və qalınlığı azaltmaq, ölçü konsistensiyasını yaxşılaşdırmaq, səthi təmizləmək və soyuq iş vasitəsilə gücü artırmaq üçün iş parçasını dəqiq bir kalıp vasitəsilə çəkir.

FangRong-un FR seriyasına daxildirFR-10T, FR-20T, FR-30T, FR-50T və FR-100T, 10-dan 100 tona qədər çəkmə qüvvələrini əhatə edir. Modeldən asılı olaraq, maşın şinləri idarə edireni 15 ilə 400 mm, qalınlığı 2 ilə 30 mm və effektiv çəkiliş uzunluğu 6 ilə 12 m. Əsasən kommutatorlar, paylayıcı avadanlıqlar, transformatorlar, elektrik birləşdiriciləri və digər güc tətbiqləri üçün mis və alüminium şinlər üçün istifadə olunur.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Busbar çəkmə prosesi necə işləyir

Busbar Hidravlik Çəkmə Maşını hidravlik çəkmə prosesindən istifadə edir. Faktiki kalıp dizaynı, hər keçiddə azalma və çəkmə qüvvəsi təkcə şin ölçüsündən deyil, başlanğıc bölməsindən, hədəf bölməsindən, materialın vəziyyətindən və tələb olunan xüsusiyyətlərdən müəyyən edilməlidir.

1. İş parçasının yüklənməsi
Ekstruziya edilmiş və ya tökmə mis və ya alüminium şin yem rəfinə yerləşdirilir. Qabaqcıl uc ucaldılmış və ya kiçildilmişdir ki, o, rəsm kalıbına daxil ola bilsin.

2. Die giriş
Hazırlanmış uc tələb olunan son kəsik üçün nəzərdə tutulmuş kalıpdan keçir. Qeyri-standart şin profilləri üçün kalıp tutucusu və alətlər bölməyə uyğunlaşdırıla bilər.

3. Hidravlik rəsm
Hidravlik silindr idarə olunan bir qüvvə ilə şinini kalıp vasitəsilə çəkir. FR seriyası üzrə silindr çuxur ölçüləri arasında dəyişir125 ilə 280 mm, porşen çubuğunun diametrləri ilə70 ilə 140 mm.

4. Drawing speed control
Çəkmə sürəti ilə tənzimlənir2 ilə 12 m/dəq. Böyük azalmalar, çətin hissələr və ya daha yaxın nəzarət tələb edən proses şəraiti üçün aşağı sürətə üstünlük verilə bilər, sabit istehsal xətləri isə alətlər və yağlama sisteminin imkan verdiyi yerlərdə daha yüksək parametrdən istifadə edə bilər.

5. Dönüş vuruşu
Çəkiliş vuruşundan sonra vaqon daha kiçik modellərdə 20 m/dəq, FR-100T-də isə 15 m/dəq sürətlə növbəti dövrə üçün qayıdır.

6. Tələb olunduqda düzəldilməsi
Aşağı axın prosesi yayın və ya burulmaya daha sərt nəzarət tələb etdikdə isteğe bağlı düzəldici qurğu əlavə edilə bilər.

PLC rəsm və qaytarma ardıcıllığına nəzarət edə bilər, HMI isə operatorlara rəsm sürəti və vuruş uzunluğu kimi əməliyyat parametrlərini təyin etməyə və nəzarət etməyə imkan verir.

Hansı Problemləri Həll Edir?

Ekstruziyadan sonra boş ölçülü tolerantlıq
Təkcə ekstruziya dəqiq elektrik komponentləri üçün tələb olunan genişlik və qalınlıq tolerantlığını təmin edə bilməz. Kalibrlənmiş kalıp vasitəsilə çəkmə kəsiyi idarə olunan şəkildə azaldır və çubuq boyunca ölçülü uyğunluğu yaxşılaşdırır.

Əvvəlki prosesdən səth qüsurları
Ekstruziya edilmiş səthlər açıq şinlər və ya dəqiq kontakt komponentləri üçün qəbuledilməz hala gələn işarələr və ya pozuntular ola bilər. Düzgün seçilmiş rəsm alətləri və yağlama bitmiş səthi yaxşılaşdıra bilər.

Aşağı sərtlik və ya qeyri-kafi güc
Soyuq rəsm işin sərtləşməsini təqdim edir. Bu, sərtliyi və dartılma gücünü artıra bilər və sonrakı əyilmə, montaj və ya sarma zamanı şin formasını saxlamağa kömək edə bilər. Dəqiq mexaniki-xassəli dəyişiklik azalma və materialın vəziyyətindən asılıdır.

Kesitin dəyişməsi
Dəqiq rəsm kalıbı bitmiş hissəni tək ekstruziyaya etibar etməkdən daha ardıcıl şəkildə idarə edir, bu, şinlərin sabit boşluqlara, terminallara, izolyatorlara və ya elektrik qurğularına uyğun olması vacibdir.

Təkrarlanan əl ilə rəsm əməliyyatları
Hidravlik işə salma proqramlaşdırıla bilən çəkmə və geri dönmə dövrlərini təmin edir, əl ilə idarə olunan və ya mexaniki idarə olunan avadanlıqla müqayisədə əl müdaxiləsini azaldır.

Əsas Xüsusiyyətlər və Onlar Harada Əhəmiyyətlidir

Kesitiyə dəqiq nəzarət
Çəkmə prosesinin əsas dəyəri sadəcə olaraq çəkmə gücünü artırmaqdan daha çox ölçülü korreksiyadır. Bu, ekstrüde edilmiş bölmə tələb olunan son ölçüyə yaxın olduqda, lakin montaj və ya elektrik komponentləri üçün tələb olunan dözümlülüyü ardıcıl olaraq qarşılamadıqda faydalıdır.

2-12 m/dəq tənzimlənən çəkmə sürəti
Dəyişən sürət operatora prosesi material, bölmə həndəsəsi, reduksiya və alət vəziyyətinə uyğunlaşdırmağa imkan verir. Maksimum sürət avtomatik olaraq ən yaxşı istehsal parametri deyil; səth keyfiyyəti, kalıp temperaturu və yağlama da istifadə sürətinə təsir göstərir.

10-100 ton çəkmə gücü
Tələb olunan tonaj materialın gücündən, azaldılmasından, təmas şərtlərindən və bölmə həndəsəsindən asılıdır. Daha geniş şin üçün bərabər en kəsiyi sahəsi olan daha dar çubuqla eyni qüvvə tələb olunmur, ona görə də model seçimi faktiki çəkmə gücünün hesablanmasına əsaslanmalıdır.

6-12 m effektiv rəsm uzunluğu
Bu sıra bir çox düz şin istehsalı tətbiqlərini əhatə edir. Hazır məhsulun uzunluğu və ya istehsal sxemi onları tələb etdikdə daha uzun vuruşlar nəzərdən keçirilə bilər.

Hidravlik gücə nəzarət
Hidravlik sistem vuruş boyu idarə olunan çəkmə qüvvəsini təmin edir. Bu, xüsusilə böyük mis hissələr və çəkmə qüvvəsindəki qəfil dəyişikliklərin səth keyfiyyətinə və ya alətin istifadə müddətinə təsir göstərə biləcəyi proseslər üçün faydalıdır.

PLC və HMI nəzarəti
Proqramlaşdırıla bilən idarəetmə rəsm vuruşunu, geri dönmə vuruşunu və dövr ardıcıllığını idarə edə bilər. Təkrar istehsal üçün faydalıdır, çünki operatorlar hər vuruşu əl ilə idarə etməkdənsə, müəyyən edilmiş proses parametrləri ilə işləyə bilərlər.

İsteğe bağlı düzəldilmə və xətt inteqrasiyası
Bir neçə aşağı əməliyyat vasitəsilə şinləri emal edən zavodlar üçün, aralıq idarəetməni azaltmaq üçün çəkmə maşını qidalanma, düzəldici və ya digər idarəetmə avadanlığı ilə konfiqurasiya edilə bilər.

Texniki Spesifikasiyalar

Model seçimi ilə başlamalıdırbaşlanğıc eni və qalınlığı, hədəf eni və qalınlığı, mis və ya alüminium dərəcəsi, hər keçiddə azalma, tələb olunan rəsm uzunluğu və gözlənilən istehsal məhsulu. Bundan sonra nominal tonaj hesablanmış çəkmə gücünə qarşı yoxlanılmalıdır.

Model FR-10T FR-20T FR-30T FR-50T FR-100T
Çəkmə Gücü (ton) 10 20 30 50 100
Şin eni (mm) 40 15-60 20-120 30-180 30-400
Busbar Qalınlığı (mm) 2-5 2-10 2-20 2-30 3-30
Effektiv Rəsm Uzunluğu (m) 6-12 6-12 6-12 6-12 6-12
Silindr çuxurunun diametri (mm) 125 150 180 200 280
Piston çubuğunun diametri (mm) 70 80 90 100 140
Çəkmə Sürəti (m/dəq) 2-12 2-12 2-12 2-12 2-12
Geri dönüş sürəti (m/dəq) 5-20 5-20 5-20 5-20 5-15
Əsas Motor Gücü (kVt) 22 45 55 75 75 × 2
Sistem təzyiqi (kgf/sm²) 140 170 230 210 250

Bütün FR seriyalı modellər əsasən mis və alüminium şinlər üçün nəzərdə tutulub. İstehsal xəttinə uyğun olaraq xüsusi kalıp tutucular, daha uzun çəkmə vuruşları, xüsusi en/qalınlıq diapazonları, qidalanma sistemləri və düzəldici avadanlıqlar nəzərdən keçirilə bilər.

Çəkmə gücünü necə seçmək olar

Hidravlik dazgahı yalnız kataloqda qeyd olunan maksimum şin ölçüləri ilə seçməyin. Mühəndislik tövsiyəsi üçün təqdim edinmaterial dərəcəsi, başlanğıc bölmə, bitmiş bölmə, rəsm uzunluğu, keçidlərin sayı və hədəf çıxışı. Bu parametrlər tələb olunan çəkmə qüvvəsini və uyğun azalma cədvəlini maşın təyin edilməzdən əvvəl qiymətləndirməyə imkan verir.

Həddindən artıq tonajlı bir şinli hidravlik çəkmə maşını, tələb olunan çəkmə qüvvəsi daha az olarsa, prosesi təkmilləşdirmədən avadanlığın qiymətini artıra bilər. Əksinə, maşının güc limitində davamlı işləmək material vəziyyətində, yağlamada və ya alətlərdə dəyişikliklər üçün daha az boşluq buraxır. Buna görə də müvafiq iş diapazonu təkcə tonajdan deyil, faktiki prosesdən müəyyən edilməlidir.

Tətbiqlər

Kommutasiya qurğuları və enerji paylanması

Kommutasiya qurğuları, paylayıcı panellər və avtobus kanalları üçün mis şinlər ardıcıl eni və qalınlığı tələb edir, çünki bitmiş hissə izolyasiya sistemlərinə, terminallara və mexaniki dayaqlara uyğun olmalıdır. FR-30T-dən FR-50T sinifinə qədər maşın qüvvə hesablanmasından sonra orta hissəli tətbiqlər üçün nəzərdə tutula bilər.

Tipik istehsal problemi:ekstrüde edilmiş çubuq ölçüyə görə hədəfə yaxındır, lakin montajdan əvvəl əlavə emal tələb olunur. Rəsm səthin tutarlılığını yaxşılaşdırarkən bölməni göstərilən ölçülərə yaxınlaşdıra bilər.

Transformator istehsalı

Transformator qurğularında istifadə olunan yastı mis keçiricilər formalaşdırma və ya sarma üçün idarə olunan ölçülər və uyğun mexaniki xüsusiyyətlər tələb edə bilər. Soyuq rəsm, ölçülərin azalmasına əlavə olaraq işin sərtləşməsini təmin edə bilər.

Tipik istehsal problemi:çox yumşaq və ya ölçüyə uyğun olmayan dirijor dolama zamanı deformasiyaya uğraya bilər. Sarma əməliyyatından əvvəl tələb olunan son hissəyə və maddi vəziyyətə nail olmaq üçün rəsm cədvəli seçilə bilər.

Elektrik birləşdiriciləri və terminallar

Terminallar, birləşdiricilər və torpaqlama komponentləri üçün istifadə edilən kiçik mis hissələr ardıcıl kəsişmə ölçülərindən faydalanır, çünki dəyişikliklər montajın uyğunluğuna və elektrik kontaktına təsir göstərə bilər.

Tipik istehsal problemi:çubuq qalınlığında dəyişiklik uyğunsuz emal ehtiyatı və ya montaj uyğunluğu yaradır. Kalibrlənmiş rəsm kalıbı təkrarlanan son hissəni təmin edir.

Elektroliz və Yüksək Cərəyan Avadanlıqları

Elektrolizdə və digər yüksək cərəyan sistemlərində istifadə olunan böyük mis keçiricilər və elektrod şinləri əhəmiyyətli kəsişmə qabiliyyəti tələb edir. TheFR-100T100 tona qədər nominal çəkmə qüvvəsini təmin edir və qeyd olunan model diapazonunda eni 400 mm və qalınlığı 30 mm-ə qədər olan şinləri dəstəkləyir.

Bərpa Olunan Enerji Avadanlıqları

Mis şinlər günəş inverteri şkaflarında, enerji saxlama sistemlərində və enerjiyə çevrilmə avadanlıqlarında istifadə olunur. Çəkmə, dirijorun zımbalama, əyilmə, örtük və ya son montajdan əvvəl idarə olunan ölçülərə cavab verməli olduğu yerlərdə faydalıdır.

Avtomobil və EV Elektrik Sistemləri

Yastı mis keçiricilər akkumulyator sistemlərində, yüksək cərəyan birləşdiricilərində və enerji paylayıcı qurğularda istifadə olunur. Bu tətbiqlər üçün ölçülərin uyğunluğu vacibdir, çünki şinlər çəkildikdən sonra tez-tez əyilmə, izolyasiya, zımbalama və ya terminal montajından keçir.

Mühəndislik və İstehsalat təcrübəsi

FangRong Hydraulic Drawing Machine Manufacturing

1998-ci ildən hidravlik dazgah mühəndisliyi
FangRong 1998-ci ildən soyuq çəkmə avadanlığının istehsalı ilə məşğuldur. Onun mühəndislik təcrübəsi əlvan və digər metal məmulatları üçün hidravlik dəzgahları, kalıp dizaynını, çəkmə gücünün hesablanmasını, azaldılması cədvəllərini və proseslərin avtomatlaşdırılmasını əhatə edir.

İki istehsal obyekti
FangRong, Dongguan və Yangjiang-da istehsal müəssisələrini idarə edir. İki sahəli istehsal təşkili standart və fərdiləşdirilmiş rəsm avadanlığı üçün əlavə istehsal gücü təmin edir.

Beynəlxalq qurğular
FangRong avadanlığı 70-dən çox ölkədə müştərilərə çatdırılıb və mis, alüminium, polad, paslanmayan polad və digər metal emalı proqramlarında istifadə olunub.

Prosesə xüsusi mühəndislik
Busbar layihəsi üçün mühüm mühəndislik işi hidravlik silindrin seçilməsi ilə məhdudlaşmır. FangRong müştərinin faktiki şin ölçülərinə əsaslanan çəkmə qüvvəsi hesablamaları, kalıp konfiqurasiyası, azalma cədvəlləri, hidravlik parametrlər, layout çertyojları və əlavə avtomatlaşdırma ilə kömək edə bilər.

Zavod qəbulu sınağı
Göndərmədən əvvəl maşınlar boş rejimdə işləyə bilər, sonra nominal yük sınağı keçir. Müştəri nümunələri mövcud olduqda, çatdırılmadan əvvəl rəsm işini, hidravlik sabitliyi, maşının hərəkətini və hazır məhsul tələblərini yoxlamaq üçün faktiki materialdan istifadə edilə bilər.

Seminar və Keyfiyyətə Nəzarət

Hydraulic Drawing Machine Workshop

İstehsal prosesi

Hydraulic Drawing Machine Production Process

1. Sifariş mühəndisliyi— İstehsaldan əvvəl şin ölçüləri, materialı, çəkmə qüvvəsi, kalıp konfiqurasiyası, hidravlik parametrlər və avtomatlaşdırma tələbləri nəzərdən keçirilir.

2. Komponentin yoxlanılması— Silindr boruları, porşen çubuqları, möhürlər və konstruktiv polad daxil olmaqla əsas komponentlər montajdan əvvəl yoxlanılır.

3. Dəqiq emal— Silindr çuxurları, porşen çubuqları və bələdçi komponentləri tələb olunan ölçülərə uyğun olaraq işlənir və tamamlanır.

4. Hidravlik montaj— Hidravlik güc blokları, klapanlar, boru kəmərləri və idarəetmə komponentləri yığılır və təzyiqin dayanıqlığı və sızması yoxlanılır.

5. Mexaniki düzülmə— Əsas silindr, çəkmə vaqonu və bələdçi sistemi çəkiliş zamanı sabit hərəkəti təmin etmək üçün yığılıb və hizalanır.

6. Elektrik və PLC inteqrasiyası— İdarəetmə sistemi maşının konfiqurasiyasına və tələb olunan rəsm dövrünə uyğun olaraq proqramlaşdırılmışdır.

7. Yük testi— Maşının işləməsi müəyyən edilmiş yük şəraitində yoxlanılır, nümunələrin təqdim edildiyi müştəri materialı sınaqdan keçirilir.

8. Yekun yoxlama— Göndərmədən əvvəl hidravlik təzyiq, hərəkət, elektrik funksiyaları, təhlükəsizlik cihazları, ölçülər və maşının ümumi vəziyyəti yoxlanılır.

9. Qablaşdırmanın ixracı— Yükləmədən əvvəl komponentlər nəmdən, korroziyadan və nəqliyyat zədələrindən qorunur.

Sertifikatlar və Uyğunluq

Hydraulic Drawing Machine Certifications

ISO 9001:2015— Müvafiq dizayn, istehsal, quraşdırma və xidmət fəaliyyətlərini əhatə edən keyfiyyət idarəetmə sistemi. Sertifikat No.UQ231211R1.

CE— Standart maşın konfiqurasiyaları müvafiq maşın təhlükəsizliyi tələbləri üçün CE uyğunluq sənədləri ilə təchiz oluna bilər. Sifariş edilən maşın və təyinat bazarı üçün dəqiq bəyannamə və təhlükəsizlik konfiqurasiyası təsdiqlənməlidir.

SGS yoxlaması— Göndərmədən əvvəl müstəqil yoxlama tələb edən müştərilər üçün üçüncü tərəf yoxlaması təşkil edilə bilər.

Patentlər— FangRong 32 ixtira patenti və 100-dən çox faydalı model patenti, o cümlədən rəsm avadanlığının komponentləri və alət sistemləri ilə bağlı patentlər haqqında məlumat verir.

Paketlər və Çatdırılma

Hydraulic Drawing Machine Packaging and Shipping

Maşın korroziyadan qorunma, rütubətdən qorunma və əsas komponentlər üçün uyğun taxta qablaşdırma ilə ixrac daşınması üçün hazırlanmışdır. Böyük hidravlik və mexaniki qurğular konteynerin yüklənməsi və sahənin quraşdırılması tələblərinə uyğun olaraq ayrıca göndərilə bilər.

Kotirovka üçün təyinat yerinə, maşın ölçülərinə və sifariş konfiqurasiyasına uyğun olaraq son göndərmə üsulu, qablaşdırma konfiqurasiyası, yola salınma limanı və Incoterm təsdiq edilməlidir.

Tez-tez verilən suallar

S1: Busbar Hidravlik Çəkmə Maşını hansı materialları emal edə bilər?

Standart tətbiqdirmis və alüminium şinlər. Mis ərintiləri, alüminium ərintiləri və digər əlvan materiallar da materialın vəziyyəti, çəkmə qüvvəsi və alətlər uyğun olduqda nəzərə alına bilər. Model seçimindən əvvəl materialın dərəcəsi təmin edilməlidir.

S2: FR seriyası hansı şin ölçülərini emal edə bilər?

Göstərilən model diapazonu ənlikləri əhatə edir15 ilə 400 mm arasındavə qalınlıqlar2 ilə 30 mm arasında, modeldən asılı olaraq dəqiq diapazonla. FR-100T 30-400 mm eni və 3-30 mm qalınlığı əhatə edir.

3-cü sual: Bir rəsm keçidində nə qədər azalmaya nail olmaq olar?

Hər bir mis və ya alüminium şin üçün tətbiq olunan heç bir azalma dəyəri yoxdur. Praktik azalma materialın dərəcəsi və vəziyyətindən, başlanğıc və son hissədən, kalıp həndəsəsindən, yağlamadan və tələb olunan mexaniki xüsusiyyətlərdən asılıdır. Daha böyük ümumi azalmalar üçün çoxlu rəsm keçidləri və aralıq yumşalma tələb oluna bilər.

4-cü sual: Soyuq çəkmə mis şin sərtliyini artırırmı?

Bəli. Soyuq deformasiya ümumiyyətlə işin sərtləşməsi ilə sərtliyi və gücü artırır. Dəyişiklik dərəcəsi azalma və başlanğıc material vəziyyətindən asılıdır. Müəyyən bir dartılma gücü, sərtlik və ya uzanma tələb olunarsa, rəsm cədvəli hədəf mexaniki xüsusiyyətlər ətrafında tərtib edilməlidir.

5-ci sual: Rəsm avtomatik olaraq şin səthini parlaq edəcəkmi?

Rəsm səthin vəziyyətini əhəmiyyətli dərəcədə yaxşılaşdıra bilər, lakin son nəticə də daxil olan səthdən, kalıp keyfiyyətindən, kalıp həndəsəsindən və yağlamadan asılıdır. Rəsm maşını orijinal səthin altında artıq mövcud olan dərin qüsurları aradan qaldıra bilməz.

S6: FR-30T, FR-50T və FR-100T arasında necə seçim etməliyəm?

Yalnız bitmiş şin genişliyi ilə seçməkdənsə, tələb olunan çəkmə gücünü müqayisə edin. Başlanğıc və hədəf ölçüləri, material dərəcəsi və azalma cədvəlini təmin edin. FangRong təxmini çəkmə gücünü hesablaya və uyğun modeli tövsiyə edə bilər.

S7: Çəkmə sürəti həmişə 12 m/dəq olaraq təyin edilirmi?

Xeyr2-12 m/dəqdiapazon məcburi istehsal sürəti deyil, tənzimlənən əməliyyat diapazonudur. Uyğun parametr bölmənin həndəsəsindən, reduksiyadan, materialdan, yağlamadan, kalıp vəziyyətindən və tələb olunan səth keyfiyyətindən asılıdır. Yüksək sürət yalnız tam proses sabit rəsm şərtlərini saxlaya bildikdə faydalıdır.

8-ci sual: Rəsm maşını düzəldici maşına qoşula bilərmi?

Bəli. İsteğe bağlı düzəldici qurğu, hazır şin üçün yayın və ya döngəyə əlavə nəzarət tələb olunduqda inteqrasiya edilə bilər. İstehsal planına uyğun olaraq qidalanma və digər aşağı axın avadanlığı da nəzərdən keçirilə bilər.

S9: Maşına adətən nə daxildir?

Standart maşın konfiqurasiyasına hidravlik rəsm sistemi, əsas silindr, çəkmə vaqonu, kalıp tutucusu, hidravlik güc bloku və PLC/HMI idarəetmə sistemi daxildir. Müəyyən bir şin ölçüsü üçün alətlər ayrıca təsdiq edilməlidir, çünki kalıp ölçüləri müştərinin başlanğıc və bitmiş hissələrindən asılıdır.

S10: Kotirovka üçün hansı məlumat tələb olunur?

təmin edinmaterial dərəcəsi, başlanğıc eni və qalınlığı, bitmiş eni və qalınlığı, tələb olunan rəsm uzunluğu, keçidlərin sayı, hədəf çıxış və mövcud zavod enerji təchizatı. Qeyri-standart profillər üçün rəsm və ya kəsişmə diaqramı da faydalıdır.

S11: Standart effektiv rəsm uzunluğu nədir?

FR seriyası effektiv rəsm uzunluğundan istifadə edir6-12 metr. Mühəndislik dizaynı zamanı daha uzun və ya tətbiq üçün xüsusi rəsm uzunluqları qiymətləndirilə bilər.

S12: Tipik istehsal müddəti nədir?

Standart modellər ümumiyyətlə təxminən tələb edir30-60 gün, daha böyük və ya xüsusi maşınlar tələb edə bilər60-90 gün. Təsdiqlənmiş çatdırılma müddəti kotirovkada göstərilməlidir, çünki alətlər, avtomatlaşdırma, maşın ölçüsü və zavodun iş yükü istehsal vaxtına təsir edə bilər. Sürətli çatdırılma fərz edilməkdənsə, ayrı-ayrılıqda təsdiqlənməlidir.

S13: Standart ödəniş şərtləri hansılardır?

Standart kommersiya tənzimləməsidirSifariş təsdiq edildikdən sonra 30% depozit və zavod qəbul testindən sonra göndərilmədən əvvəl 70%. Xüsusi layihələr üçün alternativ şərtlər müzakirə oluna bilər.

S14: Hansı zəmanət verilir?

Standart zəmanət müddətiİstifadəyə verildiyi andan 12 ay. Zəmanətin əhatə dairəsi və istisnalar yekun satış müqaviləsində təsdiqlənməlidir.

S15: Siz quraşdırma və operator təlimini təmin edirsinizmi?

Bəli. FangRong quraşdırmaya nəzarət, istismara vermə dəstəyi və operator təlimini təmin edir. Sahədə təlim adətən maşının istismarı, kalıp dəyişdirilməsi, müntəzəm texniki xidmət və əsas nasazlıqların diaqnostikasını əhatə edir. Quraşdırmadan əvvəl təməl rəsmləri və anker-bolt planları təqdim edilə bilər.

S16: Satın almadan əvvəl mis və ya alüminium şinimizi sınaqdan keçirə bilərsinizmi?

Bəli. Praktik olduqda, müştəri nümunələri zavod sınaqları üçün istifadə edilə bilər. Bu, xüsusilə şin bölməsi böyük, qeyri-standart olduqda və ya müştərinin xüsusi ölçü, səth və ya mexaniki xüsusiyyət tələbləri olduqda faydalıdır.

S17: CE sertifikatı mövcuddurmu?

CE sənədləri müvafiq standart maşın konfiqurasiyaları üçün təqdim edilə bilər. Maşınların uyğunluğu faktiki maşın konfiqurasiyası və təyinat bazarından asılı olduğundan, müvafiq bəyannamə, təhlükəsizlik cihazları və sənədlər sifarişdən əvvəl təsdiqlənməlidir.

18-ci sual: FangRong şinimiz üçün tələb olunan çəkmə gücünü hesablaya bilərmi?

Bəli. Mis və ya alüminium dərəcəsini, başlanğıc hissəsini, hədəf bölməsini və tələb olunan prosesi təmin edin. FangRong bu parametrlərdən çəkmə gücünü qiymətləndirmək, uyğun FR seriyası modelini seçmək və uyğun azalma və alət konfiqurasiyasını tövsiyə etmək üçün istifadə edə bilər.

Sorğu göndərin
Əlaqə məlumatı
Materialınız, məhsulun spesifikasiyası, istehsal prosesi və avadanlıq tələbləri haqqında bizə məlumat verin. FangRong uyğun Soyuq Rəsm Maşını, Rəsm Kalıpları, Düzləşdirici Maşın və tətbiqiniz üçün fərdi həlləri müzakirə edə bilər.
Reytinq:
5.0
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin