Whatsapp
Biz müxtəlif sənaye sahələrində boru, çubuq və məftil materialları üçün nəzərdə tutulmuş düzəldici, soyuq çəkmə, işarələmə, paxlama, kəsmə, ip yayma maşınları və çəkmə kalıpları da daxil olmaqla hərtərəfli dəqiq metal emalı avadanlığı təklif edirik.
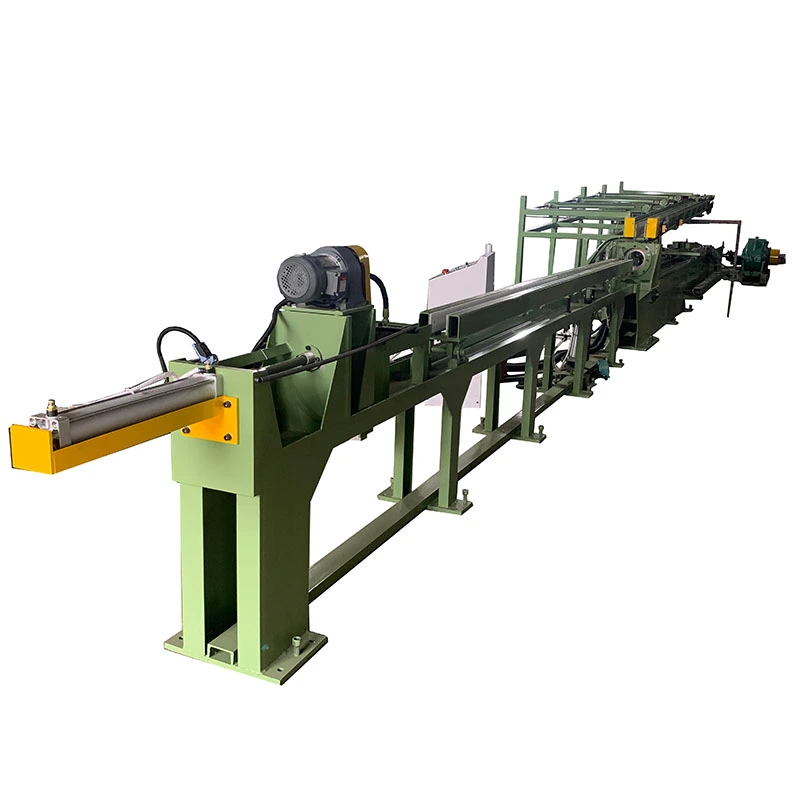
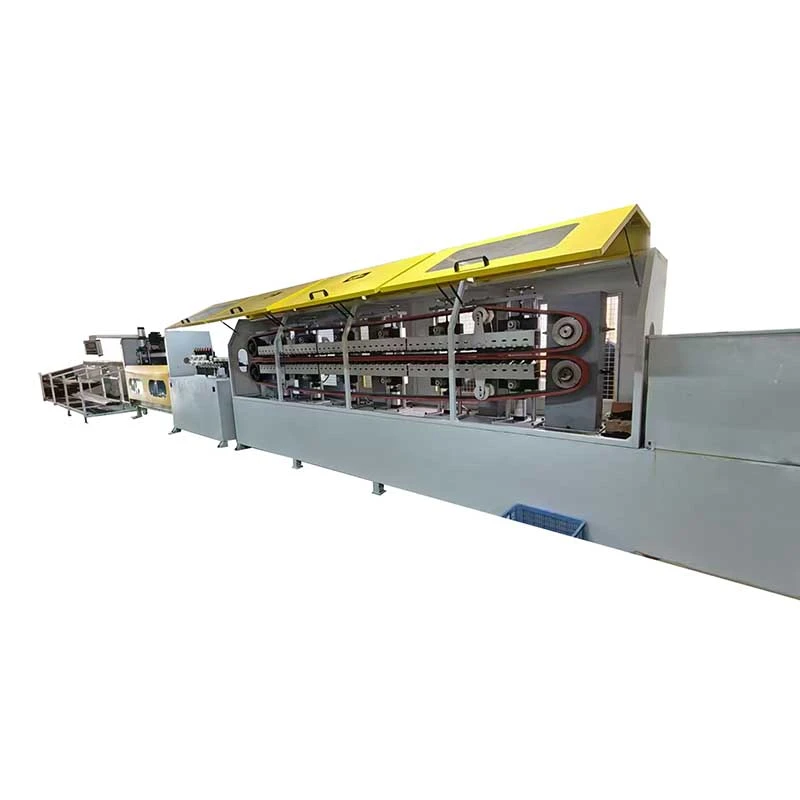
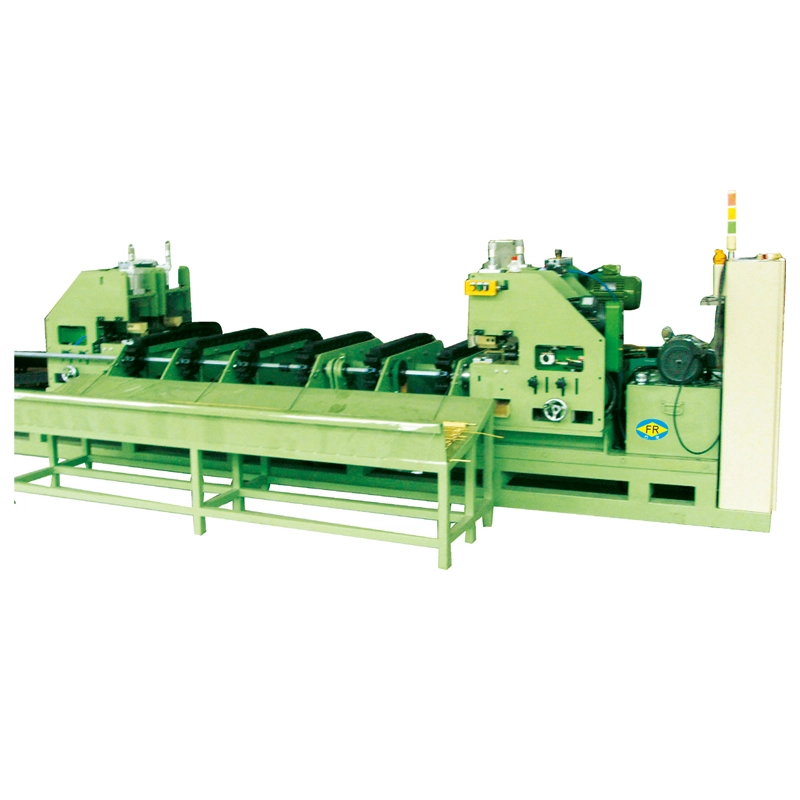
TheDörd diyircəkli yayma çəkmə maşınısoyuq rəsm üçün nəzərdə tutulmuşduristiqamətləndirici relslər, sürgülər və xüsusi formalı polad bölmələr. -nin çəkmə qüvvələri ilə300–750 kNvə sürətləndirir13 m/dəq, o, S55C, 20CrMo və 900 MPa-a qədər dartılma gücü olan oxşar poladları emal edir. Theiki zəncirli sürücü, pnevmatik sıxma vaqonu, tənzimlənən kalıp tutucusu və sərt C-çərçivəsi sabit çəkilişi və düzlüyünü təmin edir.≤1 mm/m. PLC sensor ekran nəzarəti dəqiq sürət tənzimlənməsini dəstəkləyir. üçün uyğundurtikinti maşınları, avtomatlaşdırma avadanlığı və dəqiq polad bölmələr.
TheDörd diyircəkli yayma çəkmə maşınıistiqamətləndirici relslər, sürgülər, asimmetrik profillər və digər dairəvi olmayan hissələr daxil olmaqla, xüsusi formalı polad hissələrin dəqiq çəkilməsi üçün nəzərdə tutulmuş zəncirlə idarə olunan soyuq çəkmə dəzgahıdır. İş parçası qabaqcıl ucdan işarələnir və dəqiq çəkmə kalıbı və ya yuvarlanan kalıp vasitəsilə çəkilir, bu da bitmiş profilə, ölçülərə və düzlüyə nəzarət edərkən kəsik sahəsini azaldır.
Əsasən yuvarlaq məhsullar üçün istifadə edilən adi çubuq çəkmə maşınından fərqli olaraq, bu maşın kalıp düzülməsi, çəkmə sabitliyi və bitmiş düzlüyün vacib olduğu profillər üçün konfiqurasiya edilmişdir. Sferik kalıp tutucusu, çəkilmiş hissənin düzlüyünü düzəltmək üçün əlavə vasitə təmin edərək, quraşdırma zamanı kalıp bucağını tənzimləməyə imkan verir.
Standart sıraya müvafiq olaraq 300 kN, 450 kN və 650 kN nominal çəkmə qüvvələri olan FR-30, FR-45 və FR-65 modelləri daxildir. FR-65 daha yüksək yük tətbiqləri üçün iki zəncirli sürücüdən istifadə edir, FR-30 və FR-45 isə tək zəncirli konfiqurasiyalardan istifadə edir.
Maşın idarə olunan çəkmə qüvvəsini, dəqiq kalıp rəhbərliyini və avtomatlaşdırılmış materialla işləməni bir çəkmə dövründə birləşdirir.
1. Materialın yüklənməsi— Polad çubuqlar və ya S55C və 20CrMo kimi xüsusi formalı bölmələr, adətən, yuxarı qaldırıcı kranla yığma masasına yüklənir. Daha sonra iş parçası qidalandırıcı rulon masasına köçürülür və rəsm üçün yerləşdirilir.
2. İş parçasının hazırlanması və kalıpa daxil edilməsi— İş parçasının qabaqcıl ucu əvvəlcədən ucludur ki, o, kalıp açılışından keçə bilsin. Kalıp sferik kalıp qoluna quraşdırılmışdır. Onun konik çuxuru, adətən təxminən 6°, rəsm istiqamətini idarə etmək üçün kalıp tutucusunu tənzimləməyə imkan verir.
3. Rəsm— Vaqon paz tipli pnevmatik sıxma mexanizmindən istifadə edərək uclu ucundan tutur. DC mühərriki, sürət qutusu və ağır zəncir sistemindən ibarət olan əsas sürücü vaqonu dəqiq emal edilmiş bələdçi relsləri boyunca çəkir.
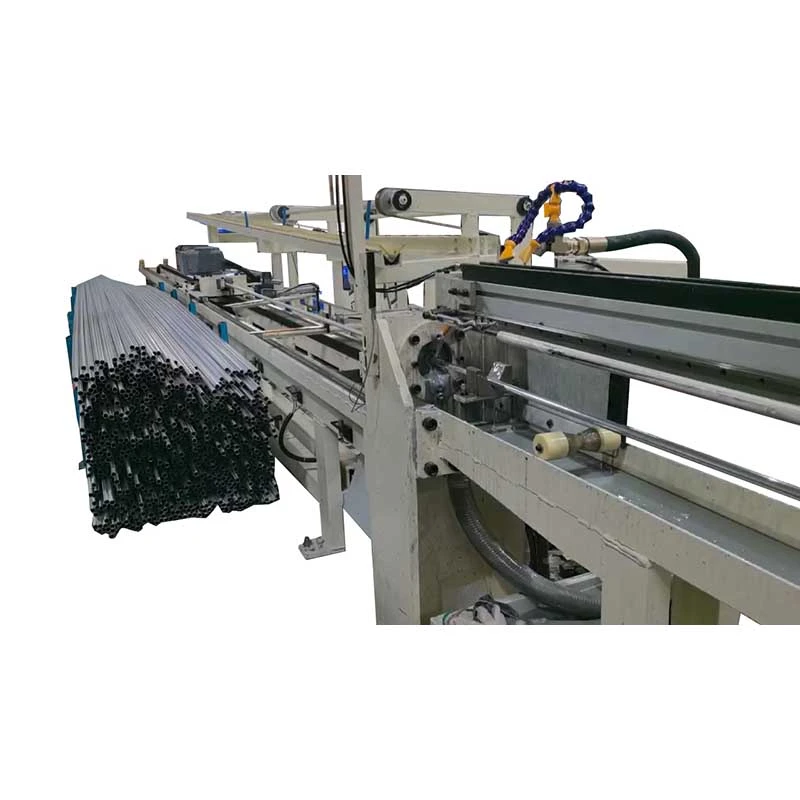
4. Nəzarət olunan boşalma— Çəkmə vuruşu tamamlandıqdan sonra vaqon çənələri iş parçasını buraxır. Bitmiş hissə kontaktın zədələnməsini azaltmaq üçün neylon rulonlarla təchiz edilmiş qəbuledici qurğuya köçürülür. Yanal ötürmə mexanizmi daha sonra məhsulu rəsm xəttindən uzaqlaşdırır.
5. Vaqonun qaytarılması— Çəkmə vaqonu öz başlanğıc vəziyyətinə qayıdır və növbəti iş parçasının istehsal dövrünə daxil olmasına imkan verir.
İsti emaldan sonra boş ölçülər— İsti haddelenmiş və ekstrüde edilmiş bölmələr ölçü dəyişikliyinə malik ola bilər ki, bu da onları dəqiq montaj üçün yararsız edir. Soyuq rəsm, idarə olunan kalıp açılışı vasitəsilə kəsiyi azaldır və daha ardıcıl bitmiş ölçüləri təmin edir.
Düzlük dəyişkənliyi— Uzun bələdçi relslər və asimmetrik profillər əvvəlki istehsal və idarəetmə əməliyyatları zamanı əyilməyə həssasdır. Tənzimlənən sferik kalıp tutucusu operatorlara quraşdırma zamanı çəkmə istiqamətindəki sapmaları kompensasiya etməyə imkan verir.
İsti formalaşdırmadan sonra səthin vəziyyəti— Rəsm materialı kalıpla idarə olunan təmasda saxlamaqla düzgün hazırlanmış iş parçasının səthinin vəziyyətini yaxşılaşdıra bilər. Bununla belə, soyuq rəsm bütün səth qüsurlarını avtomatik olaraq aradan qaldırmır, buna görə də rəsm çəkməzdən əvvəl ciddi miqyas, çuxurlar, tikişlər və ya çatlar aradan qaldırılmalıdır.
Uzun profillərdə yüksək çəkmə yükləri— Xüsusi formalı polad bölmələr, xüsusən daha yüksək möhkəmlikli ərintilərlə və ya daha böyük azalmalarla işləyərkən əhəmiyyətli çəkmə qüvvəsi tələb edə bilər. FR seriyası müxtəlif güc qabiliyyətləri təmin edir, FR-65 ağır yük tətbiqləri üçün ikili zəncirli sürücüdən istifadə edir.
Çəkildikdən sonra zədələrin idarə edilməsi— Uzun dəqiqlikli hissələr birbaşa metal səthlərə düşərsə, boşaltma zamanı cızıla və ya əyilə bilər. Neylon rulonlar və yanal ötürmə sistemi məhsulla işləmə zamanı təsir və səth təmasını azaltmaq üçün istifadə olunur.
FR-30, FR-45 və FR-65 müxtəlif çəkmə qüvvəsi tələblərini əhatə edir. Model seçimi materialın gücünə, başlanğıc və bitmiş kəsiklərə, hər keçiddə azalmaya və tək tonajdan çox tələb olunan istehsal məhsuluna əsaslanmalıdır.
FR-65 çəkmə yükünü vaqonda daha bərabər paylamaq üçün iki ağır zəncir xəttindən istifadə edir. Onun əsas zənciri 200 mm addımlı düz lövhə konstruksiyasından istifadə edir. Bu konfiqurasiya çəkmə gücünün yüksək olduğu və sabit yük ötürülməsinin vacib olduğu tətbiqlər üçün nəzərdə tutulub.
Kalıbın tutacağı, kalıbın bucaq tənzimlənməsinə imkan verən sferik qol tənzimləməsindən istifadə edir. Bu, operatorlara kalıbı təkrar-təkrar sökmədən və yenidən quraşdırmadan rəsm istiqamətini və bitmiş düzlüyünü dəqiq tənzimləməyə imkan verir.
Vaqon, iş parçasının uclu ucunu tutmaq üçün paz tipli pnevmatik sıxma mexanizmindən istifadə edir. Çəkiliş vuruşundan sonra çənələr boşaltma və vaqonun geri qaytarılması üçün avtomatik olaraq sərbəst buraxılır.
C tipli çərçivə konstruktiv poladdan qaynaqlanır və emaldan əvvəl gərginlikdən azad edilir. Bələdçi səthlər, montaj üzləri və müvafiq əsas təyyarələr vaqonun hərəkəti və kalıp yerləşdirilməsi üçün tələb olunan hizalanma yaratmaq üçün işlənir.
Çəkmə vaqonu DC mühərriki və ağır sürət qutusu ilə idarə olunur. Modeldən asılı olaraq Parker və ya Siemens DC sürücüləri istifadə olunur. Dəyişən sürətə nəzarət iş parçasına və proses tələblərinə uyğun olaraq çəkmə sürətini tənzimləməyə imkan verir.
Çəkildikdən sonra iş parçası neylon rulonlarla təchiz olunmuş qəbuledici qurğuya köçürülür. Zəncir tipli yanal ötürmə mexanizmi daha sonra bitmiş hissəni maşından uzaqlaşdırır və rəsm dövrləri arasında əllə işləməyi azaldır.
Maşın bazası sürtkü yağını toplaya bilən və onun birbaşa sexin döşəməsinə yayılmasının qarşısını alan möhürlənmiş qaynaqlı lövhələrdən ibarətdir. Aranjiman həmçinin rəsm xəttinin ətrafında təmizləməni asanlaşdırır.
Elektrik sistemi maşının işləməsi, parametrlərin təyin edilməsi, monitorinq və təhlükəsizliklə bağlı siqnallar üçün HMI sensor ekranı ilə PLC əsaslı idarəetmədən istifadə edir. Manual və avtomatik iş rejimləri istehsal prosesinə uyğun olaraq konfiqurasiya edilə bilər.
Kalıp sahibi volfram karbid kalıplarını və yuvarlanan kalıpları yerləşdirə bilər ki, bu da alət konfiqurasiyasını iş parçasının materialına, profil həndəsəsinə və azalma tələblərinə uyğunlaşdırmağa imkan verir.
Çəkmə maşınının nominal bölmə ölçüsünə deyil, həqiqi çəkmə gücünə görə seçin. Tələb olunan qüvvəyə materialın dərəcəsi, dartılma gücü, başlanğıc və bitmiş ölçülər, hər keçiddə azalma, sürtünmə, yağlama və kalıp həndəsəsi təsir edir.
Davamlı istehsal üçün, ümumiyyətlə, mütləq maksimum gücdə davamlı işləməkdən çəkinmək üstünlük təşkil edir. Faktiki icazə verilən iş yükü gücün hesablanması və maşın istehsalçısının mühəndis qiymətləndirməsi ilə təsdiqlənməlidir.
| Parametr | FR-65 | FR-30 | FR-45 |
| Konfiqurasiya | İki zəncirli, tək xəttli | Tək zəncirli, tək xəttli | Tək zəncirli, tək xəttli |
| Qiymətləndirilmiş çəkmə qüvvəsi | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Maksimum çəkmə qüvvəsi | 0-13 m/dəq sürətlə 750 kN | 0-13 m/dəq sürətlə 350 kN | 0-12 m/dəq sürətlə 550 kN |
| Qiymətləndirilmiş Rəsm Sürəti | Təxminən 13 m/dəq | Təxminən 13 m/dəq | Təxminən 12 m/dəq |
| Sürət diapazonu | 0–37 m/dəq | 0–19 m/dəq | 0–18 m/dəq |
| Effektiv Rəsm Uzunluğu | 12 m | 12 m | 12 m |
| Yataq Uzunluğu | ≤16 m | ümumi 25 m | ümumi 25 m |
| Əsas Motor | Z4-280-41, 166 kVt, 675/1900 rpm, DC | 75 kVt, 1000/2000 rpm, DC | 110 kVt, 1000/2000 rpm, DC |
| Əsas sürət qutusu | ZFY560, nisbət 112, 185 kVt giriş | ZFY400-112 | ZFY500-160 |
| Əsas Zəncir | 200 mm addım, ağır yüklü düz lövhəli zəncir | 180 mm addım, düz zəncir, 2 × 2 | 240 mm addım, düz zəncir, 2 × 2 |
| DC Sürücü | Siemens 6RA80 | Parker | Parker |
| PLC/HMI | Yenilik | Yenilik | Yenilik |
| təqribən. Ayaq izi | 31 m × 4.1 m | 25 m × 1.8 m | 25 m × 2.1 m |
Material:Dəqiq poladın növünü, istiliklə müalicə vəziyyətini, dartılma müqavimətini və mümkün olduğu yerlərdə axma gücünü təmin edin. S55C, 20CrMo və digər alaşımlı poladlar soyuq deformasiya zamanı fərqli davranırlar.
Başlanğıc və bitmiş ölçülər:Xüsusi formalı bölmələr üçün yalnız nominal profil adını deyil, bütün kritik ölçüləri göstərən çertyojları təqdim edin.
Hər keçiddə azalma:Azaltma materialın gücü və kalıp həndəsəsi ilə birlikdə qiymətləndirilməlidir. Daha yüksək azalma ümumiyyətlə çəkmə gücünü artırır və çoxlu keçid və ya ara istilik müalicəsi tələb edə bilər.
Tələb olunan düzlük:Düzlük tələbini ölçmə üsulu və məhsul uzunluğu ilə birlikdə qeyd edin. İddia edilən düzlük dəyəri yalnız yoxlama metodu və məhsulun vəziyyəti müəyyən edildikdə məna kəsb edir.
İstehsal sürəti:Müvafiq rəsm sürəti materialdan, kalıp növündən, yağlamadan, azalmadan və səth tələblərindən asılıdır. Maksimum maşın sürəti avtomatik olaraq tövsiyə olunan istehsal sürəti kimi qəbul edilməməlidir.
Kalıp növü:Prosesin volfram karbidindən, yuvarlanan kalıpdan və ya başqa alət quruluşundan istifadə edib-etmədiyini göstərin. Kalıp növü həm çəkmə qüvvəsinə, həm də səthin vəziyyətinə təsir göstərir.
Maşın polad bələdçi relsləri, sürgüləri və bitmiş düzlük və ölçülü ardıcıllığın vacib olduğu digər xətti hərəkət hissələrini çəkmək üçün uyğundur.
Bələdçi rels istehsalı üçün kalıp profili faktiki kəsişmə ətrafında dizayn edilməlidir. Dəmir yolun eni, hündürlüyü, yiv həndəsəsi, künc radiusu və istinad səthləri kimi kritik ölçülər kalıp rəsminə daxil edilməlidir.
Dörd diyircəkli yayma çəkmə maşını qeyri-dəyirmi polad bölmələr üçün konfiqurasiya edilə bilər, o cümlədən asimmetrik profillər, T-bölmələr, kanal tipli profillər, bucaq bölmələri və soyuq çəkmənin uyğun olduğu müştəriyə xas formalar.
Soyuq çəkilmiş profillər idarə olunan ölçülər və düzlük tələb olunan seçilmiş konstruktiv, şassi, asma və mexaniki komponentlər üçün istifadə edilə bilər. Prosesin uyğunluğu polad növündən və tələb olunan azalmadan asılıdır.
Tətbiqlərə tikinti avadanlığında, bələdçi sistemlərində, konstruktiv birləşmələrdə və uzun hissələrin isti yayma və ya ekstruziyadan sonra idarə olunan ölçülərə ehtiyacı olduğu digər maşın komponentlərində istifadə olunan xüsusi profillər daxildir.
Tələb olunan en kəsiyi və material xassələri maşının çəkmə qüvvəsi diapazonuna düşdükdə, maşın dəqiq çubuq ehtiyatı və xüsusi sənaye profilləri üçün də istifadə edilə bilər.
S55C bələdçi relsləri:FR-65, tələb olunan çəkmə qüvvəsinin ikili zəncirli sürücünün tələb olunduğu ağır yük daşıyan bələdçi relslərin çəkilməsi üçün konfiqurasiya edilə bilər. Sferik kalıp sahibi quraşdırma zamanı bitmiş düzlüyə nəzarət etmək üçün tənzimləmə nöqtəsini təmin edir.
20CrMo Sürgü Profilləri:Hesablanmış çəkmə qüvvəsi maşının gücü daxilində qaldıqda, FR-45 daha yüksək möhkəmlikli alaşımlı polad profillər üçün nəzərdə tutula bilər. Faktiki azalma və səth nəticələri müştərinin maddi vəziyyətinə, kalıp dizaynına və yağlama sisteminə uyğun olaraq yoxlanılmalıdır.
FangRong soyuq rəsm avadanlığı biznesinə 1998-ci ildə Tayvanlı rəsm avadanlığı mütəxəssisi ilə birgə müəssisə vasitəsilə başlamış və 2013-cü ildə tam mülkiyyətə çevrilmişdir. Şirkət soyuq çəkmə, düzəldmə və əlaqəli metal formalaşdırma avadanlıqlarına diqqətini davam etdirmişdir.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. və Yangjiang Fangrong Machinery Co., Ltd. avadanlıqların istehsalı və yığılmasını dəstəkləyir. İllik istehsal gücü 650-dən çox maşındır.
FangRong avadanlığı 70-dən çox ölkəyə ixrac edilmişdir və polad, paslanmayan polad, mis, pirinç, alüminium və xüsusi ərintilərlə işləyən müştərilər tərəfindən istifadə edilmişdir.
Tam bir rəsm layihəsi üçün maşın seçimi mühəndislik işinin yalnız bir hissəsidir. FangRong kalıp seçimini, təməl planlamasını, quraşdırmaya nəzarəti, istismara verməyi, operator təlimini, ehtiyat hissələrin təchizatını və nasazlıqların uzaqdan aradan qaldırılmasını dəstəkləyə bilər.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Dongguan şəhərinin Dalanq qəsəbəsində yerləşən obyekt soyuq çəkmə dəzgahlarına, düzəldici avadanlıqlara, ip yayma maşınlarına və müvafiq metal formalaşdırma avadanlığına diqqət yetirir.
Yangjiang Fangrong Machinery Co., Ltd.— Yangjiang şəhərinin Yangdong rayonunda yerləşən ikinci obyekt istehsal gücünü genişləndirir və daha böyük avadanlıq layihələrini dəstəkləyir.
1. Materialın yoxlanılması— Konstruktiv polad lövhələr və bölmələr istehsaldan əvvəl yoxlanılır.
2. Kəsmə və formalaşdırma— Çərçivə və konstruksiya komponentləri mühəndis çertyojlarına uyğun olaraq kəsilir və hazırlanır.
3. Çərçivənin qaynaqlanması— C tipli çərçivə və baza qaynaqlanır və gərginliyin aradan qaldırılmasından əvvəl yoxlanılır.
4. Stressdən azad olmaq— Qaynaqdan sonrakı gərginliyin aradan qaldırılması dəqiq emaldan əvvəl qalıq qaynaq gərginliyini azaltmaq üçün həyata keçirilir.
5. İnteqral emal— Bələdçi səthlər, montaj üzləri və kritik baza təyyarələri tələb olunan hizalanmanı yaratmaq üçün işlənir.
6. Mexaniki yığma— Sürət qutusu, zəncir sistemi, vaqon, matris tutucusu və qəbuledici mexanizmlər yığılıb.
7. Elektrik və pnevmatik inteqrasiya— Mühərriklər, sürücülər, PLC, HMI, sensorlar və pnevmatik komponentlər birləşdirilir və sınaqdan keçirilir.
8. PLC proqramlaşdırması— İdarəetmə məntiqi, əməliyyat ardıcıllığı, monitorinq funksiyaları və təhlükəsizliklə bağlı siqnallar konfiqurasiya edilib.
9. Maşın sınağı— Maşının hərəkəti, çəkmə sistemi, vaqonun işləməsi, boşaldılması, ötürülməsi və idarəetmə funksiyaları yoxlanılır.
10. Yekun yoxlama— Mexaniki uyğunlaşdırma, elektrik təhlükəsizliyi, idarəetmə funksiyaları və müvafiq maşın performansı göndərilməzdən əvvəl yoxlanılır.
11. Qablaşdırmanın ixracı— Maşın yükləmədən əvvəl korroziyadan, zərbədən və nəqliyyat zədələrindən qorunur.
Göndərmədən əvvəl maşın yüksüz işləmə və razılaşdırılmış texniki spesifikasiyaya uyğun olaraq rəsm sınaqları vasitəsilə yoxlanıla bilər. Müştəri faktiki iş parçası nümunələrini təqdim etdikdə, istehsal sınaqları çəkmə gücünü, vaqonun hərəkətini, sürəti, kalıp quraşdırılmasını, boşaltma və hazır məhsul tələblərini yoxlamaq üçün istifadə edilə bilər.
Ciddi düzlük və ya ölçü tələbləri olan tətbiqlər üçün material vəziyyəti, məhsulun uzunluğu, dözümlülük, ölçmə üsulu və sınaq miqdarı daxil olmaqla, qəbul meyarları əvvəlcədən müəyyən edilməlidir.
ISO 9001:2015— Müvafiq dizayn, istehsal, quraşdırma və xidmət fəaliyyətlərini əhatə edən keyfiyyət idarəetmə sistemi. Sertifikat No. UQ231211R1.
CE işarəsi— Tətbiq olunan standart FR seriyalı avadanlıq müvafiq maşın təhlükəsizliyi tələbləri üçün CE sənədləri ilə təchiz edilmişdir.
SGS Təftişi— Layihə tələblərinə uyğun olaraq müstəqil yoxlama xidmətləri təşkil edilə bilər.
Milli Patentlər— FangRong, avadanlıq strukturlarını və əlaqəli texnologiyaları əhatə edən 32 ixtira patentinə və 100-dən çox faydalı model patentinə malikdir.
Dörd diyircəkli yuvarlanan çəkmə maşını struktur qorunması, korroziyadan qorunma və komponentə xüsusi qablaşdırma ilə uzun məsafələrə daşınmaq üçün hazırlanmışdır. Böyük maşın bölmələri son avadanlıq konfiqurasiyasına və sahənin logistika tələblərinə uyğun olaraq göndərilə bilər.
Göndərilməzdən əvvəl layihənin həcminə uyğun olaraq bünövrə cizgiləri, lövbər boltlarının sxemləri, avadanlıq sənədləri, elektrik məlumatları və quraşdırma ilə bağlı digər sənədlər təqdim edilə bilər.
Maşın əsasən istiqamətləndirici relslər, sürgülər, relslər və dairəvi olmayan kəsikli digər profillər kimi xüsusi formalı polad hissələrin soyuq çəkilməsi üçün istifadə olunur. Faktiki uyğunluq profilin həndəsəsindən, materialın dərəcəsindən, daxil olan ölçülərdən, tələb olunan azalmadan və çəkmə qüvvəsindən asılıdır. Maşın və kalıp seçimi üçün nümunə profili və ya ətraflı kəsik təsviri təqdim edilməlidir.
Model seçimi yalnız profil ölçüsünə deyil, hesablanmış çəkmə qüvvəsinə əsaslanmalıdır. FR-30, FR-45 və FR-65 daha yüksək maksimum güc qabiliyyəti ilə müvafiq olaraq 300 kN, 450 kN və 650 kN nominal çəkmə qüvvələrini təmin edir. Müvafiq modeli təyin edərkən materialın möhkəmliyi, en kəsiyinin azalması, kalıp sürtünməsi, çəkmə sürəti və istehsal tələbləri nəzərə alınmalıdır.
Sferik kalıp tutucusu kalıp mövqeyini və bucağını faktiki çəkiliş istiqamətinə uyğunlaşdırmağa imkan verir. Bu, xüsusilə asimmetrik profillər üçün faydalıdır, burada kiçik hizalama səhvləri qeyri-bərabər yüklənmə, ölçülü sapma və ya səth işarələri yarada bilər. Kalıbın düzgün düzülməsi daha uzun istehsal dövrlərində sabit çəkmə şəraitinin saxlanmasına da kömək edir.
Rəsm, ölçülü ardıcıllığı və düzlüyünü yaxşılaşdıra bilər, lakin son nəticə yalnız çəngəl ilə müəyyən edilmir. Daxil olan materialın düzgünlüyü, profil dəqiqliyi, qalıq gərginlik, kalıp həndəsəsi, hər keçiddə azalma, maşının hizalanması və çəkmə parametrləri nəticəyə təsir göstərir. Sıx düzlük tələbləri üçün maşın konfiqurasiyasını tamamlamazdan əvvəl hədəf nümunə çəkmə və ölçmə yolu ilə yoxlanılmalıdır.
Bəli, bu şərtlə ki, profillər maşının gücünə, iş uzunluğuna, vaqonuna və ölçüləri hüdudlarına uyğun olsun. Fərqli profillər adətən xüsusi rəsm kalıpları və ya alətlər tələb edir, eyni çəkmə dəzgahı bir neçə məhsul üçün istifadə edilə bilər. Tez-tez məhsul dəyişikliyi üçün dəzgah seçimi zamanı kalıp tutucunun əlçatanlığı və alətin dəyişdirilməsi vaxtı da nəzərə alınmalıdır.
Ən faydalı məlumatlara material dərəcəsi, daxil olan profil ölçüləri, hazır ölçülər, profil rəsmi və ya CAD bölməsi, başlanğıc və bitmiş uzunluq, tələb olunan azalma, hədəf düzlük və səth vəziyyəti, istehsal miqdarı və üstünlük verilən rəsm sürəti daxildir. Bu parametrlər kotirovkadan əvvəl tələb olunan çəkmə gücünü, kalıp konfiqurasiyasını, maşın modelini və köməkçi idarəetmə sistemini qiymətləndirməyə imkan verir.
Ünvan
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Çin
Tel
E-poçt