Whatsapp
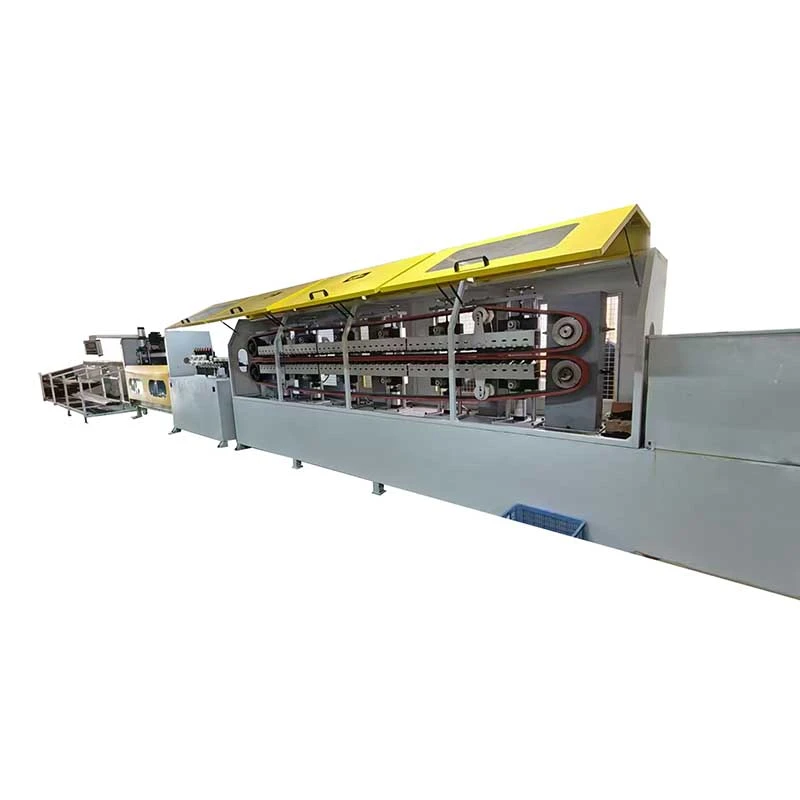
Biz müxtəlif sənaye sahələrində boru, çubuq və məftil materialları üçün nəzərdə tutulmuş düzəldici, soyuq çəkmə, işarələmə, paxlama, kəsmə, ip yayma maşınları və çəkmə kalıpları da daxil olmaqla hərtərəfli dəqiq metal emalı avadanlığı təklif edirik.
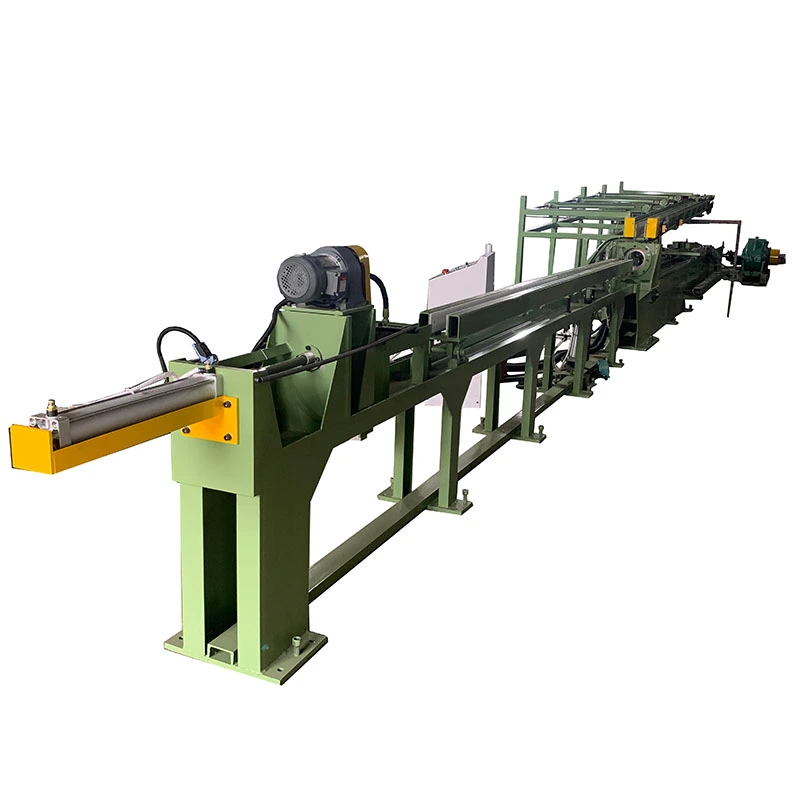
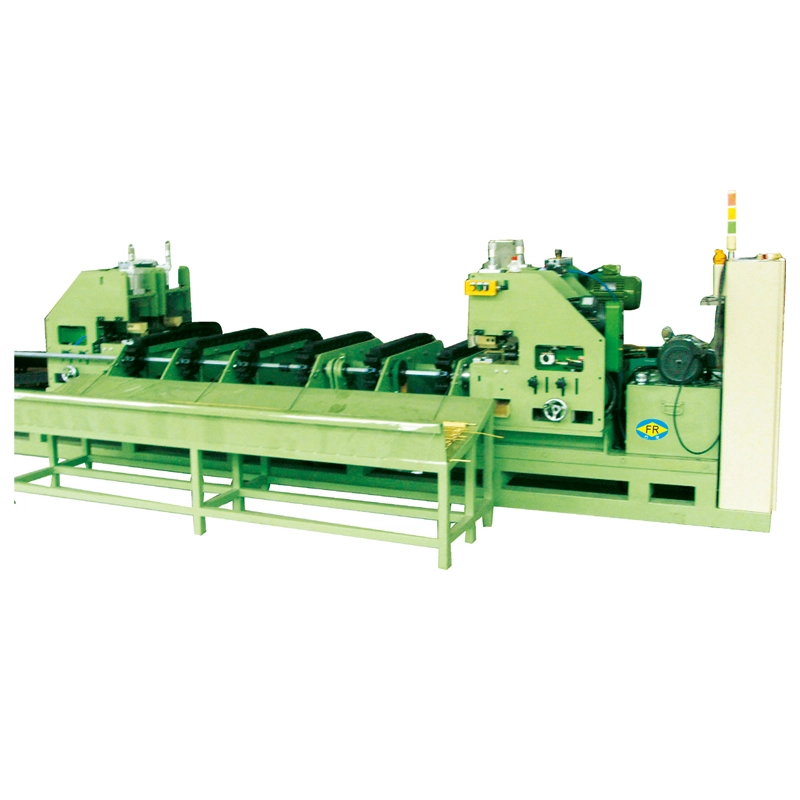
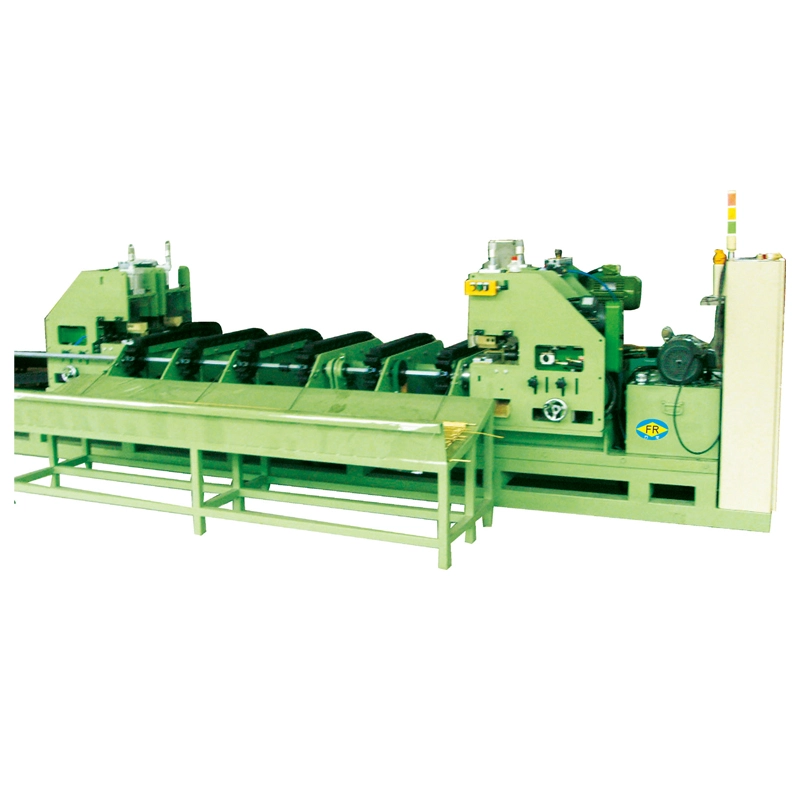
Karbon Polad Hidravlik Dörd Die İşarə Maşını soyuq çəkmə, çəkmə, düzəltmə və ya digər aşağı əməliyyatlardan əvvəl karbon polad boruların, çubuqların və profillərin uclarını azaltmaq və formalaşdırmaq üçün nəzərdə tutulmuşdur. Maşın dörd matrisi eyni anda mərkəzə doğru sürmək üçün dörd hidravlik silindrdən istifadə edir və materialın ucunu lazımi kiçildilmiş və ya daralmış forma formalaşdırır.
Karbon polad emalı üçün formalaşma qüvvəsini bir və ya iki istiqamətdə cəmləşdirməkdənsə, iş parçası ətrafında paylamaq lazımdır. Dördölçülü tənzimləmə ekssentrikliyi və oval deformasiyanı idarə etməyə kömək edir, eyni zamanda uclu hissəni növbəti əməliyyat üçün uyğun saxlayır. Müxtəlif material ölçüləri və divar qalınlığı üçün FR-25, FR-50, FR-100, FR-160 və FR-250 konfiqurasiyalarında mövcuddur.
İş parçası kalıp qurğusunun mərkəzində yerləşdirilir. Hidravlik sistem işarələmə dövrünə başladıqda, dörd silindr matrisləri dörd istiqamətdən içəriyə doğru hərəkət etdirir. Kalıplar borunun və ya çubuqun ucu ətrafında təzyiq edir və seçilmiş kalıp profilinə uyğun olaraq onun hissəsini tədricən azaldır.
Formalama vuruşu tamamlandıqdan sonra kalıplar orijinal vəziyyətlərinə qayıdır və işlənmiş iş parçası çıxarıla bilər. Əməliyyat materialın bir neçə istiqamətdən əl ilə formalaşmasını tələb etmir, bu da karbon polad boruların və ya çubuqların təkrar partiyalarını emal edən istehsal xətləri üçün faydalıdır.
Karbon polad borular və çubuqlar diametrdən, divar qalınlığından, materialın gücündən və tələb olunan ucluq ölçülərindən asılı olaraq müxtəlif formalaşdırma şərtlərini təqdim edə bilər. Dörd kalıplı hidravlik tənzimləmə eyni formalaşdırma dövrü ərzində dörd tərəfdən güc təmin edərək operatora azaldılmış ucun mövqeyini və formasını idarə etməyə kömək edir.
| Emal narahatlığı | Dörd Ölü Hidravlik Yanaşma |
|---|---|
| Eksantrikliyə son | Dörd kalıp azaldılmış hissəni mərkəzdə saxlamağa kömək etmək üçün iş parçasının ətrafında formalaşma qüvvəsi tətbiq edir. |
| Oval deformasiya | Qarşılıqlı kalıplar formalaşma zamanı birlikdə işləyir və qeyri-bərabər deformasiyaya nəzarət etməyə kömək edir. |
| Səthin işarələnməsi | Düzgün kalıp seçimi və sinxron hərəkət lokallaşdırılmış formalaşdırma təzyiqini məhdudlaşdırmağa kömək edir. |
| Təkrar istehsal | Hidravlik işəsalma toplu emal üçün təkrarlanan formalaşdırma dövrü təmin edir. |
| Yüksək güclü karbon polad | Hidravlik sistem daha ağır və daha güclü materiallar üçün lazımi formalaşdırma qüvvəsini təmin edir. |
Maşın modeli faktiki xarici diametrə, divar qalınlığına, material vəziyyətinə və tələb olunan işarə ölçülərinə görə seçilməlidir. Daha böyük maşın avtomatik olaraq daha yaxşı seçim deyil; hidravlik tutum və kalıp quruluşu iş parçasının formalaşma yükünə uyğun olmalıdır.
FR-25 və FR-50 daha kiçik boru ölçüləri üçün nəzərdə tutulub. FR-100 daha böyük bölmələri və daha qalın divarları əhatə edir, FR-160 və FR-250 isə daha böyük diametrli və ya ağır divar tətbiqləri üçün nəzərdə tutulmuşdur. Son konfiqurasiya həmçinin müştərinin material və formalaşdırma tələbləri standart istinad diapazonundan kənara çıxdıqda düzəldilə bilər.
| Model | Göstərici Aralığı | Divar Qalınlığı | Silindr | Motor Gücü | Ölçülər | Çəki |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0,5-2,0 mm | φ63 × φ25 mm, 4 silindr | 5,5 kVt | 1200 × 620 × 1500 mm | 300 kq |
| FR-50 | φ50 | 0,5-3,0 mm | φ200 × φ30 mm, 4 silindr | 11 kVt | 600 × 1000 × 1300 mm | 1000 kq |
| FR-100 | φ100 | 0,5-5,0 mm | φ250 mm, 4 silindr | 18,5 kVt | 1400 × 900 × 1700 mm, yağ çəni istisna olmaqla | 3000 kq |
| FR-160 | φ30-φ160 | 0,5-10 mm | φ350 × φ150, 4 silindr | 55 kVt-4 | 1800 × 1500 × 1500 mm, yağ çəni istisna olmaqla | 5000 kq |
| FR-250 | φ250 | ≤40 mm | φ400 × φ160, 4 silindr | 90 kVt-4 | 2000 × 1500 × 2000 mm, yağ çəni istisna olmaqla | 6000 kq |
Yuxarıdakı spesifikasiyalar istinad konfiqurasiyalarıdır. Dəzgahın faktiki parametrləri material növünə, boru və ya çubuq ölçülərinə, formalaşdırma tələblərinə və istehsal şərtlərinə uyğun olaraq tənzimlənə bilər. Xüsusi spesifikasiyalar mövcuddur.
Soyuq çəkmə xətti üçün əvvəlcə borunun ucu rəsm kalıbından keçmək və rəsm avadanlığının materialı tutmasına və ya çəkməsinə imkan verəcək qədər azaldılmalıdır. İşarə maşını bu hazırlığı boru çəkmə bölməsinə daxil olmamışdan əvvəl həyata keçirir.
Formalaşdırma nəticəsi maşının nominal diametrindən daha çox təsirlənir. Divar qalınlığı, karbon polad dərəcəsi, orijinal boru ölçüləri, kalıp həndəsəsi, tələb olunan sivri uzunluq və rəsm kalıbının tələbləri nəzərə alınmalıdır. Buna görə də bu detallar uyğun maşın və kalıp konfiqurasiyasını təyin edərkən istifadə olunur.
Davamlı rəsm əməliyyatları həyata keçirən istehsalçılar üçün boru ucunun ardıcıl hazırlanması, işarələmə və çəkmə əməliyyatları arasında əl ilə düzəlişləri də azalda bilər.
Maşın, karbon polad boruların, çubuqların və ya profillərin növbəti formalaşdırma və ya çəkmə əməliyyatından əvvəl uclarının azaldılmasını tələb etdiyi istehsal proseslərinə inteqrasiya oluna bilər.
Maşın konfiqurasiyası material ölçüsü, divar qalınlığı, işarə ölçüləri, hidravlik təzyiq, yükləmə metodu, boşaltma üsulu və nəzarət tələblərindəki dəyişikliklər daxil olmaqla müxtəlif istehsal şərtlərinə uyğunlaşdırıla bilər.
Standart avadanlıq əsas işarələmə funksiyalarını əhatə edir, eyni zamanda maşın müştərinin mövcud istehsal xətti ətrafında da konfiqurasiya edilə bilər. Tətbiqdən asılı olaraq, sistemə avtomatik yükləmə və boşaltma, fərdiləşdirilmiş kalıp strukturları, müxtəlif hidravlik təzyiq parametrləri və idarəetmə sistemi tənzimləmələri daxil ola bilər.
Avadanlıq seçimindən əvvəl Fangrong materialın spesifikasiyasını, boru və ya çubuq ölçülərini, tələb olunan sivri uç ölçüsünü, istehsal həcmini və aşağı axın çəkmə prosesini nəzərdən keçirə bilər. Müştərilər həmçinin konfiqurasiyanın təsdiqi üçün nümunə material və ya çertyojlar təqdim edə bilərlər.
Fangrong 1998-ci ildə yaradılıb və düzəltmə maşınları, soyuq çəkmə avadanlığı və əlaqəli metallurgiya maşınlarında 26 ildən çox təcrübəyə malikdir. Onun avadanlıqları 60-dan çox sənayedə istifadə olunur, 10.000-dən çox müştərisi var və 60-dan çox ölkə və bölgəyə ixrac olunur.
Şirkət Quangdongda iki istehsal məntəqəsi fəaliyyət göstərir. Dongguan Fangrong Metallurgical Equipment Co., Ltd., Dongguan şəhəri, Dalanq qəsəbəsində, dəqiq soyuq çəkmə maşınları, düzəldici maşınlar, ip yayma avadanlığı və əlaqəli maşınlar istehsal edən qərargah və əsas istehsal bazası kimi xidmət edir.
Yangjiang City, Yangdong rayonunda yerləşən Yangjiang Fangrong Machinery Co., Ltd. istehsal gücünü genişləndirir və avadanlıq istehsalı və çatdırılmasını dəstəkləyir.
Maşın tələb olunan işarə qüvvəsi, boru ölçüləri, kalıp konfiqurasiyası və hidravlik tutum ətrafında qurulur. Bu parametrlər istehsaldan əvvəl təsdiqlənir ki, maşın strukturu və hidravlik sistem nəzərdə tutulan karbon polad emal diapazonuna uyğun olsun.
Mühəndislik təsdiqi
Əvvəlcə müştərinin boru və ya çubuq ölçüləri, divar qalınlığı, işarə diametri, material dərəcəsi və istehsal tələbləri nəzərdən keçirilir. Daha sonra kalıp quruluşu, silindr ölçüsü, motor gücü və maşın konfiqurasiyası müəyyən edilir.
Maşın çərçivəsinin istehsalı
Əsas çərçivə və dəstəkləyici komponentlər təsdiq edilmiş çertyojlara uyğun olaraq hazırlanır. İstehsal zamanı lazımi uyğunluğu saxlamaq üçün struktur ölçüləri və əsas montaj mövqeləri yoxlanılır.
Kritik komponentlərin emal edilməsi
Silindrlərin montaj sahələri, kalıp oturacaqları, istiqamətləndirici komponentlər, vallar və digər dəqiq hissələr müəyyən edilmiş ölçülərdə işlənir. Kritik cütləşmə səthləri montajdan əvvəl yoxlanılır.
Hidravlik sistemin quraşdırılması
Hidravlik silindrlər, nasoslar, klapanlar, boru kəmərləri və idarəetmə komponentləri hidravlik sxemə uyğun olaraq quraşdırılır. Dörd silindr birlikdə işləmək üçün tənzimlənir ki, kalıplar koordinasiyalı şəkildə boru mərkəzinə doğru hərəkət etsin.
Die və Formalaşdırma Məclisi
Dördölçülü qurğu tələb olunan işarə konfiqurasiyasına uyğun olaraq maşına quraşdırılmışdır. Hidravlik işə başlamazdan əvvəl kalıp hərəkəti, iş boşluğu və yerləşdirmə yoxlanılır.
Təzyiq və Hərəkət Testi
Hidravlik sistem təzyiq sabitliyini, silindrin hərəkətini, matris sinxronizasiyasını və idarəetmə sisteminin reaksiyasını yoxlamaq üçün təkrarlanan iş dövrləri vasitəsilə idarə olunur.
Sınaq İşarəsi
Tələb olunduqda, seçilmiş maşın konfiqurasiyası altında formalaşma nəticəsini yoxlamaq üçün nümunə karbon polad borular və ya çubuqlar işlənə bilər. Sivri uç müştərinin rəsm və ya proses tələblərinə uyğun olaraq yoxlanılır.
Yekun Yoxlama və Göndərmə Hazırlığı
Çatdırılmadan əvvəl maşın hidravlik işləmə, mexaniki hərəkət, elektrik funksiyaları, təhlükəsizlik cihazları və ümumi montaj vəziyyəti üçün yoxlanılır. Qəbul edildikdən sonra açıq səthlər qorunur və maşın daşınmağa hazırlanır.
Fangrong daşınmazdan əvvəl maşının işini yoxlayır, o cümlədən mexaniki əməliyyat, hidravlik performans, uyğun olduqda düzlüklə əlaqəli dəqiqlik, əməliyyat sabitliyi və göstərilən material və emal şərtləri ilə uyğunluq.
Şirkət UQ231211R1 sertifikatı altında ISO9001:2015 sertifikatına malikdir. Onun avadanlığı, həmçinin 2006/42/EC sayılı Maşın Direktivinə əsasən, fövqəladə dayanacaqlar, iki əlli idarəetmələr və işıq pərdələri daxil olmaqla təhlükəsizlik müddəaları ilə CE işarəsini daşıyır. Müvafiq sifarişlər üçün SGS yoxlaması mövcuddur.
Fangrong metallurgiya maşınları ilə bağlı milli patentlər portfelini, o cümlədən zəncir dartma cihazı, çox telli kalıp tutucusu və tez dəyişdirilən mandrel sistemini inkişaf etdirmişdir. Şirkətin 32 ixtira patenti və 100-dən çox faydalı model patenti var.
Nümayəndə patentlərinə zəncirvari dartma cihazı üçün 2013207829011, çox telli matris üçün 2008300532117 və tez dəyişdirilən mandrel sistemi üçün ZL2015 2 0842922.7 daxildir.
Göndərmədən əvvəl Karbon Polad Hidravlik Dörd Ölçülü İşarə Maşını model, işarələmə diapazonu, hidravlik komponentlər, motor gücü, elektrik sistemi və aksesuarlar daxil olmaqla təsdiq edilmiş konfiqurasiya ilə yoxlanılır. Daha sonra maşın daşınma üsuluna və təyinat yerinə görə qorunur.
Xarici sifarişlər üçün əsas maşın və çıxarıla bilən komponentlər daşınma zamanı hərəkəti azaltmaq üçün zəruri hallarda ayrıca bərkidilir. Hidravlik və elektrik hissələri nəmdən və xarici təsirlərdən qorunur, qablaşdırma üsulu isə konteynerin yüklənməsi və ya digər daşınma tələbləri üçün tənzimlənə bilər.
Fangrong həmçinin çatdırılmadan sonra normal əməliyyat üçün tələb olunan əməliyyat kitabçası, quraşdırma məlumatı, istismara vermə təlimatı və əvəzedici hissələri təmin edə bilər.
Standart maşınlar istehsal və keyfiyyət qüsurlarına qarşı 12 aylıq, adətən bir illik zəmanətlə əhatə olunur. Zəmanət müddəti bitdikdən sonra ehtiyat hissələri və pullu təmir xidmətləri mövcuddur.
Avadanlığın istifadəsi və təmiri üçün istismar təlimatları və video dərsliklər verilir. Quraşdırma, işə salma və texniki təlimat layihə tələblərinə uyğun olaraq təşkil edilə bilər.
Ümumi əvəzedici hissələrə işarə kalıpları, hidravlik möhürlər və hidravlik nasoslar daxildir. Ehtiyat hissələri sifariş etməzdən əvvəl müştərilər tələb olunan hissənin təsdiqlənməsi üçün maşının modeli və komponenti haqqında məlumat verə bilərlər.
Maşın əsasən karbon polad borular, çubuqlar və profillər üçün nəzərdə tutulmuşdur. Faktiki formalaşdırma qabiliyyəti materialın dərəcəsindən, ölçülərindən, divar qalınlığından və tələb olunan ucluq formasından asılıdır.
Dörd kalıp eyni dövr ərzində dörd istiqamətdən formalaşma qüvvəsi tətbiq edir. Bu tənzimləmə daha az istiqamətdən formalaşma ilə müqayisədə eksantrikliyi və qeyri-bərabər deformasiyanı idarə etməyə kömək edir.
Bəli. Sonun azaldılması onun əsas tətbiqlərindən biridir. Uclu hissə sonrakı rəsm prosesinin tələblərinə uyğun hazırlana bilər.
Faktiki xarici diametri, divar qalınlığı, material vəziyyəti və tələb olunan forma ölçülərini maşının iş diapazonu ilə müqayisə edin. Fangrong, iş parçasının parametrlərini nəzərdən keçirdikdən sonra uyğun modeli təsdiqləyə bilər.
Bəli. Mövcud modellər divar qalınlığı 40 mm-ə qədər olan FR-250 ilə müxtəlif divar qalınlığı diapazonlarını əhatə edir. Faktiki konfiqurasiya material dərəcəsinə və formalaşdırma tələblərinə uyğun olaraq təsdiqlənməlidir.
Bəli. Kalıp quruluşu və formalaşdırma ölçüləri tələb olunan boru və ya çubuq ölçüsünə və uclu uc həndəsəsinə uyğun olaraq fərdiləşdirilə bilər.
Avtomatik yükləmə və boşaltma xüsusi hazırlanmış maşın və ya istehsal xətti konfiqurasiyasının bir hissəsi hesab edilə bilər. Dizayn iş parçasının ölçülərindən və mövcud xətt sxemindən asılıdır.
Lazım gələrsə, nümunənin işlənməsi təşkil edilə bilər. Müştərilər material nümunələrini, çertyojları, ölçüləri və ya emal tələblərini təmin edə bilər ki, maşın və kalıp konfiqurasiyası qiymətləndirilə bilsin.
Zəhmət olmasa materialın növünü və ya dərəcəsini, xarici diametrini, divar qalınlığını, tələb olunan ucluq diametrini və uzunluğunu, istehsal həcmini və aşağı axın prosesini göstərin. İş parçasının fotoşəkilləri və ya çertyojları da konfiqurasiyanın təsdiqi üçün faydalıdır.
Standart modellər anbardan əldə edilə bilər və ya adətən 30 gün ərzində çatdırıla bilər. Qeyri-standart fərdiləşdirilmiş maşınlar ümumiyyətlə konfiqurasiyadan asılı olaraq 30-60 gün tələb edir.
Minimum sifariş miqdarı kimi bir maşın qəbul edilir. Fangrong həmçinin fabriklər, treyderlər və distribyutorlarla işləyir.
T/T və L/C mövcuddur, digər ödəniş razılaşmaları danışıqlardan asılıdır.
Ünvan
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Çin
Tel
E-poçt