Whatsapp
Biz müxtəlif sənaye sahələrində boru, çubuq və məftil materialları üçün nəzərdə tutulmuş düzəldici, soyuq çəkmə, işarələmə, paxlama, kəsmə, ip yayma maşınları və çəkmə kalıpları da daxil olmaqla hərtərəfli dəqiq metal emalı avadanlığı təklif edirik.
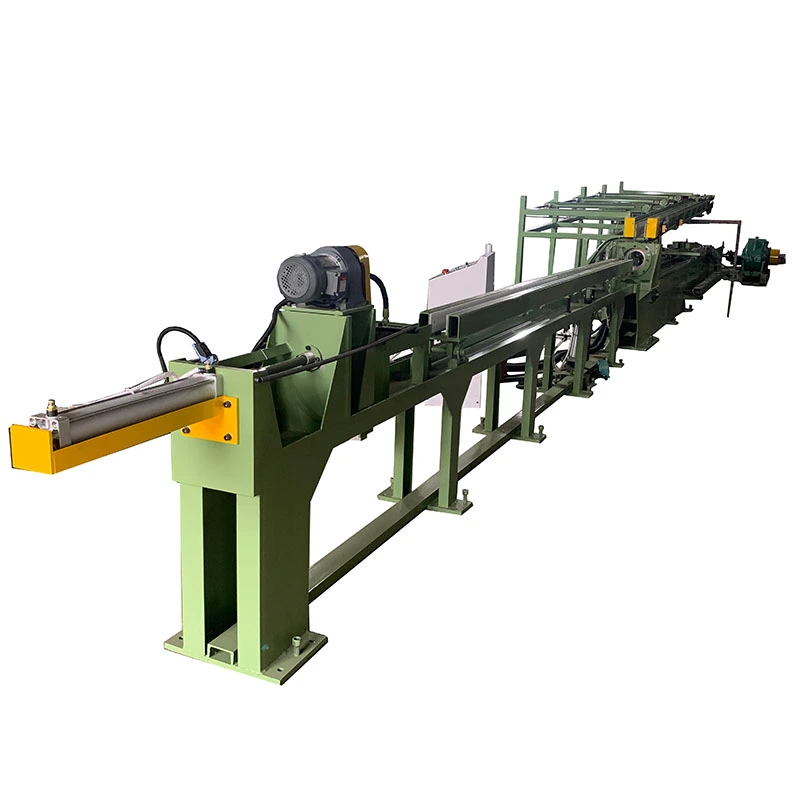
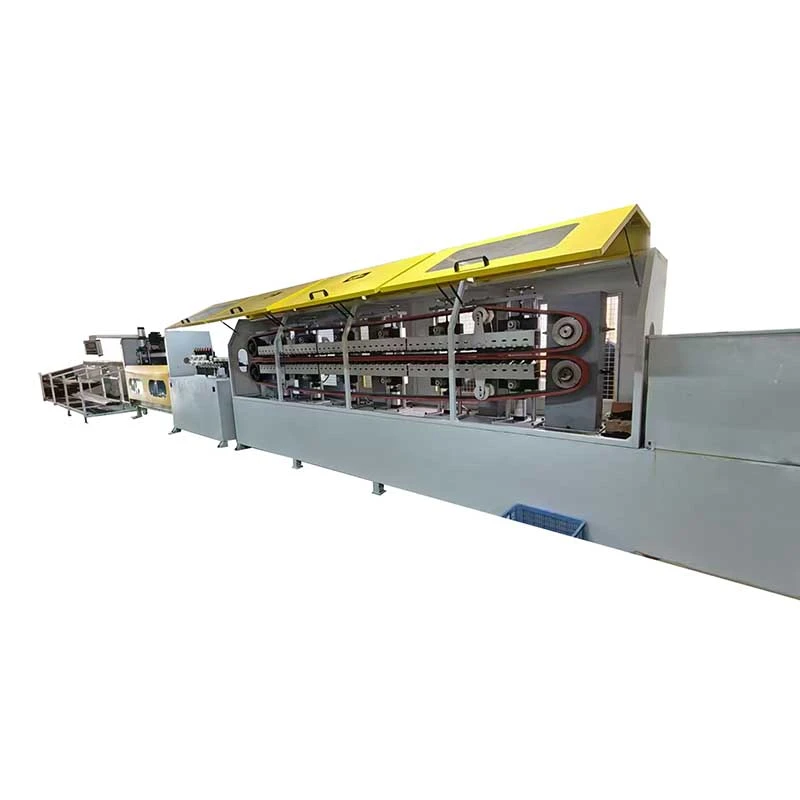
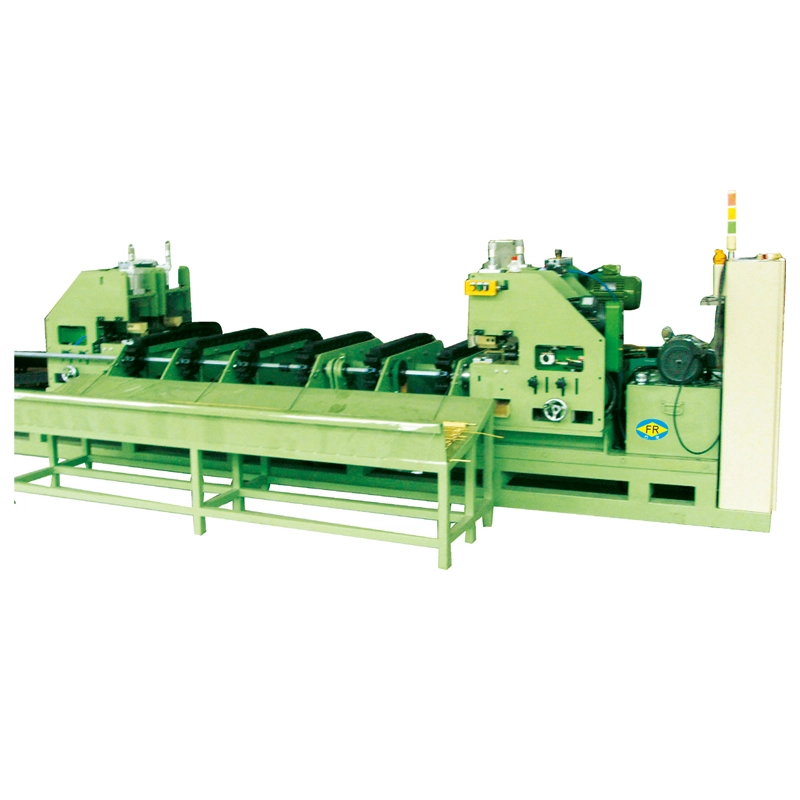
TheAvtomatik Nöqtə İtici Çəkmə Maşınıa istifadə edərək bar işarəsini aradan qaldırırhidravlik təkan başlığıəsas silindr qəbul etməzdən əvvəl tam ölçülü çubuqları kalıpdan keçirtmək. Bu azaldırmaterial itkisi, alətlər və işləmə. FR-5T - FR-200T modelləri təmin edir5-200 ton çəkmə gücüvə10-300 ton itələmə qüvvəsiüçünØ13-100 mmbarlar. Karbon polad, alaşımlı polad, paslanmayan polad, mis və alüminium üçün uyğundur.
TheAvtomatik Nöqtə İtici Çəkmə Maşınıadi işarələmə material itkisi, əlavə işləmə və ya rəsm çəkməzdən əvvəl darboğaz yaradan bar istehsalı üçün nəzərdə tutulmuş hidravlik soyuq rəsm maşınıdır. Arxa hidravlik itələmə başlığı çubuqun ucunu ayrı bir işarə maşını ilə azaltmaq əvəzinə, ön uc rəsm vaqonuna daxil olana qədər işarəsiz çubuğu matrisdən itələyir. Daha sonra vaqon öz üzərinə götürür və şeridi kalıpdan keçir.
Bu təkan çəkmə tənzimləməsi xüsusilə faydalıdırqısa çubuqlar, yüksək həcmli dəqiqlikli çubuq istehsalı və işarələmək çətin və ya bahalı materiallar. FangRong FR seriyalı maşınlar təxminən Ø13-dən Ø100 mm-ə qədər olan bərk dairəvi çubuqları əhatə edən 5T-dən 200T-ə qədər mövcuddur. Boru çəkilişi də uyğun mandrellər və alətlərlə konfiqurasiya edilə bilər.
Thenöqtə itələyici rəsm maşını bu darboğazı aradan qaldırır. İşarəsiz çubuq birbaşa kalıpa itələnir və ön tərəf çıxdıqdan sonra çəkmə vaqonu öz üzərinə götürür. Bu, materialın məhsuldarlığı və işləmə vaxtı sadəcə rəsm sürətini artırmaqdan daha çox əhəmiyyət kəsb etdiyi zaman ən qiymətlidir.
Tipik istehsal vəziyyəti:Qısa lehimli polad çubuqlarla işləyən bərkidici istehsalçısı işarələmə zamanı istifadə edilə bilən uzunluğu əhəmiyyətli dərəcədə itirə bilər. Nöqtə itələyici sistemi ilə çubuq əvvəlcə emal etmədən və ya ucunu dəyişdirmədən rəsm prosesinə daxil ola bilər, bu da alınmış çubuğun daha çox hissəsinin aşağı axın soyuq başlığı üçün mövcud qalmasına imkan verir.
1. Yüklənir:İşarəsiz çubuq qidalanma rəfinə yerləşdirilir və kalıpla hizalanır.
2. Hidravlik itələmə:Arxa təkan başlığı çubuğu sıxır və onu kalıp vasitəsilə irəli itələyir. Bu ilkin qüvvə vacibdir, çünki çubuq işarələnməyib və buna görə də kalıpa girərkən daha yüksək müqavimətlə qarşılaşır.
3. Vaqonun qəbulu:Qısaldılmış ön hissə kalıpdan çıxdıqda, əsas rəsm vaqonu çubuğu tutur.
4. Davamlı rəsm:Əsas hidravlik silindr tələb olunan çəkmə uzunluğu üçün şeridi kalıpdan çəkərkən təkan başlığı sərbəst buraxılır və ya geri qayıdır.
5. Geri qaytarma və boşaltma:Çəkildikdən sonra vaqon qayıdır və bitmiş çubuq növbəti əməliyyat üçün boşaldılır.
PLC və HMI nəzarətləri itələmə, sıxma, çəkmə və geri qayıtma ardıcıllığını əlaqələndirir. Dəqiq təkan qüvvəsi, çəkmə qüvvəsi, vuruş və kalıp konfiqurasiyası başlanğıc diametrinə, bitmiş diametrinə, material dərəcəsinə və azalma cədvəlinə uyğun olaraq seçilir.
Arxa hidravlik təkan başlığı işarəsiz çubuqun kalıba daxil olmasına imkan verir və ayrıca işarələmə əməliyyatına ehtiyacı aradan qaldırır. Bu, ən çox qısa çubuqlar və ya bahalı ərintilər emal edən bitkilər üçün vacibdir, burada hər bir çubuq ucundan materialın itirilməsi məhsuldarlığa birbaşa təsir göstərir.
İstehsal nümunəsi:Qısa ərintili polad blanklardan istifadə edən rulman istehsalçısı, çəkməzdən əvvəl uclu bir hissəni çıxarmaq əvəzinə daha çox istifadə edilə bilən çubuq uzunluğunu saxlaya bilər. İqtisadi fayda çubuq uzunluğundan və işarələmə zamanı adətən çıxarılan məbləğdən asılıdır, ona görə də o, sabit faiz kimi qəbul edilməkdənsə, faktiki istehsal məlumatlarından hesablanmalıdır.
Ənənəvi işarə çubuğun ucunun bir hissəsini çıxarır və ya daha sonra kəsilə bilən azaldılmış hissəni tərk edir. Nöqtə itələyici prosesi bu hazırlıq addımından qaçır. Çubuğun nə qədər qısa olması və onun maddi dəyəri nə qədər yüksəkdirsə, bu xüsusiyyət bir o qədər vacib olur.
Uzun çubuqlar üçün, uclu ucun aradan qaldırılmasından qənaət faizi nisbətən kiçik ola bilər. Qısa dəqiqlikli blanklar üçün isə eyni 100-300 mm material hazır hissənin daha böyük faizini təşkil edə bilər.
Təkan başlığı, işarəsiz çubuğu kalıp vasitəsilə işə salmaq üçün lazım olan qüvvəni təmin edir, əsas çəkmə silindri isə qalan rəsm vuruşu üçün qüvvə verir. Başlıq tutumu, sadəcə olaraq əsas çəkiliş tonajına uyğun gəlməkdən daha çox daxilolma müqavimətinə, materialın gücünə, diametrinə və azalmasına görə seçilir.
Bu niyə vacibdir:Avtomatik Nöqtə İtici Çəkmə Maşını kifayət qədər nominal çəkmə tonajına malik ola bilər, lakin ilkin təkan qüvvəsi sərt ərinti və ya böyük azalma üçün kifayət deyilsə, yenə də yararsız ola bilər. Buna görə də FangRong müştərinin faktiki materialından və ölçülərindən itələmə və çəkmə tələblərini hesablayır.
Fərqli çubuq diametrləri eyni dəzgahda işləndikdə modul tipli kalıp tutucu alətin dəyişdirilməsi vaxtını azaldır. Bu, bir növbədə bir neçə ölçüdə istehsal edən sexlər və zavodlar üçün xüsusilə faydalıdır. Bir xətt davamlı olaraq yalnız bir diametr istehsal edərsə, tez dəyişdirilən alətlər düzgün kalıp ömrü və çəkmə qüvvəsi seçimindən daha az vacibdir.
Hidravlik güc və sürət material və keçid cədvəlinə uyğun olaraq tənzimlənə bilər. Bu, operatorlara paslanmayan polad, yüngül lehimli polad və ya digər yüksək möhkəmlikli materiallar üçün kifayət qədər qüvvə saxlayarkən nisbətən yumşaq materiallara həddindən artıq güc tətbiq etməkdən çəkinməyə imkan verir.
Dəqiq mil istehsalında, idarə olunan çəkmə şərtləri qəfil yüklənməni və səthin zədələnməsini azaltmağa kömək edir. Son düzlük və ölçü dəqiqliyi hələ də kalıp dizaynından, daxil olan çubuğun vəziyyətindən, keçid cədvəlindən və sonrakı düzəldilmə prosesindən asılıdır.
PLC təkan başlığı hərəkəti, tutma, kalıp girişi, vaqonun sıxılması, çəkilməsi və geri qaytarılması arasındakı ardıcıllığa nəzarət edir. Operatorlar HMI vasitəsilə əsas proses parametrlərini təyin edə və nəzarət edə bilərlər.
Bu, eyni maşın müxtəlif materiallar və ya ölçülərdə işləyərkən ən faydalıdır. Tək məhsul xətti üçün avtomatlaşdırılmış ardıcıllığa nəzarət əsasən operatorun müdaxiləsini azaldır və qurulmuş prosesin təkrarlanmasına kömək edir.
Standart FR seriyalı konfiqurasiya bərk dairəvi çubuqlar üçün nəzərdə tutulub. Boruların çəkilməsi uyğun mandrellər, tıxaclar və kalıp tənzimləmələri ilə mümkündür. Boruların tətbiqi mühəndislik zamanı təsdiqlənməlidir, çünki divar qalınlığı, mandrel növü və yağlama tələbləri tələb olunan çəkmə gücünə və alətlərə təsir göstərir.
Düzgün model seçilməlidirbaşlanğıc diametri, bitmiş diametri, material gücü, sahənin azalması və tələb olunan istehsal məhsulu. Təkcə nominal tonaj maşın seçimi üçün kifayət deyil.
| Model | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Çəkmə qabiliyyəti (ton) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Hidravlik basma başlığı (ton) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Silindr itələyin | φ63×200 mm | φ80×200 mm | φ100×200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Yağ Nasosunun Gücü (kVt) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Çubuğun diametri diapazonu (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Əsas Motor Gücü (kVt) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Standart rəsm uzunluğu:10 m. Xüsusi rəsm uzunluqları müştərinin istehsal sxeminə uyğun olaraq hazırlana bilər.
Əhəmiyyətli:Yuxarıda göstərilən diametr diapazonu maşının tətbiq oluna bilən çubuq diapazonudur, hər bir materialın bir keçiddə ən böyük başlanğıc diametrindən hər mümkün bitmiş diametrə qədər çəkilə biləcəyinə zəmanət deyil. Faktiki keçid cədvəli materialın möhkəmliyi, hər keçiddə azalma, kalıp həndəsəsi və yağlama ilə yoxlanılmalıdır.
Boltlar, dirəklər, vintlər, sancaqlar və oxşar komponentlər üçün soyuq başlıq xətlərinə verilən çubuqlar üçün istifadə olunur. Nöqtə itələyici dizayn xüsusilə qısa boşluqlar işarəli qırıntıların yüksək faizini yaratdıqda faydalıdır.
Müştəri ssenarisi:Ayrı bir işarələmə və çəkmə ardıcıllığını əvəz edən bərkidici istehsalçısı FR-30T-dən istifadə edərək, soyuq başlıqdan əvvəl aralıq idarəetməni azaldaraq, kalıp girişini və çəkməyi bir maşın dövrünə birləşdirə bilər.
Sükan valları, aktuator çubuqları, klapan komponentləri və digər döndərilmiş və ya işlənmiş hissələr üçün istifadə olunan dəqiq çubuq ehtiyatı üçün uyğundur. Mühüm parametrlər çəkmə qüvvəsi, diametr tolerantlığı, səthin vəziyyəti və sabit keçid cədvəlini saxlamaq qabiliyyətidir.
Müştəri ssenarisi:Sükan komponentləri üçün yüngül lehimli polad çubuq çəkən bir avtomobil təchizatçısı FR-100T konfiqurasiyasından istifadə edə bilər, burada uclu ucların aradan qaldırılması emaldan əvvəl materialdan istifadəni yaxşılaşdırır.
Rəsm, sonrakı üyütmə, soyma və ya bitirmədən əvvəl idarə olunan diametri və təkmilləşdirilmiş səth vəziyyətini təmin edə bilər. Rulman tətbiqləri üçün isə tək çəkmə son daşlama prosesinin ölçü və səth tələblərini əvəz etmir.
Müştəri ssenarisi:Bir podşipnik istehsalçısı FR-50T-dən rulon blankları üçün istifadə edə bilər, burada sabit çəkmə bitirmə zamanı sonradan çıxarılmalı olan materialın miqdarını azaldır.
Yüksək möhkəmlikli alət poladları daha çox çəkmə qüvvəsi və hər keçiddə azalmaya diqqətli nəzarət tələb edir. Buna görə də maşın yalnız diametrinə görə deyil, faktiki material gücü və keçid cədvəli hesablamalarına əsasən seçilməlidir.
Müştəri ssenarisi:Yüksək sürətli polad çubuqlar çəkən alət-polad prosessor, deformasiya müqaviməti daha kiçik çəkmə dəzgahlarının praktik diapazonunu aşdıqda daha yüksək tutumlu FR modelindən istifadə edə bilər.
Paslanmayan polad, titan, nikel ərintiləri və digər yüksək qiymətli materiallar ayrı işarələmə əməliyyatını aradan qaldırmaqdan faydalana bilər. Fayda xüsusilə material bahalı olduqda və ya çubuğun ucunu ardıcıl hazırlamaq çətin olduqda aktualdır.
Müştəri ssenarisi:Titan çubuq istehsalı üçün adi mexaniki işarələrdən qaçınmaq ön hissənin hazırlanması prosesini sadələşdirə və soyuq çəkmədən əvvəl materialın işlənməsini azalda bilər.
Avtomatik Nöqtə İtici Çəkmə Maşını ölçülərin azaldılması və ya səthin yaxşılaşdırılması üçün idarə olunan rəsm tələb olunan mis və alüminium çubuq tətbiqləri üçün konfiqurasiya edilə bilər. Daha yumşaq materiallar maksimum mövcud itələmə qüvvəsini tələb etməyə bilər, buna görə də daha kiçik bir model seçmək lazımsız quraşdırılmış gücü azalda bilər.
Kotirovka tələb etməzdən əvvəl aşağıdakı məlumatları göndərin:
Material:dərəcə, dartılma və ya axma gücü və istiliklə müalicə vəziyyəti.
Başlanğıc ölçüsü:xarici diametri və çubuğun uzunluğu.
Bitmiş ölçü:hədəf diametri və ölçülü dözümlülük.
Azaldılması:tələb olunan sahənin azaldılması və rəsm keçidlərinin sayı.
İstehsal:saatda tələb olunan ədəd və ya növbədə ton.
Məhsulun formatı:bərk çubuq və ya boru.
Avtomatlaşdırma:əl ilə yükləmə və ya avtomatik qidalanma, kəsmə, düzəldilmə və yığma.
Bu təfərrüatlar kotirovkadan əvvəl tələb olunan çəkmə qüvvəsini, itələmə qüvvəsini, kalıp konfiqurasiyasını və maşın dövrəsini yoxlamağa imkan verir. Maşın yalnız ona görə seçilməməlidir ki, onun nominal tonajı başqa təchizatçının modelindən yüksəkdir.
Standart Avtomatik Nöqtə İtici Çəkmə Maşın paketinə adətən daxildirdəzgah çərçivəsi, hidravlik çəkmə sistemi, hidravlik təkan başlığı, çəkmə vaqonu, dayaq, hidravlik güc bloku, elektrik idarəetmə şkafı, PLC və HMI. Standart alətlər razılaşdırılmış konfiqurasiyaya uyğun olaraq verilir; xüsusi müştəri ölçüləri üçün istehsal kalıpları kotirovkada ayrıca təsdiq edilməlidir.
İsteğe bağlı avadanlıqlara avtomatik qidalandırma, çubuq ölçmə, kəsmə, düzəldmə, boşaltma və yığma sistemləri daxil ola bilər. Müştərinin fabrikə nəyin gələcəyini dəqiq bilməsi üçün son sahə kommersiya təklifində maddə-maddə göstərilməlidir.
FangRong 1998-ci ildən soyuq rəsm avadanlığı istehsal edir. İstehsal emal, hidravlik montaj, elektrik inteqrasiyası və maşın sınaqlarını əhatə edən Dongguan və Yangjiang obyektlərində həyata keçirilir.
Mexanik uyğunlaşma:son montajdan əvvəl bələdçi relslər, çəkmə vaqonu və matris tutucunun düzgün düzülməsi yoxlanılır.
Hidravlik sistem:istismara verilərkən təzyiq sabitliyi, silindrin hərəkəti və sızma yoxlanılır.
Elektrik sistemi:PLC ardıcıllığı, HMI funksiyaları, sensorlar və təhlükəsizlik sxemləri sınaqdan keçirilir.
Rəsm performansı:Müştəri materialının mövcud olduğu yerlərdə təkan çəkmə ardıcıllığını və razılaşdırılmış proses parametrlərini yoxlamaq üçün nümunə çubuqları işlənə bilər.
Bu sınaq sadə yüksüz nümayişdən daha faydalıdır, çünki faktiki çəkmə qüvvəsi müştərinin materialından, başlanğıc diametrindən, azaldılmasından və alətlərdən asılıdır.
1. Mühəndislik baxışı:çubuq ölçüləri, material, azalma və avtomatlaşdırma tələbləri istehsaldan əvvəl nəzərdən keçirilir.
2. Komponentin yoxlanılması:əsas struktur, hidravlik və ötürücü komponentlər istehsal tələblərinə uyğun olaraq yoxlanılır.
3. Dəqiq emal:silindr və mexaniki komponentlər funksional dözümlülüklərinə uyğun olaraq işlənir və tamamlanır.
4. Mexanik montaj:çərçivə, bələdçi sistemi, itələyici başlıq, çəkmə vaqonu və matris saxlayıcı yığılır və düzülür.
5. Hidravlik və elektrik inteqrasiyası:silindrlər, klapanlar, nasoslar, sensorlar, PLC və HMI birləşdirilir və işə salınır.
6. Funksional sınaq:itələmə, sıxışdırma, çəkmə və geri qaytarma ardıcıllığı göndərilməzdən əvvəl sınaqdan keçirilir.
7. Yekun yoxlama:hidravlik təzyiq, elektrik təhlükəsizliyi, maşın ölçüləri və razılaşdırılmış konfiqurasiya yoxlanılır.
ISO 9001:2015:müvafiq dizayn, istehsal və xidmət proseslərini əhatə edən keyfiyyət idarəetmə sistemi. Sertifikat No. UQ231211R1.
CE işarəsi:müvafiq Avropa maşın tələbləri üçün nəzərdə tutulmuş standart maşın konfiqurasiyaları üçün mövcuddur. Uyğunluq sənədləri və müvafiq standartlar təchiz edilmiş dəqiq maşın konfiqurasiyası üçün təsdiqlənməlidir.
Maşın təhlükəsizliyi:maşın təhlükəsizlik dizaynı fövqəladə dayandırma sxemlərini, qoruyucuları, kilidləri və müvafiq maşın riskinin qiymətləndirilməsi ilə tələb olunan digər qoruyucu vasitələri özündə birləşdirə bilər.
SGS yoxlaması:alqı-satqı müqaviləsi tələb etdikdə üçüncü tərəf yoxlaması təşkil edilə bilər.
Əhəmiyyətli:CE UL sertifikatı ilə eyni deyil. Maşın ABŞ və ya Kanadada quraşdırılırsa və layihə UL/CSA-da siyahıya alınmış elektrik komponentləri və ya sertifikatlaşdırma tələb edirsə, bu, elektrik şkafı və komponentlərinin müvafiq olaraq konfiqurasiya edilməsi üçün istehsaldan əvvəl müəyyən edilməlidir.
MOQ:1 tam maşın.
| Sifariş Miqdarı | Qiymətləndirmə Əsası | Tipik Kommersiya Aranjımanı |
| 1 maşın | Standart təklif olunan qiymət | Fərdi istehsal xətləri və ya sınaq layihələri üçün |
| 2-4 maşın | Layihənin kəmiyyət təklifi | Çox xəttli genişlənmə üçün uyğundur; qiymetde endirim etmek olar |
| 5+ maşın | Həcmi sitat | Son qiymət model qarışığından, avtomatlaşdırmadan və çatdırılma cədvəlindən asılıdır |
Standart sifariş müddəti:texniki təsdiqdən, müqavilənin təsdiqindən və razılaşdırılmış depozitin alınmasından təxminən 30-60 gün sonra. İnteqrasiya edilmiş avtomatlaşdırmaya malik böyük maşınlar və ya sistemlər daha uzun istehsal vaxtı tələb edə bilər.
Sürətli sifariş:sürətləndirilmiş cədvəl hazırkı zavod gücünə, maşın modeli və komponentlərin mövcudluğuna görə qiymətləndirilə bilər. Sürətli çatdırılma müddəti sabit zəmanət kimi təqdim edilmədən, sifariş verilməzdən əvvəl yazılı şəkildə təsdiqlənməlidir.
Ödəniş:tipik bir tənzimləmə, sifarişin təsdiqindən sonra 30% depozit və razılaşdırılmış zavod qəbul testindən sonra göndərilmədən əvvəl 70% balansdır. Son şərtlər alqı-satqı müqaviləsinə tabedir.
Zəmanət:Razılaşdırılmış zəmanət şərtləri altında istismara verildikdən sonra 12 ay.
Avtomatik Nöqtə İtəyici Çəkmə Maşını müvafiq qoruyucu qablaşdırma, açıq işlənmiş səthlər üçün korroziyadan qorunma və maşının ölçüləri və daşınma üsuluna əsasən qablaşdırma tənzimləmələri ilə ixrac üçün hazırlanır. Böyük dəzgahlar konteyner məhdudiyyətlərindən və sahəyə girişdən asılı olaraq bölməli daşınma tələb edə bilər.
Göndərmədən əvvəl müştəri təsdiqləməlidirfabrikin giriş ölçüləri, təməl tələbləri, qaldırma qabiliyyəti, elektrik təchizatı və boşaltma avadanlığı. İstehsaldan əvvəl bu təfərrüatların təqdim edilməsi, gəldikdən sonra quraşdırma gecikmələrinin qarşısını almağa kömək edir.
Əsas üstünlüyü ondan ibarətdir ki, çubuq ucunu çəkməzdən əvvəl mexaniki olaraq işarələmək lazım deyil. Arxa hidravlik təkan başlığı, ön ucu çıxana qədər işarəsiz çubuğu matrisdən itələyir, bundan sonra çəkmə vaqonu onu tutub içəri çəkir. Bu, material itkisini azalda və ayrıca işarələmə əməliyyatını aradan qaldıra bilər ki, bu da hər çubuq üçün 100–300 mm uclu materialın atılacağı yüksək həcmli çubuq istehsalı üçün xüsusilə faydalıdır.
Bəli. Avtomatik Nöqtə İtici Çəkmə Maşını xüsusi olaraq şərti əvvəlcədən işarə etmədən çubuqları çəkmək üçün nəzərdə tutulmuşdur. Bununla belə, konfiqurasiyanı təsdiq etməzdən əvvəl iş parçasının materialı, başlanğıc diametri, hər keçiddə azalma, kalıp həndəsəsi və tələb olunan çəkmə qüvvəsi yoxlanılmalıdır. Çox sərt ərintilər və ya qeyri-adi dərəcədə böyük azalmalar fərqli kalıp dizaynı və ya keçid cədvəlini tələb edə bilər.
Maşın seçimi yalnız çubuğun diametrinə əsaslanmamalıdır. Tələb olunan çəkmə qüvvəsi materialın gücündən, başlanğıc və bitmiş diametrlərdən, kəsiklərin azalmasından, sürtünmə qüvvəsindən, kalıp bucağından və çəkmə sürətindən asılıdır. Məsələn, 50 mm-lik karbon polad çubuğu və 50 mm-lik yüksək möhkəmlikli ərinti çubuğu əhəmiyyətli dərəcədə fərqli çəkmə qüvvələri tələb edə bilər. FangRong, FR modelini tövsiyə etməzdən əvvəl müştərinin maddi və ölçülü məlumatlarından tələb olunan təkan və çəkmə qüvvələrini hesablaya bilər.
FR seriyası modeldən asılı olaraq təqribən 13-100 mm-lik bərk dairəvi çubuqları əhatə edir. Tipik tətbiqlərə karbon polad, ərinti polad, paslanmayan polad, daşıyıcı polad, alət polad, mis, alüminium və digər uyğun soyuq çəkmə materialları daxildir. Borular və ya xüsusi profillər fərqli alətlər tələb edə bilər və sifariş verməzdən əvvəl ayrıca qiymətləndirilməlidir.
Qənaət orijinal işarə uzunluğundan, çubuğun uzunluğundan, diametrindən, materialından və istehsal üsulundan asılıdır. Adi bir proses sivri uç yaratmaq üçün hər bir çubuqdan təxminən 100-300 mm çıxara bilər. Buna görə də bu addımın aradan qaldırılması material məhsuldarlığını yaxşılaşdıra bilər, lakin faktiki qənaət sabit faiz kimi qəbul edilməkdənsə, müştərinin çubuq ölçüləri və mövcud göstərici ehtiyatı əsasında hesablanmalıdır.
Mütləq deyil. Soyuq rəsm ölçü dəqiqliyini və səthin vəziyyətini yaxşılaşdıra bilər, lakin sıx düzlük tələbləri tətbiq edildikdə, xüsusi düzəldici əvəz hesab edilməməlidir. Hazır məhsul nəzarət olunan düzlük tələb edirsə, istehsal xətti çəkildikdən sonra ayrıca düzəldilmə prosesi ilə konfiqurasiya edilə bilər.
Kotirovkadan əvvəl təchizatçı materialın dərəcəsini, başlanğıc diametrini, bitmiş diametrini, tələb olunan rəsm uzunluğunu, çubuğun uzunluğunu, tələb olunan çıxışı, hədəf ölçülü dözümlülüyü, məlum olduqda rəsm keçidlərini və mövcud zavod enerji təchizatını almalıdır. Mövcud sivri çubuqun fotoşəkilləri və ya nümunələri, həmçinin kalıp giriş şərtlərini və tələb olunan təkan başlığı konfiqurasiyasını müəyyən etməyə kömək edə bilər.
Standart konfiqurasiyaya adətən hidravlik güc qurğusu, əsas mühərrik, arxa təkan başlığı, çəkmə silindr və vaqon, matris tutucu, PLC və HMI idarəetmə sistemi və razılaşdırılmış standart alətlər daxildir. Dəqiq kalıp dəsti, elektrik komponentləri, avtomatik yükləmə və ya boşaltma sistemi və digər köməkçi avadanlıqlar texniki təklifdə təsdiqlənməlidir, çünki onlar müştərinin materialından, ölçülərindən və avtomatlaşdırma tələblərindən asılıdır.
Ünvan
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Çin
Tel
E-poçt